Unterschiedliche Elemente haben unterschiedliche Funktionen und Wirkungen in den Verschleißteilen aus Manganstahl.
Kohlenstoff ist neben Mangan eines der beiden wichtigsten Elemente in Manganstählen. Manganstähle sind übersättigte Kohlenstofflösungen. Bei den meisten Standard-Manganstahlsorten liegt das Verhältnis von Kohlenstoff zu Mangan bei etwa Mn/C = 10. Diese Stähle enthalten daher typischerweise 12 % Mangan und 1.2 % Kohlenstoff. Dieses Verhältnis wurde hauptsächlich durch frühere Einschränkungen der Stahlherstellung festgelegt und hat heute keine wirkliche Bedeutung mehr. Ein höherer Kohlenstoffgehalt erhöht die Streckgrenze und verringert die Duktilität. Die folgende Abbildung zeigt die Auswirkungen eines erhöhten Kohlenstoffgehalts auf die Eigenschaften von 13 % Manganstahl.
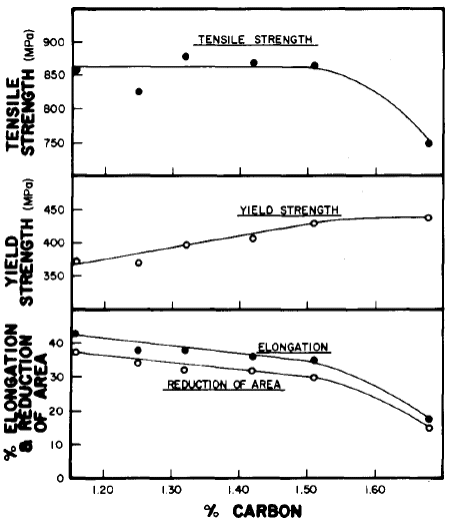
Einfluss von Kohlenstoff auf die Zugeigenschaften von Manganstahl
Die meisten Manganstähle werden zum Ausstechen von Abrieb und bei starkem Verschleiß verwendet, daher versuchen die Hersteller, den Kohlenstoffgehalt zu maximieren. Es gibt praktische Grenzen, und wenn der Kohlenstoffgehalt 1.3% überschreitet, treten Risse und ungelöste Korngrenzencarbide häufiger auf. Die Premium-Qualitäten von Manganstählen mit hohem Mangangehalt haben die obere Kohlenstoffgrenze weit über 1.3% hinausgeschoben.
Mangan ist ein Austenitstabilisator und ermöglicht die Herstellung dieser Legierungsgruppe. Es senkt die Umwandlungstemperatur von Austenit zu Ferrit und trägt somit zum Erhalt einer vollständig austenitischen Struktur bei Raumtemperatur bei. Legierungen mit 13 % Mn und 1.1 % C weisen Martensitstarttemperaturen unter -328 °C auf. Der untere Grenzwert für den Mangangehalt in unlegiertem austenitischem Manganstahl liegt bei etwa 10 %. Steigende Mangangehalte erhöhen tendenziell die Löslichkeit von Stickstoff und Wasserstoff im Stahl. Hochwertige Legierungen mit höherem Kohlenstoffgehalt und zusätzlichen Legierungselementen sind mit Mangangehalten von 16–25 % erhältlich. Diese Legierungen sind firmeneigen und unterliegen dem jeweiligen Hersteller.
Silizium. Der spezifizierte Siliziumgehalt in Manganstahl liegt zwischen 0.3 % und 0.8 %. Silizium verringert die Kohlenstofflöslichkeit im Austenit, fördert die Karbidausscheidung und mindert die Verschleißfestigkeit und Schlagzähigkeit des Stahls. Daher sollte der Siliziumgehalt im unteren Bereich der Spezifikation gehalten werden.
Phosphor. Der spezifizierte Phosphorgehalt von Manganstahl beträgt ≤ 0.7 %. Beim Schmelzen von Manganstahl ist der Phosphorgehalt im Stahl aufgrund des hohen Phosphorgehalts im Ferromangan im Allgemeinen hoch. Da Phosphor die Schlagzähigkeit des Stahls verringert und die Rissbildung im Gussteil begünstigt, sollte der Phosphorgehalt im Stahl so weit wie möglich reduziert werden.
Schwefel. Die Spezifikation für Manganstahl fordert einen Schwefelgehalt von ≤ 0.05 %. Aufgrund des hohen Mangangehalts verbinden sich Schwefel und Mangan im Stahl größtenteils zu Mangansulfid (MNS) und gelangen in die Schlacke. Daher ist der Schwefelgehalt im Stahl oft niedrig (in der Regel nicht mehr als 0.03 %). Folglich ist die schädliche Wirkung von Schwefel in Manganstahl höher als die von Phosphor.
Chrom ist ein Element, das Manganstählen zur Erhöhung der Zugfestigkeit und Fließbeständigkeit zugesetzt wird. Häufig werden Zusätze von bis zu 3.0 % verwendet. Chrom erhöht die Härte im lösungsgeglühten Zustand und verringert die Zähigkeit des Manganstahls. Es erhöht weder die maximale Kaltverfestigungshärte noch die Kaltverfestigungsrate. Chromhaltige Stähle erfordern höhere Wärmebehandlungstemperaturen, da sich Chromcarbide schwerer lösen. In manchen Anwendungen kann Chrom vorteilhaft sein, in vielen anderen jedoch nicht.
Molybdän als Element. Die Zugabe von Molybdän zu Manganstählen führt zu mehreren Veränderungen. Erstens wird die Martensitstarttemperatur gesenkt, was den Austenit weiter stabilisiert und die Karbidausscheidung verzögert. Zweitens verändert die Molybdänzugabe die Morphologie der Karbide, die sich beim Wiedererwärmen nach der Lösungsglühung bilden. Normalerweise bilden sich Korngrenzenfilme aus nadelförmigen Karbiden, aber nach der Zugabe von Molybdän verschmelzen die ausgeschiedenen Karbide und verteilen sich im gesamten Korn. Dadurch wird die Zähigkeit des Stahls durch die Zugabe von Molybdän verbessert. Ein weiterer Vorteil von Molybdänzugaben sind verbesserte Gusseigenschaften. Dies kann bei der Gießerei von großem Vorteil sein. Bei Stählen mit höherem Kohlenstoffgehalt erhöht Molybdän die Neigung zum Anschmelzen, daher ist darauf zu achten, dies zu vermeiden, da die resultierenden mechanischen Eigenschaften stark beeinträchtigt werden.
Nickel ist ein starkes Austenitstabilisator. Es verhindert Umwandlungen und Karbidausscheidungen selbst bei geringen Abkühlgeschwindigkeiten während des Abschreckens. Daher ist Nickel ein sinnvoller Zusatzstoff für Produkte mit großen Querschnitten. Ein höherer Nickelgehalt führt zu erhöhter Zähigkeit, einem leichten Abfall der Zugfestigkeit und hat keinen Einfluss auf die Streckgrenze. Nickel wird auch in Schweißzusatzwerkstoffen für Manganstähle verwendet, um karbidfreies Schweißgut zu gewährleisten. Typischerweise weisen diese Werkstoffe neben einem erhöhten Nickelgehalt auch einen niedrigeren Kohlenstoffgehalt auf, um das gewünschte Ergebnis zu erzielen.
Aluminium wird zur Desoxidation von Manganstahl verwendet, um Poren und andere Gasfehler zu vermeiden. Üblicherweise werden 3 kg Aluminium pro Tonne in der Gießpfanne zugegeben. Ein erhöhter Aluminiumgehalt verschlechtert die mechanischen Eigenschaften des Manganstahls und erhöht gleichzeitig die Sprödigkeit und die Neigung zu Heißrissen. Daher ist es ratsam, den Aluminiumgehalt bei den meisten Manganstahlsorten möglichst niedrig zu halten.
Titan ist ein Element, das zur Desoxidation von Manganstahl eingesetzt werden kann. Darüber hinaus bindet Titan Stickstoffgas in Form von Titannitriden. Diese Nitride sind bei den Temperaturen der Stahlerzeugung stabile Verbindungen. Nach der Bindung steht der Stickstoff nicht mehr zur Verfügung und kann keine Poren im Gussmaterial verursachen. Titan kann auch zur Kornfeinung verwendet werden, der Effekt ist jedoch bei dickeren Bauteilen minimal.
 English
 Arabic
 Czech
 Danish
 English
 Esperanto
 Finnish
 French
 German
 Indonesian
 Italian
 Kazakh
 Mongolian
 Portuguese
 Russian
 Spanish
 Swedish
 Ukrainian