Ливарне виробництво марганцевої сталі

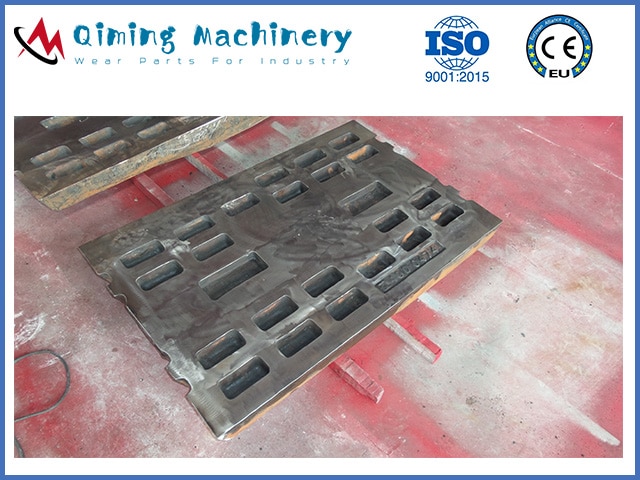
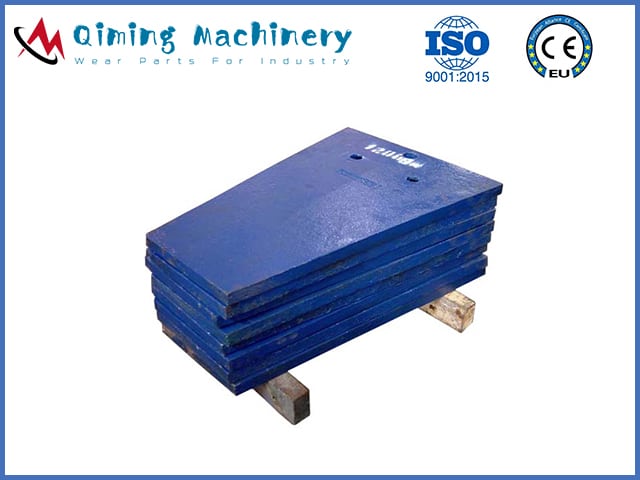
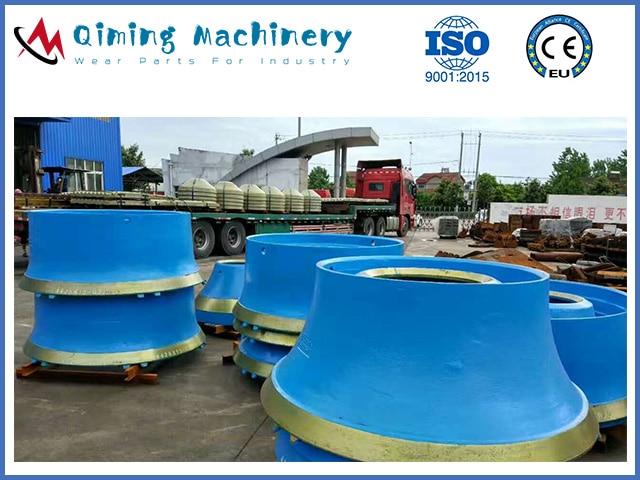
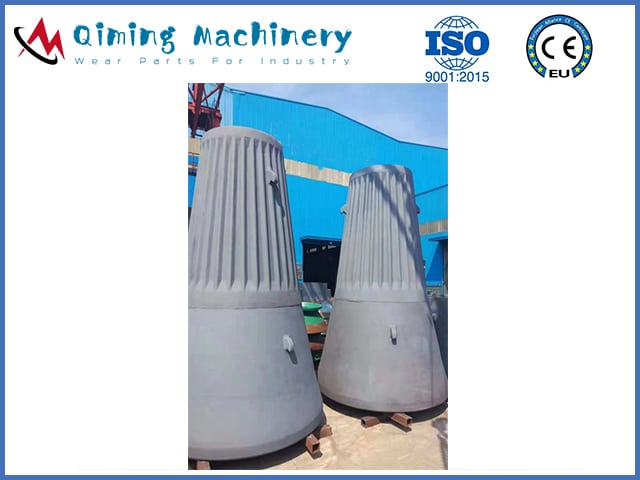
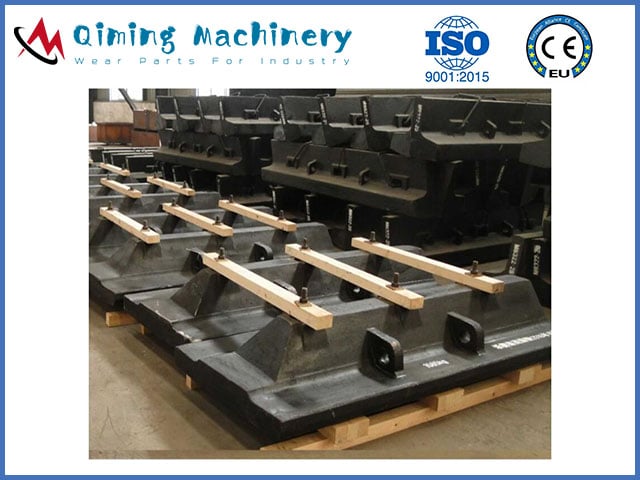
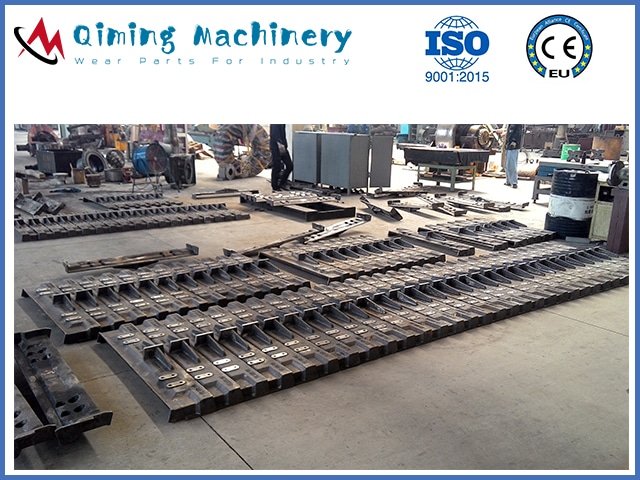
Qiming Machinery - одна з найвідоміших ливарних литей марганцевої сталі в Китаї. У нашому ливарному виробництві відлито понад 12,000 XNUMX тонн деталей із марганцевої ливарної сталі. До цих марганцевих сталевих деталей зносу належать:

  • Частини зносу дробарки
  • Знос деталей подрібнювача
  • Фартух живильник
  • Млинові вкладиші
  • Інші деталі марганцевого зносу

Усі зношені деталі марганцевої сталі Qiming Machinery забезпечені системою контролю якості ISO9001: 2015. Порівняно з іншими ливарними марганцевими сталями, Qiming Machinery має наступні переваги:

  • Доступна вага лиття від 5 кг до 12000 кг;
  • Можна використовувати три виробничі лінії. Лінія виробництва піщаного лиття втрачена пінопластова лінія виробництва та лінія виробництва V методу лиття;
  • Наш ливарний завод пройшов систему контролю якості ISO9001: 2018;
  • Стабільна якість за відповідною ціною;
  • Професійні інженери постачають креслення мір та послуги з дизайну виробів.
ливарне лиття марганцевої сталі

Продукти

Марганцеві щелепні пластини
Марганцеві щокові тарілки
Марганцева дробилка
Марганцева дробилка
Марганцеві мануальні мантії
Лайнери марганцевого млина
Марганцеві каструлі для фартухів
Молоток для подрібнення марганцю
Марганцеві подрібнювачі

Що таке марганцева сталь та її історія

Що таке марганцева сталь?

Марганцева сталь, яку також називають сталлю Хадфілда або мангалоєм, - це сталевий сплав, що містить 12-14% марганцю. Відома своєю високою ударною в'язкістю та стійкістю до стирання у затверділому стані, сталь часто описують як сталь остаточного загартовування.

Історія

  • У 1882 році Роберт Хедфілд Creat Mn14 марганцева сталь;
  • У середині 20 століття США Climax проектує марганцеву сталь середнього класу;
  • У середині 20 століття дотепер розробляються високомарганцеві та надвисокомарганцеві сталі.

Стандарт марганцевої сталі та хімічний склад

У Китаї це стандарт GB / T 5680-2010.

Grade Китай GB / T 5680-2010 Стандартний хімічний склад%
C Si Mn P S Cr Mo Ni W
ZG120Mn7Mo1 1.05-1.35 0.3-0.9 6-8 ≤ 0.060 ≤ 0.040 - 0.9-1.2 - -
ZG110Mn13Mo1 0.75-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - 0.9-1.2 - -
ZG100Mn13 0.90-1.05 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn13 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn13Cr2 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 1.5-2.5 - - -
ZG120Mn13W1 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - 0.9-1.2
ZG120Mn13Ni3 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - 3-4 -
ZG90Mn14Mo1 0.70-1.00 0.3-0.6 13-15 ≤ 0.070 ≤ 0.040 - 1.0-1.8 - -
ZG120Mn17 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn17Cr2 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040 1.5-2.5 - - -
Примітка: Прийняти приєднання елемента V, Ti, Nb, B, Re


У США це стандарт ASTM A128.

Grade C Si Mn P ≤ Cr Ni Mo
ASTM UNS
A J91109 1.05 ~ 1.35 ≤ 1.00 ≥11.0 0.07 - - -
B-1 J91119 0.9 ~ 1.05 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-2 J91129 1.05 ~ 1.2 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-3 J91139 1.12 ~ 1.28 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-4 J91149 1.2 ~ 1.35 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
C J91309 1.05 ~ 1.35 ≤ 1.00 11.5 ~ 14.0 0.07 1.5 ~ 2.5 - -
D J91459 0.7 ~ 1.3 ≤ 1.00 11.5 ~ 14.0 0.07 - 3.0 ~ 4.0  -
E-1 J91249 0.7 ~ 1.3 ≤ 1.00 11.5 ~ 14.0 0.07 - - 0.9 ~ 1.2
E-2 J91339 1.05 ~ 1.45 ≤ 1.00 11.5 ~ 14.0 0.07 - - 1.8 ~ 2.1
F J91340 1.05 ~ 1.35 ≤ 1.00 6.0 ~ 8.0 0.07 - - 0.9 ~ 1.2

Застосування марганцевої сталі

Здатність марганцевої сталі твердіти від ударних навантажень разом з винятковою в'язкістю роблять її найкращим вибором матеріалу для зношування для багатьох вимогливих задач. Тож марганцева сталь широко використовується в промислових зношуваних деталях.

  • Знос деталей дробарки, які включають щелепну пластину, конусні кожухи дробарки, вкладиші чаші конусної дробарки, маніпулятори дротової дробарки та деякі виличні пластини;
  • Шахтні лопати зношують деталі, до яких входять трекпади;
  • Знос деталей подрібнювача, які включають молоток подрібнювача, подрібнювач решіток та подрібнювач ковадла;

Вплив різних елементів на лиття із марганцевої сталі

Різні елементи мають різні функції та ефекти у зношуваних деталях із марганцевої сталі.

Вуглецевий елемент. Вуглець є одним із двох найважливіших елементів у марганцевих сталях поряд із марганцем. Марганцеві сталі є перенасиченим розчином вуглецю. Для більшості стандартних марганцівних сталей вуглець і марганець знаходяться в приблизному співвідношенні Mn/C=10. Тому ці сталі зазвичай містять 12% Mn та 1.2% C. Це співвідношення було встановлено переважно через ранні обмеження у виробництві сталі, і фіксоване співвідношення не має реального значення. Збільшення вмісту вуглецю підвищує межу текучості та знижує пластичність. Дивіться наступне зображення, щоб побачити вплив збільшення вмісту вуглецю на властивості сталі з 13% марганцю.
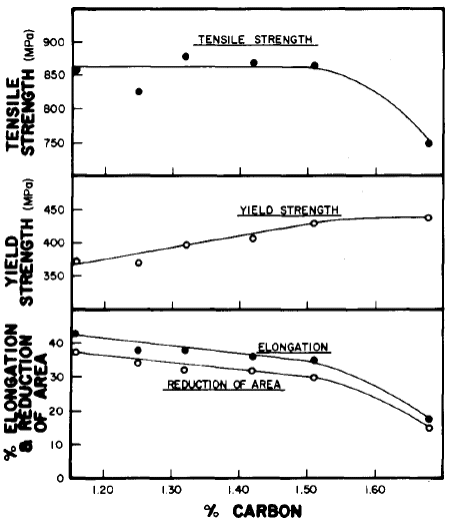
Вплив вуглецю на розтягуючі властивості марганцевої сталі

Вплив вуглецю на розтягуючі властивості марганцевої сталі

Більшість марганцевих сталей використовуються при руйнуванні при стиранні та сильному ударі, тому виробники намагаються максимізувати вміст вуглецю. Практичні межі існують, і оскільки вміст вуглецю перевищує 1.3%, тріщини стають більш поширеними нерозчинені карбіди на кордоні зерен. Марганцеві сталі вищого сорту, що мають високий вміст марганцю, перевищили верхню межу вуглецю значно вище 1.3%.

Марганець. Марганець є стабілізатором аустеніту і робить можливим існування цієї родини сплавів. Він знижує температуру перетворення аустеніту у ферит і, отже, допомагає зберегти повністю аустенітну структуру за кімнатної температури. Сплави з 13% Mn та 1.1% C мають температуру початку мартенситного утворення нижче -328°F. Нижня межа вмісту марганцю в звичайній аустенітній марганцівковій сталі становить близько 10%. Збільшення рівня марганцю, як правило, збільшує розчинність азоту та водню в сталі. Існують високоякісні сплави з вищим вмістом вуглецю та додатковими легуючими елементами з рівнем марганцю від 16 до 25%. Ці сплави є власністю їх виробника.

Силіконовий елемент. Вміст кремнію у високомарганцевій сталі за специфікацією становить 0.3% ~ 0.8%. Кремній зменшує розчинність вуглецю в аустеніті, сприяє утворенню карбіду та знижує зносостійкість і ударну в'язкість сталі. Тому вміст кремнію слід контролювати на нижній межі специфікації.

Фосфорний елемент. Специфікація вмісту високомарганцевої сталі становить P ≤ 0.7%. Під час виплавки високомарганцевої сталі, через високий вміст фосфору в феромарганці, вміст фосфору в сталі зазвичай високий. Оскільки фосфор знижує ударну в'язкість сталі та робить виливки легкими для розтріскування, вміст фосфору в сталі слід максимально зменшити.

Сірка. Специфікація високомарганцевої сталі вимагає S ≤ 0.05%. Через високий вміст марганцю більша частина сірки та марганцю в сталі з'єднується одна з одною, утворюючи сульфід марганцю (MNS) та потрапляючи до шлаку. Тому вміст сірки в сталі часто низький (зазвичай не більше 0.03%). Тому шкідливий вплив сірки на високомарганцеву сталь вищий, ніж вплив фосфору.

Хром – елемент. Хром використовується для підвищення міцності на розтяг та опору текучості марганцевих сталей. Часто використовуються добавки до 3.0%. Хром підвищує твердість після відпалу на розчин та знижує в'язкість марганцевої сталі. Хром не підвищує максимальний рівень твердості після деформаційного зміцнення або швидкість зміцнення під дією деформації. Хромвмісні марки сталі потребують вищих температур термічної обробки, оскільки карбіди хрому важче розчиняються в розчині. У деяких випадках хром може бути корисним, але в багатьох випадках додавання хрому до марганцевої сталі не має жодної користі.

Молібденовий елемент. Додавання молібдену до марганцевих сталей призводить до кількох змін. По-перше, температура утворення мартенситу знижується, що додатково стабілізує аустеніт і уповільнює осадження карбідів. Далі, додавання молібдену змінює морфологію карбідів, що утворюються під час повторного нагрівання після обробки матеріалу на розчин. Зазвичай утворюються плівки міжзеренних меж голчастих карбідів, але після додавання молібдену карбіди, що осаджуються, коалесцуються та розсіюються по зернах. Результатом цих змін є покращення в'язкості сталі завдяки додаванню молібдену. Ще однією перевагою додавання молібдену може бути покращення механічних властивостей литого матеріалу. Це може бути реальною перевагою під час виробництва ливарних матеріалів. У сталі з вищим вмістом вуглецю молібден збільшує тенденцію до початкового плавлення, тому слід бути обережним, щоб уникнути цього, оскільки отримані механічні властивості значно погіршаться.

Нікель – це сильний стабілізатор аустеніту. Нікель може запобігати перетворенням та утворенню карбіду навіть за знижених швидкостей охолодження під час гартування. Це робить нікель корисною добавкою у виробах з великими перерізами. Збільшення вмісту нікелю пов'язане зі збільшенням в'язкості, незначним зниженням міцності на розрив і не впливає на межу текучості. Нікель також використовується у зварювальних присадних матеріалах для марганцевих сталей, щоб зробити наплавлений матеріал вільним від карбідів. Типовим є те, що ці матеріали мають нижчий рівень вуглецю разом із підвищеним вмістом нікелю для досягнення бажаного результату.

Алюміній. Алюміній використовується для розкислення марганцевої сталі, що може запобігти утворенню точкових отворів та інших газових дефектів. Зазвичай у ківш додають 3 фунти/тонну. Збільшення вмісту алюмінію знижує механічні властивості марганцевої сталі, одночасно збільшуючи крихкість та гаряче розривне зчеплення. На практиці доцільно підтримувати залишки алюмінію досить низькими для більшості марок марганцевої сталі.

Титановий елемент. Титан можна використовувати для розкислення марганцевої сталі. Крім того, титан може зв'язувати газоподібний азот у нітридах титану. Ці нітриди є стабільними сполуками за температур виробництва сталі. Після зв'язування азот більше не може спричинити утворення штифтових отворів у виливках. Титан також можна використовувати для подрібнення розміру зерна, але ефект мінімальний у важчих перерізах.

Стандартні механічні властивості ливарних деталей із марганцевої сталі

Характеристики продуктивності

Стандартна марганцева сталь - Mn13. Після протизносної обробки поверхня матеріалу може досягати 500-550 твердості за Бринелем, продовжувати підтримувати внутрішню гнучкість, мінімізувати поверхневе тертя, може бути зварена високомарганцевою сталлю або подібними матеріалами, може бути розрізана ацетиленовим пальником, немагнітним тощо

Технічні параметри

Фізичні параметри
дані
Елемент (%)
Сила врожайності
60,000 85,000–XNUMX XNUMX psi
Mn
12.0-14.0
Міцність на розрив
120,000 130,000–XNUMX XNUMX psi
C
1.00-1.25
Подовження
35% -50%
Si
≤ 0.60
Твердість
230–255 млрд. Грн
P
≤ 0.05
Максимальна твердість
550 млрд
S
≤ 0.04
Магнітний
Ні
Fe
85.0-88.0

Процес виробництва лиття з марганцевої сталі

Рафінування: для покращення якості розплавленої сталі все ширше використовується процес вторинного рафінування. З 1980-х років його також використовують у виробництві високомарганцевої сталі. Після рафінування зменшується кількість включень, покращується їх розподіл, міцність збільшується з 657 МПа до 834 МПа, а зносостійкість також може бути підвищена на 30%.

Суспензійне лиття: температура заливання має великий вплив на властивості високомарганцевої сталі. Виробники часто мають велику ємність печей, тривалий час заливання та складний контроль температури. Незважаючи на вжиття різних заходів, недоліків грубого зерна уникнути неможливо. Досліджено, що 2% ~ 3% (розміром 0.15 ~ 0.3 мкм) залізного порошку або суміші феромарганцю та залізного порошку безперервно додають до розплавленої сталі під час заливання. Це діє як внутрішнє охолоджувальне залізо та збільшує кристалізаційне ядро, покращує властивості високомарганцевої сталі та підвищує зносостійкість на 30% ~ 50%. Однак слід звернути увагу на зниження текучості сталі після додавання.

Поверхневе легування: для покращення зносостійкості та збереження елементів легування можна досягти мети за допомогою методу додавання легування на поверхню. Конкретні заходи полягають у нанесенні легованого покриття пензлем на поверхню форми, посипанні порошком марганцевого заліза або наклеюванні легованого чавунного листа, розплавленні та зварюванні цих матеріалів після заливання розплавленої сталі, що покращує поверхневі характеристики виливків. Зараз хромвмісний електрод використовується для наплавлення високомарганцевої сталі для покращення поверхневих характеристик виливків. Висока зносостійкість, високохромовий порошковий наплавлений блок також має дуже хороший ефект.

Вибухове зміцнення: не є ідеальним методом зміцнення високомарганцевої сталі методом прокатки та дробоструминного зміцнення. Високий тиск 3 × 10⁷⁻⁷ кПа, що виникає внаслідок вибуху, за дуже короткий час утворює на поверхні високомарганцевої сталі зміцнений шар товщиною 40 ~ 50 мм, твердість зміцненого шару досягає hb300 ~ 500, межа текучості поверхневого шару може бути збільшена в 2 рази, а зносостійкість може бути підвищена на 50%. Цей метод є найефективнішим для стандартної високомарганцевої сталі.

Як обробка водним гартуванням ливарних виробів: після затвердіння високомарганцевої сталі відхідне тепло використовується для обробки водним гартуванням при температурі вище 960 ℃, що може зменшити зневуглецювання поверхні, скоротити виробничий цикл та заощадити енергію. Цей метод можна використовувати для виливків малого та середнього розміру з великою товщиною стінки. Таншаньський цементний завод використовував цей метод під час лиття футеровки з високомарганцевої сталі в металеву форму, але температуру води на вході необхідно ретельно контролювати.

Дисперсійне зміцнення: після обробки водою стандартної високомарганцевої сталі повторне нагрівання не підходить. Після додавання легуючих елементів для зміцнення матриці високомарганцевої сталі можна використовувати термічну обробку дисперсійним зміцненням, а дисперговані гранульовані карбіди розподіляються по матриці для підвищення зносостійкості.

Порівняння виливки марганцевої сталі за різних умов праці 

За умови слабкого удару абразивного зносу:

високомарганцева сталь не може в основному працювати на затвердіння. Через малу ударну силу та низькі вимоги до в’язкості матеріалу можна вибрати матеріали з високою вихідною твердістю, такі як повітряне транспортування та гідравлічний трансмісійний трубопровід, які можуть бути виготовлені з базальтового литого каменю. Для другого та третього бункерів цементного млина шліфувальне середовище невелике, а сила удару невелика, тому можна вибрати крихкі зносостійкі матеріали, такі як чавун з низьким вмістом хрому, чавун з високим вмістом хрому і навіть білий чавун. Термін служби марганцевої сталі можна збільшити в 1-4 рази.

Для абразивного зносу з низьким ступенем удару:

Хоча сталь з високим вмістом марганцю може спричинити загартовування, її твердість дуже низька. Завдяки низькій ударній силі можна вибрати високовуглецеву високомарганцеву сталь, середню марганцеву сталь, бейнітну сталь, низьколеговану мартенситну сталь та бейнітний ковкий чавун. Наприклад, для футерувальної пластини (смітник №1) великого млина термін служби легованої мартенситної сталі zg42crmnsi2mo може бути збільшений у 2-3 рази без деформації. Особливо зараз шліфувальне середовище при шліфуванні цементу поступово популяризує використання кульки з високим вмістом хрому, яка не відповідає твердості футерувальної пластини із високомарганцевої сталі, що прискорює деформацію футерувальної плити та зменшує термін служби, що свідчить про необхідність заміни високомарганцевої сталі. При подрібненні матеріалу з твердістю по Проктору f ≤ 12 термін служби щелеподібної пластини 400 × 600 із середньолегованої мартенситної сталі можна збільшити на 20% ~ 50%, а залишки заліза в подрібненому матеріалі можна висмоктувати до покращують чистоту матеріалу, що корисно для збільшення білизни білого цементу та зменшення невеликої печери оксиду заліза із силікатної цегли. Крім того, невеликий дробарковий молоток може бути виготовлений із сталі з певною в'язкістю 12 кг.

Для абразивних умов зносу із середнім ударом:

Наприклад, коли енергія удару становить 4 Дж, це еквівалентно дроблення руди з F = 12-14. Для зубчастих пластин можуть бути обрані мартенситна сталь і модифікована високомарганцева сталь з кращою в'язкістю, а їх зносостійкість збільшена на 20% - 100% порівняно з високомарганцевою сталлю. Для подрібнення граніту ми також використовуємо високомарганцеву сталь і композитну зубну пластину з високохромною литою сталлю. Термін служби марганцевої сталі збільшується в 2.5 рази.

Для сильного удару абразивного зносу:

коли енергія удару перевищує 5 Дж і твердість руди f = 16-19, безпека або зносостійкість мартенситної сталі як зубчастої пластини або вкладиша недостатня, і все ще необхідний матеріал із високомарганцевої сталі. Наприклад, зносостійкість конусної дробарки φ 200 приблизно на 50% вища, ніж у стандартної високомарганцевої сталі за допомогою модифікованої хромом та титаном високомарганцевої сталі для подрібнення f = 17-19 руд. При подрібненні f = 12-14 руд зносостійкість збільшується на 70% - 100%, а це означає, що щілина зносостійкості між ними зменшується у разі сильного ударного зносу. Можливо, що за умови сильного удару темпи їх загартовування в роботі подібні. Початкова твердість модифікованої високомарганцевої сталі вища, а поверхнева твердість модифікованої високомарганцевої сталі залишається високою, досягаючи приблизно hv700, тоді як у стандартної високомарганцевої сталі після затвердіння більше hv600, але різниця твердості менша ніж при помірному ударі, в результаті чого різниця зносостійкості також зменшується. Ультрависока марганцева сталь може бути використана для забезпечення нормальної роботи деяких молотків великого розміру під сильним ударом. Коли твердість руди f ≤ 14, термін служби низьколегованої мартенситної сталі приблизно на 50% вищий, ніж у стандартної високомарганцевої сталі. Для руди з твердістю f> 14 у Китаї все ще використовується стандартна високомарганцева сталь. На виробництво та використання модифікованої високомарганцевої сталі впливає висока дорожнеча сировини, складний виробничий процес та суворі вимоги. У зарубіжних країнах мартенситна сталь є першим вибором підкладкового матеріалу, і тоді широко використовується гумовий вкладиш. Його термін служби можна збільшити в 1-5 разів порівняно зі стандартною високомарганцевою сталлю, а також споживану енергію, споживання кулі, шум фрези та трудомісткість під час технічного обслуговування також зменшуються. Китайська гумова промисловість розробляє цей продукт.

Механічна обробка лиття марганцевої сталі

Унікальні зносостійкі властивості марганцевої сталі в кращому випадку також ускладнюють обробку. У перші дні виробництва марганцевої сталі вважалося, що вона не піддається механічній обробці, а шліфування використовувалося для формування деталей. Тепер завдяки сучасним ріжучим інструментам можна точити, розточувати та фрезерувати марганцеві сталі. Марганцева сталь
не є машиноподібним, як інші сталі, і, як правило, потрібні інструменти, виготовлені з від’ємним кутом нахилу. Крім того, відносно низькі поверхневі швидкості з великою глибиною різання дають найкращі результати. Ця конструкція забезпечує високі зусилля різання, і обладнання та інструмент повинні бути надійними, щоб протистояти цим зусиллям. Будь-яке стукіт інструменту може додати до робочого зміцнення оброблюваної поверхні. Більшість різань зазвичай виконується без будь-якого змащення. Під час механічної обробки марганцю важливо безперервно видаляти затверділу робочу зону наступним зрізом. Невеликі фінішні обрізи або стукіт інструменту спричинять труднощі у нарощуванні та виконанні
решта поверхні практично не піддається механічній обробці.

Термічна обробка марганцевої сталі для лиття

В ідеалі термічно оброблені марганцеві сталі матимуть повністю гомогенізовану дрібнозернисту аустенітну мікроструктуру. Розмір зерен є функцією температури виливання, а термічна обробка, як правило, не впливає на розмір зерна. Деякі намагалися розробити стратегію термічної обробки, яка спочатку перетворила б структуру на перлитову структуру, яка потім дозволила б доопрацювати зерно в кінцевій термічній обробці. Ці стратегії не були широко прийняті або реалізовані з різних причин. Одна з причин полягає в тому, що ці цикли стають дорогими через високі температури печі та тривалий час витримки. Крім того, сплав часто не значно покращувався за ці цикли.

Типовий цикл термічної обробки для більшості марганцевих сталей складається з відпалу розчину з подальшим гартуванням водою. Цей цикл може розпочатися при кімнатній температурі або при підвищеній температурі, залежно від стартової температури виливків. Початкова температура в печі для термообробки встановлюється на рівні, близькій до температури виливків, а потім підвищується з повільною та помірною швидкістю до досягнення температури замочування. Температури замочування зазвичай високі, щоб полегшити розчинення будь-якого карбіду, який міг би бути присутнім. Зазвичай для досягнення бажаного гомогенізуючого ефекту використовують температури при або близько 2000 ° F. Хімічний склад сплаву в кінцевому рахунку встановить температуру замочування.

Відливки з марганцевої сталі вимагають швидкого гартування води після високотемпературного замочування. Це загартування має відбуватися негайно після видалення виливків з печі для термообробки. Швидкість цього загартування повинна бути достатньо високою, щоб запобігти осадженню карбідів. На малюнку 8 показана мікроструктура правильно загартованої марганцевої сталі. Слабке загартування може значно зменшити в'язкість матеріалу. У жорсткому стані виливки з марганцевої сталі можуть бути остаточно оброблені з особливою обережністю.

Єдиного елемента, якого слід уникати при термообробці виливками з марганцевої сталі, є перегрівання вище 500 ° F. Температури на рівні або вище цього рівня спричинять випадання голкоподібних карбідів, що може різко знизити в'язкість. Цей ефект - це час і температура, засновані на тривалих часах і більш високих температурах, що призводить до більших втрат в’язкості.