Литейное производство марганцевой стали

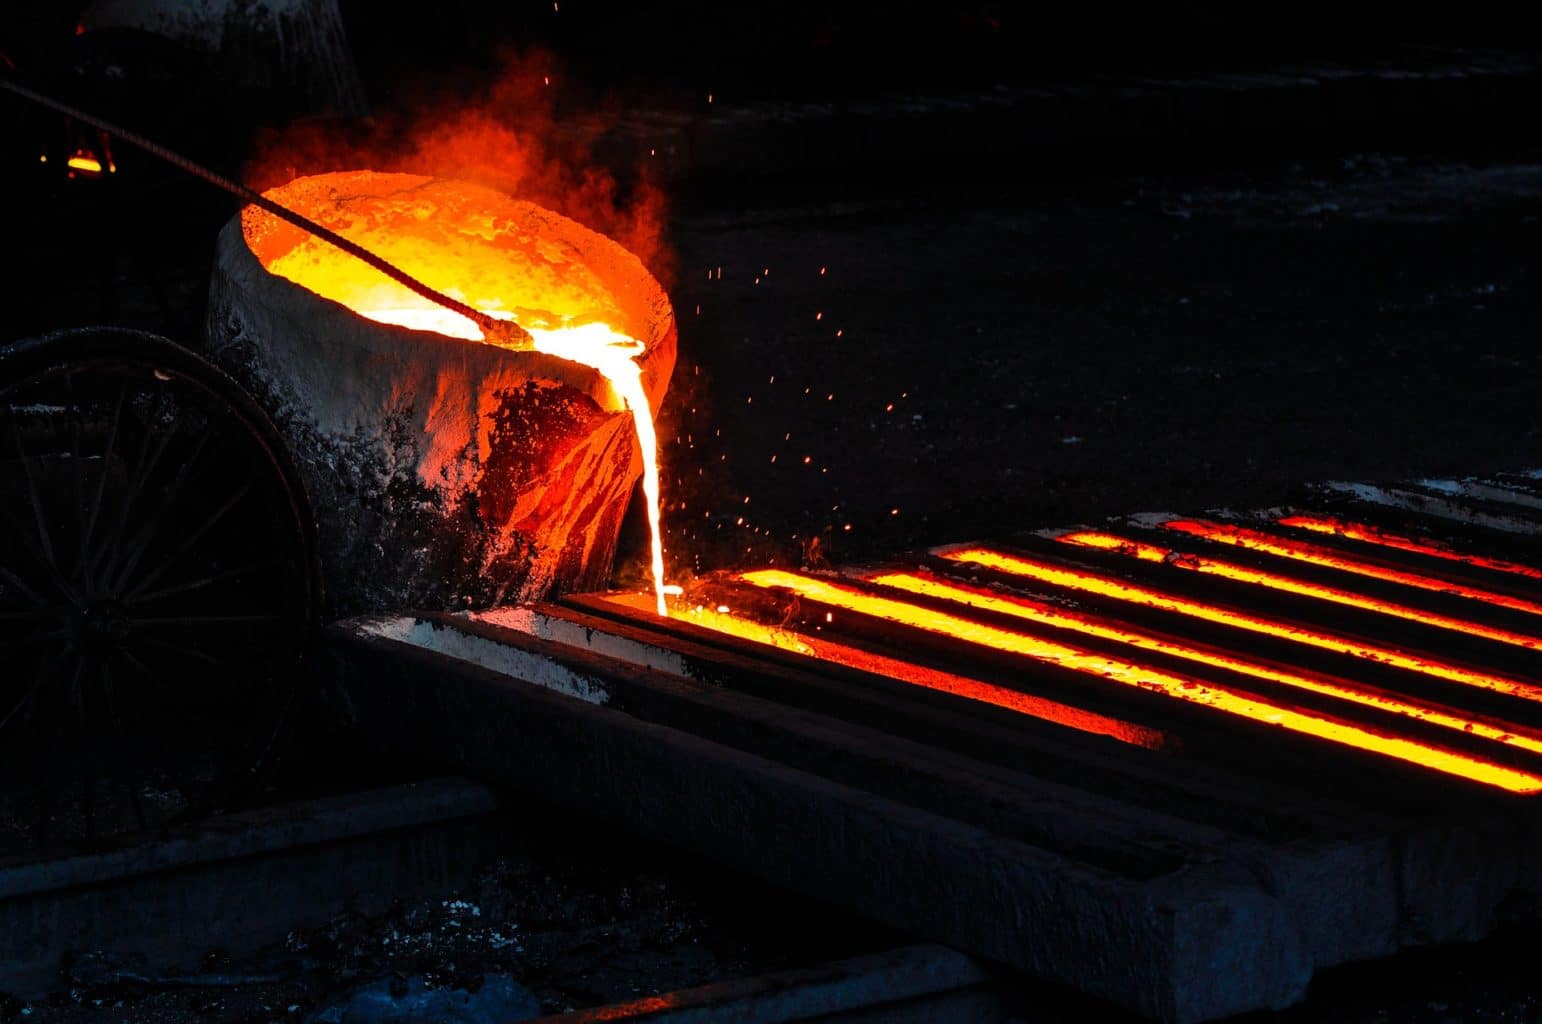
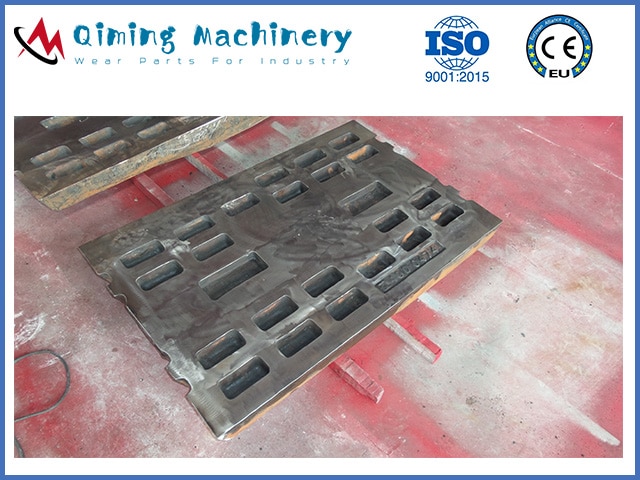
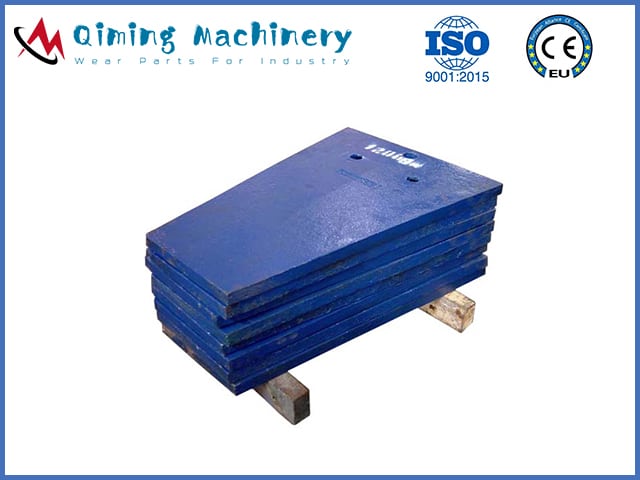
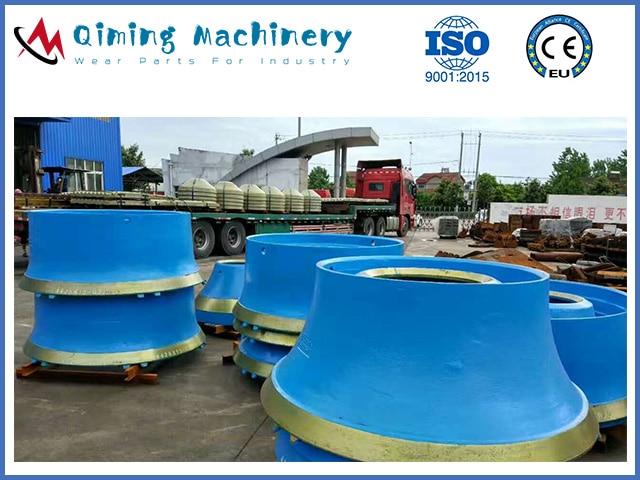
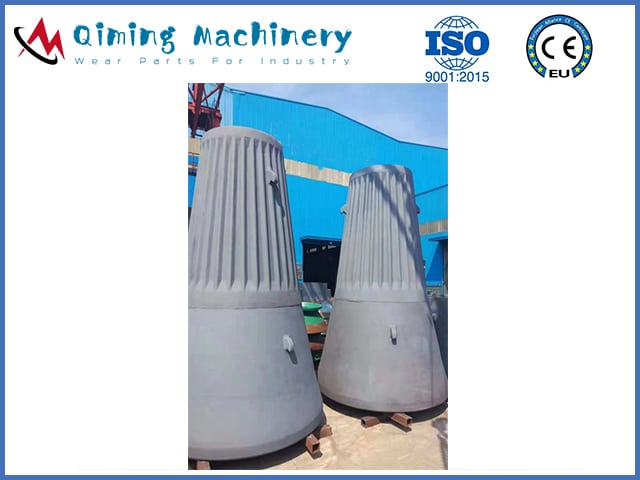
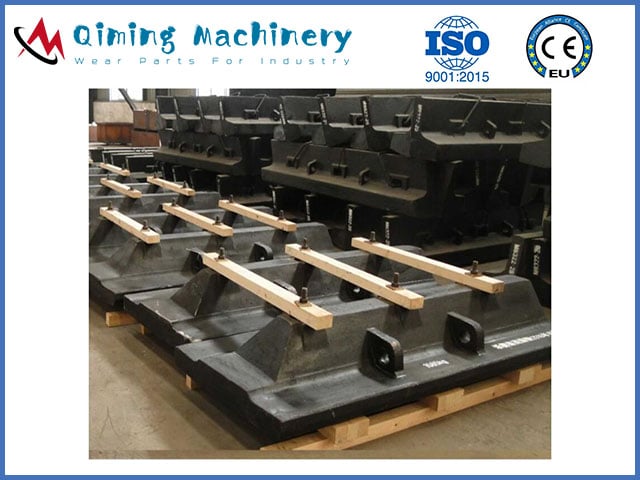
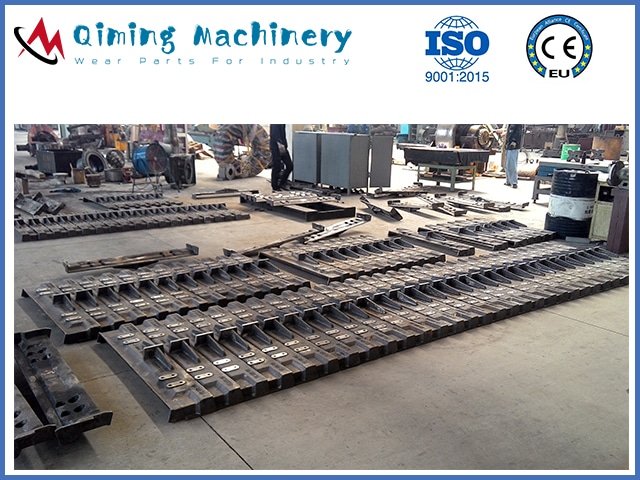
Qiming Machinery - одно из самых известных литейных предприятий по отливке марганцевой стали в Китае. На нашем литейном производстве отливается более 12,000 тонн изнашиваемых деталей для литья из марганцевой стали. К быстроизнашивающимся деталям для литья из марганцевой стали относятся:

  • Запчасти для дробилки
  • Запчасти для измельчителя
  • Поддон с фартуком
  • Мельницы
  • Прочие изнашиваемые детали из марганца

Все быстроизнашивающиеся детали для отливки марганцевой стали Qiming Machinery имеют систему контроля качества ISO9001: 2015. По сравнению с другими литейными заводами по производству марганцевой стали, Qiming Machinery имеет следующие преимущества:

  • Доступный вес отливки от 5кг до 12000кг;
  • Можно использовать три производственные линии. Производственная линия для литья в песчаные формы, производственная линия для литья под давлением из пеноматериала и линия для литья по методу V;
  • Наш литейный завод прошел систему контроля качества ISO9001: 2018;
  • Стабильное качество по приемлемой цене;
  • Профессиональные инженеры поставляют чертежи измерений и услуги по проектированию.
литейное производство марганцевой стали

Продукты

Манганиевые челюсти
Манганиевые челюсти
Марганцевые щеки
Марганцевые щеки
Мантия марганца-дробилки
Марганцевые вращательные мантии
Футеровка марганцевой мельницы
Кормушки с марганцевым фартуком
Молоток для измельчения марганца
Решетки для измельчения марганца

Что такое марганцовистая сталь и ее история

Что такое марганцовистая сталь?

Марганцовистая сталь, также называемая сталью Гадфильда или мангаллоем, представляет собой стальной сплав, содержащий 12-14% марганца. Сталь, известная своей высокой ударной вязкостью и стойкостью к истиранию в закаленном состоянии, часто называют самой упрочняющейся сталью.

История

  • В 1882 году, Роберт Хэдфилд марганцовистая сталь creat Mn14;
  • В середине 20 века USA Climax разрабатывает среднемарганцовистую сталь;
  • В середине 20 века и по настоящее время разрабатываются стали с высоким содержанием марганца и сверхвысокого марганца.

Стандарт и химический состав марганцевой стали

В Китае это стандарт GB / T 5680-2010.

Класс Стандартный химический состав Китая GB / T 5680-2010%
C Si Mn P S Cr Mo Ni W
ЗГ120Мн7Мо1 1.05-1.35 0.3-0.9 6-8 ≤0.060 ≤0.040 – 0.9-1.2 – –
ЗГ110Мн13Мо1 0.75-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 – 0.9-1.2 – –
ЗГ100Мн13 0.90-1.05 0.3-0.9 11-14 ≤0.060 ≤0.040 – – – –
ЗГ120Мн13 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 – – – –
ЗГ120Мн13Кр2 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 1.5-2.5 – – –
ЗГ120Мн13В1 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 – – – 0.9-1.2
ЗГ120Мн13Н3 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 – – 3-4 –
ЗГ90Мн14Мо1 0.70-1.00 0.3-0.6 13-15 ≤0.070 ≤0.040 – 1.0-1.8 – –
ЗГ120Мн17 1.05-1.35 0.3-0.9 16-19 ≤0.060 ≤0.040 – – – –
ЗГ120Мн17Кр2 1.05-1.35 0.3-0.9 16-19 ≤0.060 ≤0.040 1.5-2.5 – – –
Примечание: принять присоединение к элементу V, Ti, Nb, B, Re


В США это стандарт ASTM A128.

Класс C Si Mn Р ≤ Cr Ni Mo
ASTM UNS
A J91109 1.05 ~ 1.35 ≤1.00 ≥11.0 0.07 - - -
B-1 J91119 0.9 ~ 1.05 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-2 J91129 1.05 ~ 1.2 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-3 J91139 1.12 ~ 1.28 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-4 J91149 1.2 ~ 1.35 ≤1.00 11.5 ~ 14.0 0.07 - - -
C J91309 1.05 ~ 1.35 ≤1.00 11.5 ~ 14.0 0.07 1.5 ~ 2.5 - -
D J91459 0.7 ~ 1.3 ≤1.00 11.5 ~ 14.0 0.07 - 3.0 ~ 4.0  -
E-1 J91249 0.7 ~ 1.3 ≤1.00 11.5 ~ 14.0 0.07 - - 0.9 ~ 1.2
E-2 J91339 1.05 ~ 1.45 ≤1.00 11.5 ~ 14.0 0.07 - - 1.8 ~ 2.1
F J91340 1.05 ~ 1.35 ≤1.00 6.0 ~ 8.0 0.07 - - 0.9 ~ 1.2

Применение марганцевой стали

Способность марганцевой стали к деформационному упрочнению от ударных нагрузок, а также исключительная вязкость делают ее лучшим выбором из износостойких материалов для многих сложных областей применения. Таким образом, марганцовистая сталь широко используется в производстве быстроизнашивающихся деталей.

  • Изнашиваемые детали дробилки, которые включают пластину челюсти, кожухи конусной дробилки, футеровку чаш конусной дробилки, кожухи вращательной дробилки и некоторые щеки;
  • Изнашиваемые детали карьерных экскаваторов, в том числе гусеницы;
  • Изнашиваемые детали шредера, которые включают молоток для измельчения, решетки измельчителя и наковальни измельчителя;

Воздействие различных элементов при литье марганцевой стали

Различные элементы имеют разные функции и эффекты в изнашиваемых деталях отливки из марганцевой стали.

Углерод. Углерод — один из двух наиболее важных элементов в марганцевых сталях наряду с марганцем. Марганцевые стали представляют собой пересыщенный раствор углерода. Для большинства стандартных марок марганцевой стали соотношение углерода и марганца составляет приблизительно Mn/C = 10. Поэтому такие стали обычно содержат 12% Mn и 1.2% C. Это соотношение было установлено в основном из-за ограничений раннего сталеплавильного производства, и фиксированное соотношение не имеет реального значения. Увеличение содержания углерода повышает предел текучести и снижает пластичность. На следующем рисунке показано влияние увеличения содержания углерода на свойства стали с 13% марганца.
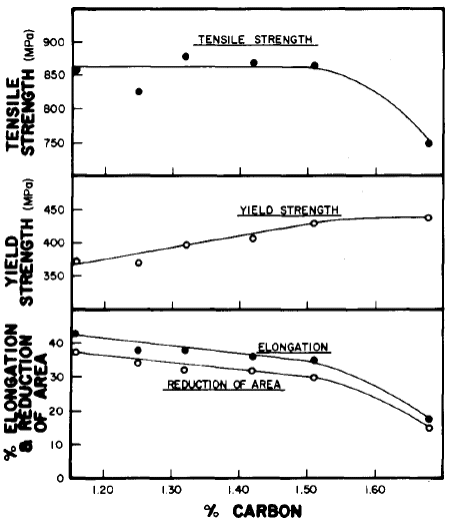
Влияние углерода на растягивающие свойства марганцевой стали

Влияние углерода на растягивающие свойства марганцевой стали

Большинство марганцевых сталей используются при строжке абразивного истирания и в условиях сильного ударного износа, поэтому производители стараются максимально увеличить содержание углерода. Практические ограничения действительно существуют, и когда содержание углерода превышает 1.3%, растрескивание и нерастворенные карбиды границ зерен становятся более распространенными. Марганцевые стали высшего сорта с высоким содержанием марганца превысили верхний предел содержания углерода в 1.3%.

Марганец. Марганец является стабилизатором аустенита и делает возможным существование этого семейства сплавов. Он снижает температуру превращения аустенита в феррит и, следовательно, помогает сохранить полностью аустенитную структуру при комнатной температуре. Сплавы с 13% Mn и 1.1% C имеют температуру начала мартенситного превращения ниже -328°F. Нижний предел содержания марганца в простой аустенитной марганцевой стали составляет около 10%. Увеличение содержания марганца, как правило, повышает растворимость азота и водорода в стали. Существуют высококачественные сплавы с более высоким содержанием углерода и дополнительными легирующими элементами, содержащие марганец в количестве от 16 до 25%. Эти сплавы являются собственностью их производителя.

Содержание кремния. Нормативное содержание кремния в высокомарганцевой стали составляет 0.3%–0.8%. Кремний снижает растворимость углерода в аустените, способствует осаждению карбидов и снижает износостойкость и ударную вязкость стали. Поэтому содержание кремния следует контролировать на нижнем пределе, установленном спецификацией.

Содержание фосфора. Стандартное содержание фосфора в высокомарганцевой стали составляет P ≤ 0.7%. При выплавке высокомарганцевой стали, из-за высокого содержания фосфора в ферромарганце, содержание фосфора в стали, как правило, высокое. Поскольку фосфор снижает ударную вязкость стали и способствует растрескиванию отливок, содержание фосфора в стали следует максимально снизить.

Содержание серы. Спецификация высокомарганцевой стали требует содержания серы ≤ 0.05%. Из-за высокого содержания марганца большая часть серы и марганца в стали соединяется друг с другом, образуя сульфид марганца (MNS), и попадает в шлак. Поэтому содержание серы в стали часто низкое (обычно не более 0.03%). Следовательно, вредное воздействие серы на высокомарганцевую сталь выше, чем воздействие фосфора.

Хром. Хром используется для повышения прочности на растяжение и сопротивления текучести марганцевых сталей. Часто используются добавки до 3.0%. Хром повышает твердость после термической обработки и снижает ударную вязкость марганцевой стали. Хром не повышает максимальную твердость после деформационного упрочнения или скорость упрочнения при деформации. Для подшипниковых марок стали с хромом требуются более высокие температуры термообработки, поскольку карбиды хрома труднее растворяются в растворе. В некоторых областях применения добавление хрома в марганцевую сталь может быть полезным, но во многих областях применения это не приносит пользы.

Молибден. Добавление молибдена в марганцевые стали приводит к ряду изменений. Во-первых, снижается температура начала мартенситного превращения, что дополнительно стабилизирует аустенит и замедляет осаждение карбидов. Во-вторых, добавление молибдена изменяет морфологию карбидов, образующихся при повторном нагреве после обработки материала раствором. Обычно образуются пленки игольчатых карбидов на границах зерен, но после добавления молибдена осаждающиеся карбиды коалесцируют и диспергируются по зернам. В результате этих изменений прочность стали улучшается за счет добавления молибдена. Еще одним преимуществом добавления молибдена может быть улучшение механических свойств в литом состоянии. Это может быть реальным преимуществом в процессе литья. В высокоуглеродистых марках молибден увеличивает склонность к началу плавления, поэтому следует избегать этого, поскольку результирующие механические свойства будут значительно снижены.

Никель. Никель является сильным стабилизатором аустенита. Он способен предотвращать превращения и осаждение карбидов даже при пониженных скоростях охлаждения во время закалки. Это делает никель полезной добавкой в ​​изделиях с большими размерами сечения. Увеличение содержания никеля связано с повышением ударной вязкости, незначительным снижением прочности на растяжение и не влияет на предел текучести. Никель также используется в сварочных присадочных материалах для марганцевых сталей, чтобы обеспечить отсутствие карбидов в наплавленном материале. Обычно в таких материалах используется более низкое содержание углерода наряду с повышенным содержанием никеля для достижения желаемого результата.

Содержание алюминия. Алюминий используется для раскисления марганцевой стали, что предотвращает образование микропор и других газовых дефектов. Обычно в ковш добавляют 3 фунта/тонну алюминия. Увеличение содержания алюминия снижает механические свойства марганцевой стали, одновременно повышая хрупкость и склонность к горячему растрескиванию. На практике для большинства марок марганцевой стали рекомендуется поддерживать относительно низкое содержание алюминия.

Титан. Титан можно использовать для раскисления марганцевой стали. Кроме того, титан может связывать газообразный азот в нитридах титана. Эти нитриды являются стабильными соединениями при температурах выплавки стали. После связывания азот больше не доступен и не вызывает образования микропор в отливках. Титан также можно использовать для измельчения зерна, но эффект минимален в более крупных сечениях.

Стандартные механические свойства отливок из марганцевой стали

Эксплуатационные характеристики

Стандартная марганцовистая сталь - Mn13. После противоизносной обработки поверхность материала может достигать твердости 500-550 по Бринеллю, продолжать сохранять внутреннюю гибкость, сводить к минимуму поверхностное трение, может быть сварена из стали с высоким содержанием марганца или аналогичных материалов, может быть разрезана ацетиленовой горелкой, немагнитна и т. Д.

Технические параметры

Физические параметры
Данные
Элемент (%)
предел текучести
60,000-85,000 ​​фунтов на квадратный дюйм
Mn
12.0-14.0
Прочность на разрыв
120,000-130,000 ​​фунтов на квадратный дюйм
C
1.00-1.25
относительное удлинение
35% -50%
Si
≤0.60
Твердость
230–255 л.н.
P
≤0.05
Максимальная твердость
550млн.
S
≤0.04
магнитные
нет
Fe
85.0-88.0

Процесс производства отливки из марганцевой стали

Рафинирование: для улучшения качества расплавленной стали все шире используется вторичный рафинирование. С 1980-х годов он также применяется в производстве высокомарганцевой стали. После рафинирования уменьшается количество включений, улучшается их распределение, прочность повышается с 657 МПа до 834 МПа, а износостойкость может быть увеличена на 30%.

Жидкостное литье: температура заливки оказывает большое влияние на свойства высокомарганцевой стали. Производители часто имеют большие печи, длительное время заливки и затрудненный контроль температуры. Несмотря на различные меры, избежать недостатков, связанных с крупными зернами, невозможно. Было изучено, что в расплавленную сталь в процессе заливки непрерывно добавляют 2–3% (размером 0.15–0.3 м) железного порошка или смеси ферромарганцевого и железного порошков. Это действует как внутреннее охлаждение железа и увеличивает кристаллизационное ядро, улучшает свойства высокомарганцевой стали и повышает износостойкость на 30–50%. Однако следует обратить внимание на снижение текучести стали после добавления порошка.

Поверхностное легирование: для повышения износостойкости и экономии легирующих элементов можно использовать метод нанесения легирующего элемента на поверхность. Конкретные меры включают нанесение легирующего покрытия кистью на поверхность формы, посыпание марганцево-железным порошком или приклеивание легированного чугунного листа, расплавление и сварку этих материалов после заливки расплавленной стали, что улучшает поверхностные характеристики отливок. В настоящее время для наплавочной сварки высокомарганцевой стали используется хромосодержащий электрод, улучшающий поверхностные характеристики отливок, повышающий износостойкость, а также обеспечивающий очень хороший эффект наплавки высокохромистым порошком.

Взрывная закалка: упрочнение высокомарганцевой стали методом прокатки и дробеструйной обработки не является оптимальным. Высокое давление 3 × 10⁷⁷ кПа, создаваемое взрывом за очень короткое время, формирует на поверхности высокомарганцевой стали упрочненный слой толщиной 40–50 мм, твердость упрочненного слоя достигает hb300–500, предел текучести поверхностного слоя может быть увеличен в 2 раза, а износостойкость — на 50%. Этот метод является наиболее эффективным для стандартной высокомарганцевой стали.

В качестве водоупрочняющей обработки при литье: после затвердевания высокомарганцевой стали отработанное тепло используется для водоупрочняющей обработки при температуре выше 960 ℃, что позволяет уменьшить обезуглероживание поверхности, сократить производственный цикл и сэкономить энергию. Этот метод может применяться для отливок малого и среднего размера с большой толщиной стенок. Таншаньский цементный завод использует этот метод при литье футеровочных плит из высокомарганцевой стали в металлическую форму, однако температура воды на входе должна тщательно контролироваться.

Упрочнение за счет осаждения: после водоупрочняющей обработки стандартной высокомарганцевой стали повторный нагрев нецелесообразен. После добавления легирующих элементов можно использовать термообработку с упрочнением за счет осаждения для упрочнения матрицы высокомарганцевой стали, при этом дисперсные гранулированные карбиды распределяются по матрице, улучшая износостойкость.

Сравнение отливки марганцевой стали при различных условиях работы 

Для условий слабого ударно-абразивного износа:

сталь с высоким содержанием марганца в принципе не может упрочняться. Из-за небольшой силы удара и низких требований к прочности материала можно выбирать материалы с высокой исходной твердостью, такие как трубопровод для транспортировки воздуха и гидравлической передачи, которые могут быть изготовлены из базальтового литого камня. Для второго и третьего бункеров цементной мельницы измельчающая среда мала и сила удара мала, поэтому можно выбрать хрупкие износостойкие материалы, такие как чугун с низким содержанием хрома, чугун с высоким содержанием хрома и даже белый чугун. Срок службы марганцевой стали можно увеличить в 1-4 раза.

Для условий низкого ударного абразивного износа:

Хотя сталь с высоким содержанием марганца может вызывать деформационное упрочнение, ее твердость очень низкая. Из-за низкой ударной силы можно выбрать высокоуглеродистую, высокомарганцевую, средне-марганцевую, бейнитную, низколегированную мартенситную сталь и бейнитный высокопрочный чугун. Например, для футеровки (бункер №1) большого стана срок службы легированной мартенситной стали zg42crmnsi2mo без деформации может быть увеличен в 2–3 раза. Особенно сейчас в качестве мелющей среды при помоле цемента постепенно популяризируется использование литого шара с высоким содержанием хрома, который не соответствует твердости футеровки из высокомарганцевой стали, что ускоряет деформацию футеровки и сокращает срок службы, что свидетельствует о необходимости замены высокомарганцевой стали. При дроблении материала с твердостью по шкале Проктора f ≤ 12 срок службы плиты щековой дробилки 400 × 600, изготовленной из среднелегированной мартенситной стали, может быть увеличен на 20% 50%, а обрезки железа из измельченного материала могут быть отсосаны. улучшают чистоту материала, что способствует увеличению белизны белого цемента и уменьшению небольшой пещеры оксида железа в силикатном кирпиче. Кроме того, небольшой молот-дробилка может быть изготовлен из стали с определенной прочностью 12 кг.

Для условий абразивного износа со средней ударной нагрузкой:

Например, когда энергия удара составляет 4 Дж, это эквивалентно дроблению руды с F = 12-14. В качестве зубчатого колеса можно выбрать мартенситную сталь и модифицированную высокомарганцовистую сталь с лучшей ударной вязкостью, и их износостойкость увеличивается на 20% - 100% по сравнению с высокомарганцевой сталью. Для дробления гранита мы также используем композитную зубчатую пластину с высоким содержанием марганца и литой стали с высоким содержанием хрома. Срок службы марганцевой стали увеличен в 2.5 раза.

Для условий сильного ударно-абразивного износа:

когда энергия удара превышает 5 Дж, а твердость руды составляет f = 16-19, безопасность или износостойкость мартенситной стали в виде зубчатой ​​пластины или облицовочной пластины недостаточна, и по-прежнему требуется серийный материал из стали с высоким содержанием марганца. Например, износостойкость конусной дробилки φ 200 примерно на 50% выше, чем у стандартной высокомарганцевой стали, за счет использования высокомарганцевой стали, модифицированной хромом и титаном, для дробления руды f = 17-19. При дроблении руд f = 12-14 износостойкость увеличивается на 70% - 100%, а это означает, что зазор износостойкости между ними сужается в случае сильного ударного износа. Не исключено, что в условиях сильного удара скорости их деформационного упрочнения близки. Первоначальная твердость модифицированной высокомарганцевой стали выше, а поверхностная твердость модифицированной высокомарганцевой стали остается высокой, достигая примерно hv700, в то время как твердость стандартной высокомарганцевой стали после закалки превышает hv600, но разница в твердости меньше. чем при умеренном ударе, в результате чего разница в износостойкости также уменьшается. Сталь со сверхвысоким содержанием марганца может использоваться для обеспечения нормальной работы некоторых крупногабаритных молотов при сильном ударе. При твердости руды f ≤ 14 срок службы низколегированной мартенситной стали примерно на 50% выше, чем у стандартной высокомарганцевой стали. Для руды с твердостью f> 14 в Китае по-прежнему используется стандартная высокомарганцовистая сталь. На производство и использование модифицированной стали с высоким содержанием марганца влияет высокая стоимость сырья, сложный производственный процесс и строгие требования. В зарубежных странах в качестве материала футеровки в первую очередь выбирают мартенситную сталь, затем широко используется резиновая футеровка. Его срок службы может быть увеличен в 1-5 раз по сравнению со стандартной марганцевой сталью, а также снижены энергопотребление, расход шара, шум мельницы и трудоемкость во время технического обслуживания. Промышленность резиновых изделий Китая разрабатывает этот продукт.

Обработка отливок из марганцевой стали

Уникальные износостойкие свойства марганцевой стали также в лучшем случае очень затрудняют обработку. На заре производства марганцевой стали считалось, что ее нельзя обрабатывать на станке, и для придания формы деталям использовалась шлифовка. Теперь с помощью современных режущих инструментов можно токарно, растачивать и фрезеровать марганцевые стали. Марганцовистая сталь
не обрабатывает другие стали и обычно требует инструментов с отрицательным передним углом. Кроме того, относительно низкие скорости резания при большой глубине резания дают наилучшие результаты. Такое расположение создает большие силы резания, а оборудование и инструменты должны быть прочными, чтобы выдерживать эти силы. Любая вибрация инструмента может привести к деформации обрабатываемой поверхности. Большая часть резки обычно выполняется без какой-либо смазки. Во время обработки марганца важно непрерывно удалять зону наклепа при следующем резании. Небольшие чистовые пропилы или вибрация инструмента вызовут твердость
остальная поверхность практически не обрабатывается.

Термическая обработка отливок из марганцевой стали

В идеале термообработанные марганцевые стали должны иметь полностью гомогенизированную мелкозернистую аустенитную микроструктуру. Размер зерна зависит от температуры разливки, и термическая обработка обычно не влияет на размер зерна. Некоторые пытались разработать стратегии термической обработки, которые сначала преобразили бы структуру в перлитную структуру, что затем позволило бы измельчить зерно при окончательной термообработке. Эти стратегии не получили широкого признания или реализации по разным причинам. Одна из причин заключается в том, что эти циклы становятся дорогостоящими из-за высоких температур печи и длительного времени выдержки. Кроме того, эти циклы часто не улучшали сплав значительно.

Типичный цикл термообработки для большинства марганцевых сталей состоит из отжига на твердый раствор с последующей закалкой в ​​воде. Этот цикл может начинаться при комнатной температуре или при повышенной температуре в зависимости от начальной температуры отливок. Начальную температуру в печи для термообработки устанавливают близкой к температуре отливки, а затем повышают с медленной или умеренной скоростью до тех пор, пока не будет достигнута температура выдержки. Температура выдержки обычно высока, чтобы облегчить растворение любого карбида, который может присутствовать. Для достижения желаемого эффекта гомогенизации обычно используются температуры около 2000 ° F. Химический состав сплава в конечном итоге определяет температуру выдержки.

Отливки из марганцевой стали требуют быстрой закалки в воде после выдержки при высокой температуре. Эта закалка должна происходить сразу после удаления отливок из печи для термообработки. Скорость закалки должна быть достаточно высокой, чтобы предотвратить выпадение карбидов в осадок. На рис.8 показана микроструктура закаленной марганцевой стали. Незащищенная закалка может значительно снизить ударную вязкость материала. В закаленном состоянии отливки из марганцевой стали можно обрабатывать с минимальной осторожностью.

Единственное, чего следует избегать при отливках из термообработанной марганцевой стали, - это повторный нагрев выше 500 ° F. Температура на уровне или выше этого уровня вызовет выделение игольчатых карбидов, которые могут значительно снизить ударную вязкость. Этот эффект обусловлен временем и температурой, основанными на более длительном времени и более высоких температурах, вызывающих большие потери прочности.