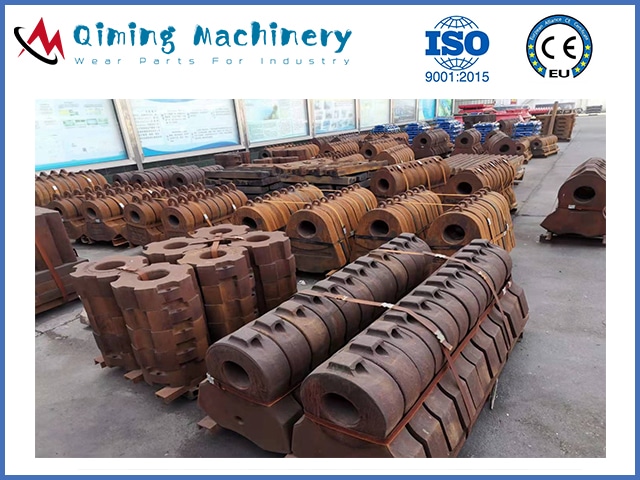
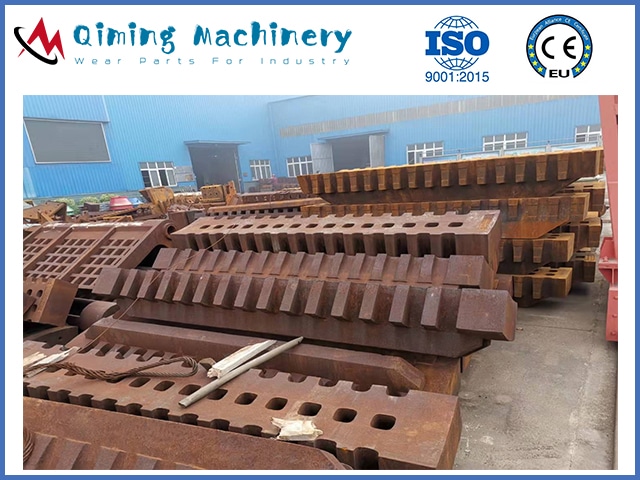
Манганы ган цутгах цутгах үйлдвэр

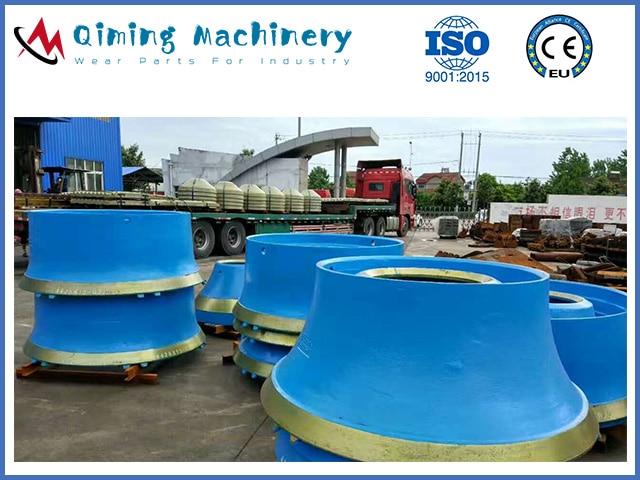
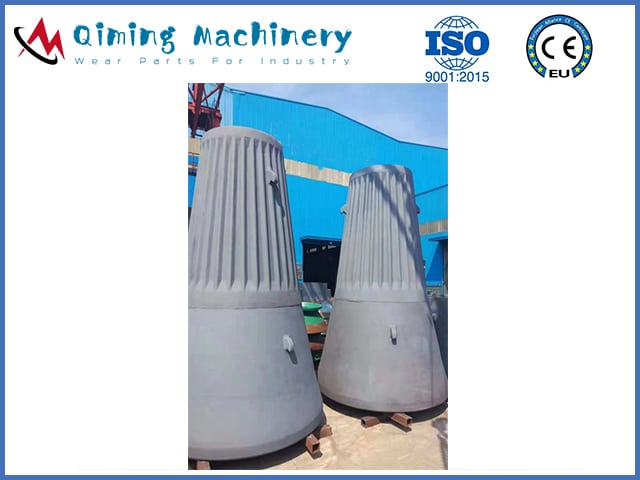
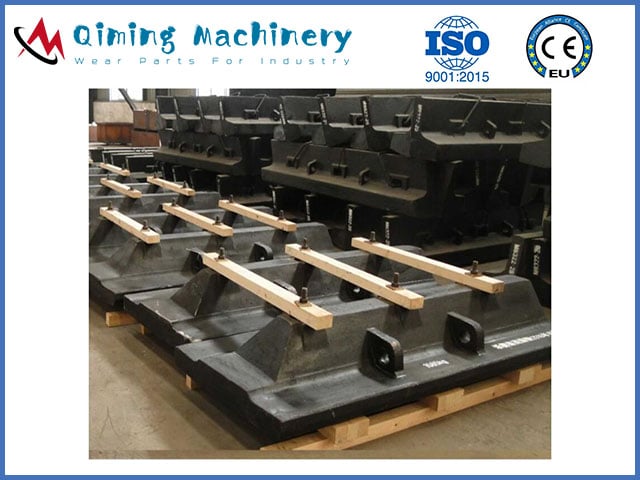
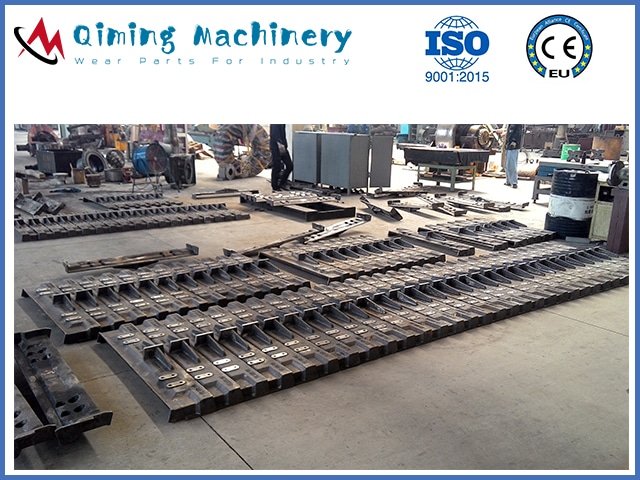
Qiming Machinery нь Хятадад алдартай манганы ган цутгамал үйлдвэрлэгчдийн нэг юм. Манай цутгах үйлдвэрт цутгамал манганы ган цутгамал элэгдлийн эд ангиуд 12,000 гаруй тонн байдаг. Манганы ган цутгах элэгдлийн эд ангиуд нь

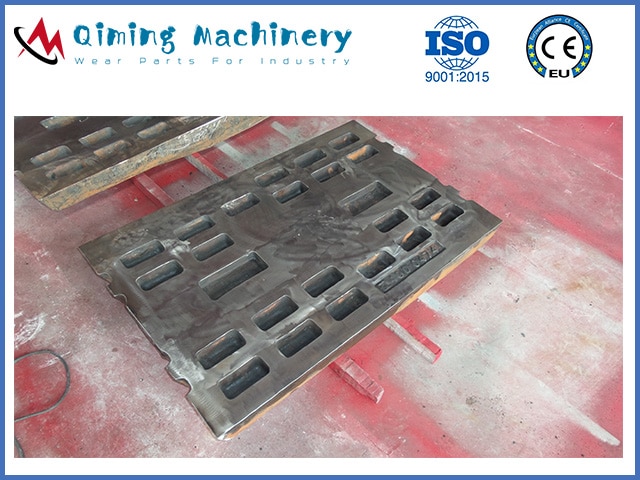
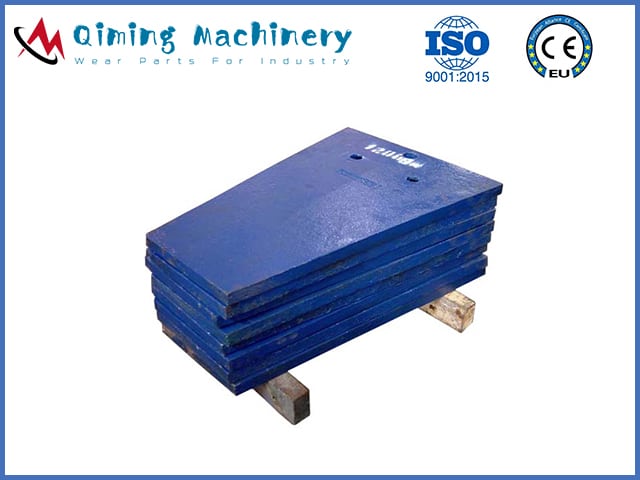
  • Бутлуурын хувцасны сэлбэг хэрэгсэл
  • Жижиглэх машины сэлбэг хэрэгсэл
  • Хормогч тэжээгч тогоо
  • Тээрмийн доторлогоо
  • Манганы бусад эд анги

Qiming Machinery-ийн манганы ган цутгамал бүх эд ангиудыг ISO9001: 2015 чанарын хяналтын системээр баталгаажуулсан болно. Бусад манганы ган цутгах үйлдвэртэй харьцуулбал Qiming Machinery нь дараахь давуу талуудтай.

  • 5кг-аас 12000кг хүртэлх цутгах жин;
  • Үйлдвэрлэлийн гурван шугамыг ашиглаж болно. Элсний цутгалтын үйлдвэрлэлийн шугам алдагдсан хөөс цутгах үйлдвэрлэлийн шугам ба V аргаар цутгах үйлдвэрлэлийн шугам;
  • Манай цутгах үйлдвэр ISO9001: 2018 чанарын хяналтын системийг нэвтрүүлсэн;
  • Тохиромжтой үнээр тогтвортой чанар;
  • Мэргэжлийн инженерүүд хэмжилтийн зураг төсөл, бүтээгдэхүүний дизайн үйлчилгээ үзүүлдэг.
манганы ган цутгах цутгах үйлдвэр

Бүтээгдэхүүн

Манганы эрүүний ялтсууд
Манганы хацрын ялтсууд
Манганы бутлуурын мантия
Манганы гиратор манти
Манганы үйлдвэрийн тээрэм
Манганы хормогч тэжээлийн тогоо
Манганы бутлагч алх
Манганы бутлагч алх
Манганы бутлуурын сараалжтай

Манганы ган гэж юу вэ, түүний түүх

Манганы ган гэж юу вэ?

Манганы ган, түүнийг Хадфилдын ган эсвэл мангаллэй гэж нэрлэдэг бөгөөд энэ нь 12-14% манган агуулсан ган хайлш юм. Өндөр цохилтын бат бэх, хатуурсан байдалд элэгдэлд тэсвэртэй гэдгээрээ алдартай энэхүү ган нь ихэвчлэн ажлын хатуужуулагч ган гэж тодорхойлогддог.

түүх

  • 1882 онд Роберт Хадфилд креат Mn14 манганы ган;
  • 20-р зууны дунд үед АНУ-ын Климакс дунд зэргийн манганы гангийн загвар боловсруулдаг;
  • 20-р зууны дунд үеэс өнөөг хүртэл өндөр манган ба хэт өндөр марганцын ган боловсруулж байна.

Манганы гангийн стандарт ба химийн найрлага

Хятадад энэ нь GB / T 5680-2010 стандарт юм.

-р ангийн Хятад GB / T 5680-2010 стандарт химийн найрлага%
C Si Mn P S Cr Mo Ni W
ZG120Mn7Mo1 1.05-1.35 0.3-0.9 6-8 ≤0.060 ≤0.040 - 0.9-1.2 - -
ZG110Mn13Mo1 0.75-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - 0.9-1.2 - -
ZG100Mn13 0.90-1.05 0.3-0.9 11-14 ≤0.060 ≤0.040 - - - -
ZG120Mn13 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - - - -
ZG120Mn13Cr2 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 1.5-2.5 - - -
ZG120Mn13W1 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - - - 0.9-1.2
ZG120Mn13Ni3 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - - 3-4 -
ZG90Mn14Mo1 0.70-1.00 0.3-0.6 13-15 ≤0.070 ≤0.040 - 1.0-1.8 - -
ZG120Mn17 1.05-1.35 0.3-0.9 16-19 ≤0.060 ≤0.040 - - - -
ZG120Mn17Cr2 1.05-1.35 0.3-0.9 16-19 ≤0.060 ≤0.040 1.5-2.5 - - -
Анхааруулга: V, Ti, Nb, B, Re элементэд нэгдэхийг зөвшөөрнө үү


АНУ-д энэ нь ASTM A128 стандарт юм.

-р ангийн C Si Mn P ≤ Cr Ni Mo
ASTM НҮБ
A J91109 1.05 ~ 1.35 ≤1.00 ≥11.0 0.07 - - -
B-1 J91119 0.9 ~ 1.05 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-2 J91129 1.05 ~ 1.2 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-3 J91139 1.12 ~ 1.28 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-4 J91149 1.2 ~ 1.35 ≤1.00 11.5 ~ 14.0 0.07 - - -
C J91309 1.05 ~ 1.35 ≤1.00 11.5 ~ 14.0 0.07 1.5 ~ 2.5 - -
D J91459 0.7 ~ 1.3 ≤1.00 11.5 ~ 14.0 0.07 - 3.0 ~ 4.0  -
И-1 J91249 0.7 ~ 1.3 ≤1.00 11.5 ~ 14.0 0.07 - - 0.9 ~ 1.2
И-2 J91339 1.05 ~ 1.45 ≤1.00 11.5 ~ 14.0 0.07 - - 1.8 ~ 2.1
F J91340 1.05 ~ 1.35 ≤1.00 6.0 ~ 8.0 0.07 - - 0.9 ~ 1.2

Манганы гангийн хэрэглээ

Манганы гангийн цохилт нь ачааллын нөлөөгөөр хатуурч, онцгой бат бөх чанар нь олон шаардлагад нийцсэн хэрэглээний материалын хамгийн сайн сонголт болдог. Тиймээс манганы ган нь үйлдвэрлэлийн элэгдлийн эд ангиудад өргөн хэрэглэгддэг.

  • Бутлуурын элэгдлийн эд ангиүүнд хацрын хавтан, конусан бутлуурын нөмрөг, конусан бутлуурын аяга доторлогоо, gyratory бутлуурын нөмрөг, зарим хацрын хавтан;
  • Уул уурхайн хүрз нь эд ангиудын элэгдэлд ордог бөгөөд үүнд трекпад багтдаг;
  • Бутлуурын элэгдлийн эд ангибутлуурын алх, бутлуурын сараалж, бутлагч бут зэргийг багтаасан;

Манганы ган цутгахад янз бүрийн элементүүдийн нөлөө

Манганы ган цутгах элэгдлийн хэсгүүдэд янз бүрийн элементүүд өөр өөр үүрэг, нөлөөтэй байдаг.

Нүүрстөрөгчийн элемент. Нүүрстөрөгч нь манганы хамт манганы гангийн хамгийн чухал хоёр элементийн нэг юм. Манганы ган нь нүүрстөрөгчийн хэт ханасан уусмал юм. Ихэнх стандарт манганы гангийн хувьд нүүрстөрөгч ба манганы харьцаа нь Mn/C=10 ойролцоо байна. Тиймээс эдгээр ган нь ихэвчлэн 12% Mn ба 1.2% C байдаг. Энэ харьцааг голчлон ган үйлдвэрлэх эхэн үеийн хязгаарлалтаар тогтоосон бөгөөд тогтмол харьцаа нь бодит ач холбогдолгүй юм. Нүүрстөрөгчийн агууламжийг нэмэгдүүлэх нь урсацын бат бэхийг нэмэгдүүлж, уян хатан чанарыг бууруулдаг. 13% манганы гангийн шинж чанарт нүүрстөрөгчийн агууламж нэмэгдэхийн нөлөөллийг дараах зурагнаас үзнэ үү.
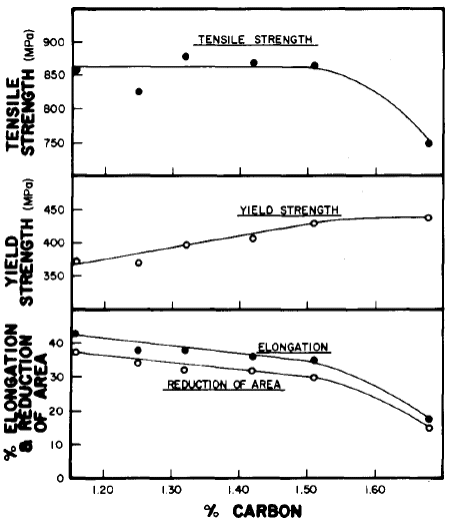
Манганы гангийн суналтын шинж чанарт нүүрстөрөгчийн үзүүлэх нөлөө

Манганы гангийн суналтын шинж чанарт нүүрстөрөгчийн үзүүлэх нөлөө

Ихэнх манганы ган нь элэгдэлд тэсвэртэй, элэгдэл ихтэй нөхцөлд ашиглагддаг тул үйлдвэрлэгчид нүүрстөрөгчийн агууламжийг хамгийн их байлгахыг хичээдэг. Практик хязгаарлалтууд байдаг бөгөөд нүүрстөрөгчийн агууламж 1.3% -иас хэтэрч, үр тарианы хилийн карбидууд илүү их тархдаг. Манганы өндөр агуулгатай манганы гангийн дээд зэрэг нь нүүрстөрөгчийн дээд хязгаарыг 1.3% -иас хэтрүүлжээ.

Манганы элемент. Манганы элемент нь аустенит тогтворжуулагч бөгөөд энэ төрлийн хайлшийг боломжтой болгодог. Энэ нь аустенитийг феррит болгон хувиргах температурыг бууруулж, улмаар өрөөний температурт бүрэн аустенит бүтцийг хадгалахад тусалдаг. 13% Mn ба 1.1% C агуулсан хайлшууд нь мартенситын эхлэх температур -328°F-ээс доош байдаг. Энгийн аустенит манганы ган дахь манганы агууламжийн доод хязгаар нь 10% орчим байдаг. Манганы түвшин нэмэгдэх нь ган дахь азот ба устөрөгчийн уусах чадварыг нэмэгдүүлэх хандлагатай байдаг. Нүүрстөрөгчийн агууламж өндөртэй, нэмэлт хайлшийн элементүүдтэй дээд зэрэглэлийн хайлшууд нь 16-25% манганы манганы түвшинтэй байдаг. Эдгээр хайлшууд нь үйлдвэрлэгчийн өмч юм.

Силикон элемент. Өндөр манганы ган дахь цахиурын техникийн үзүүлэлтийн агууламж 0.3% ~ 0.8% байна. Цахиур нь аустенит дахь нүүрстөрөгчийн уусах чадварыг бууруулж, карбидын тунадасжилтыг нэмэгдүүлж, гангийн элэгдэлд тэсвэртэй байдал болон цохилтын бат бөх чанарыг бууруулдаг. Тиймээс цахиурын агууламжийг техникийн үзүүлэлтийн доод хязгаарт хянах хэрэгтэй.

Фосфорын элемент. Өндөр манганы гангийн үзүүлэлтийн агууламж P ≤ 0.7% байна. Өндөр манганы ган хайлуулах үед ферромарганец дахь фосфорын агууламж өндөр байдаг тул ган дахь фосфорын агууламж ерөнхийдөө өндөр байдаг. Фосфор нь гангийн цохилтын бат бөх чанарыг бууруулж, цутгалтыг хялбар болгодог тул ган дахь фосфорын агууламжийг аль болох бууруулах хэрэгтэй.

Хүхрийн элемент. Өндөр манганы гангийн тодорхойлолтод S ≤ 0.05% шаардлагатай. Манганы агууламж өндөр тул ган дахь хүхэр, манганы ихэнх хэсэг нь хоорондоо нийлж манганы сульфид (MNS) үүсгэж, шааранд ордог. Тиймээс ган дахь хүхрийн агууламж ихэвчлэн бага байдаг (ерөнхийдөө 0.03%-иас ихгүй). Тиймээс өндөр манганы ган дахь хүхрийн хортой нөлөө нь фосфороос өндөр байдаг.

Хромын элемент. Хромыг манганы гангийн суналтын бат бэх болон урсгалын эсэргүүцлийг нэмэгдүүлэхэд ашигладаг. 3.0% хүртэлх нэмэлтийг ихэвчлэн ашигладаг. Хром нь уусмалаар хатаасан хатуулгийг нэмэгдүүлж, манганы гангийн бат бөх чанарыг бууруулдаг. Хром нь ажлын хамгийн их хатууралтын түвшин эсвэл хэв гажилтын хатууралтын хурдыг нэмэгдүүлдэггүй. Хромын карбидууд уусмалд уусахад илүү хэцүү байдаг тул хромын агуулсан зэрэг нь илүү өндөр дулааны боловсруулалтын температур шаарддаг. Зарим хэрэглээнд хром ашигтай байж болох ч олон хэрэглээнд манганы ган дээр хром нэмэхэд ямар ч ашиггүй байдаг.

Молибдений элемент. Манганы ганд молибдений нэмэлт нь хэд хэдэн өөрчлөлтөд хүргэдэг. Нэгдүгээрт, мартенситын эхлэх температурыг бууруулж, энэ нь аустенитийг улам тогтворжуулж, карбидын тунадасыг удаашруулдаг. Дараа нь молибдений нэмэлт нь материалыг уусмалаар боловсруулсны дараа дахин халаах явцад үүссэн карбидын морфологийг өөрчилдөг. Зүүний карбидын мөхлөгийн хил хязгаарын хальснууд ихэвчлэн үүсдэг боловч молибден нэмсний дараа тунадасжсан карбидууд нэгдэж, мөхлөгүүдээр тархдаг. Эдгээр өөрчлөлтийн үр дүнд молибден нэмснээр гангийн хатуулаг сайжирдаг. Молибдений нэмэлтийн бас нэг давуу тал нь цутгамал механик шинж чанарыг сайжруулж болно. Энэ нь цутгах үйлдвэрлэлийн явцад бодит ашиг тустай байж болно. Нүүрстөрөгчийн өндөр агуулгатай үед молибден нь хайлах хандлагыг нэмэгдүүлдэг тул үүнээс зайлсхийх хэрэгтэй, учир нь үүссэн механик шинж чанар эрс буурна.

Никель Элемент. Никель бол хүчтэй аустенит тогтворжуулагч юм. Никель нь бөхөөх үед хөргөлтийн хурд бага байсан ч хувирал болон карбидын тунадасжилтаас сэргийлж чаддаг. Энэ нь никелийг хүнд огтлолын хэмжээтэй бүтээгдэхүүнд ашигтай нэмэлт болгож чадна. Никелийн агууламж нэмэгдэх нь хатуулаг нэмэгдэх, суналтын бат бэх бага зэрэг буурахтай холбоотой бөгөөд урсалтын бат бэхэд нөлөөлдөггүй. Мөн никель нь манганы гангийн дүүргэгч материалыг гагнахад ашиглагддаг бөгөөд ингэснээр тунадасжсан материалыг карбидаас ангид байлгадаг. Хүссэн үр дүнд хүрэхийн тулд эдгээр материалд нүүрстөрөгчийн түвшин бага байхаас гадна никель нэмэгдэх нь ердийн үзэгдэл юм.

Хөнгөн цагаан элемент. Хөнгөн цагааныг манганы ганг исэлгүйжүүлэхэд ашигладаг бөгөөд энэ нь нүх болон бусад хийн согог үүсэхээс сэргийлдэг. Шанагад 3 фунт/тонн нэмэх нь ердийн үзэгдэл юм. Хөнгөн цагааны агууламж нэмэгдэх нь манганы гангийн механик шинж чанарыг бууруулж, хэврэг байдал болон халуун урагдал нэмэгдэхийг нэмэгдүүлдэг. Практикт манганы гангийн ихэнх зэрэглэлийн хувьд хөнгөн цагааны үлдэгдлийг харьцангуй бага байлгахыг зөвлөж байна.

Титаны элемент. Титаныг манганы ганг исэлгүйжүүлэхэд ашиглаж болно. Үүнээс гадна, титан нь титаны нитрид дэх азотын хийг холбож чаддаг. Эдгээр нитридүүд нь ган хайлуулах температурт тогтвортой нэгдлүүд юм. Холбосны дараа азот нь цутгамал материалд зүү нүх үүсгэх боломжгүй болдог. Титаныг мөн ширхэгийн хэмжээг цэвэршүүлэхэд ашиглаж болох боловч хүнд хэсгүүдэд үр нөлөө нь хамгийн бага байдаг.

Стандарт манганы ган цутгах эд ангиудын механик шинж чанар

Гүйцэтгэлийн үзүүлэлтүүд

Марганцын стандарт ган нь Mn13 юм. Элэгдлийн эсрэг эмчилгээ хийсний дараа материалын гадаргуу нь 500-550 Бринелл хатуулагтай байх, дотоод уян хатан байдлаа хадгалах, гадаргуугийн үрэлтийг багасгах, өндөр марганцтай ган эсвэл түүнтэй төстэй материалаар гагнах, ацетилен бамбар, соронзон бус гэх мэтээр зүсэх боломжтой.

Техникийн параметр

Физик үзүүлэлтүүд
Өгөгдөл
Бүрэлдэхүүн (%)
Бат бөх бат
60,000-85,000 psi
Mn
12.0-14.0
Суналтын бат бэх
120,000-130,000 psi
C
1.00-1.25
Суналт
35% –50%
Si
≤0.60
хатуулаг
230–255 бх
P
≤0.05
Хамгийн их хатуулаг
550 тэрбум
S
≤0.04
Соронзон
无
Fe
85.0-88.0

Манганы ган цутгах үйлдвэрлэлийн үйл явц

Цэвэршүүлэх: Хайлсан гангийн чанарыг сайжруулахын тулд хоёрдогч цэвэршүүлэх процессыг улам бүр өргөн ашиглаж байна. 1980-аад оноос хойш өндөр манганы ган үйлдвэрлэхэд ашиглаж ирсэн. Цэвэршүүлсний дараа хольцыг багасгаж, тархалтыг сайжруулж, бат бөх чанарыг 657mpa-аас 834mpa болгон нэмэгдүүлж, элэгдэлд тэсвэртэй байдлыг 30% -иар нэмэгдүүлэх боломжтой.

Түдгэлзүүлэлтийн цутгамал: цутгах температур нь өндөр манганы гангийн шинж чанарт ихээхэн нөлөөлдөг. Үйлдвэрлэгчид ихэвчлэн зуухны багтаамж ихтэй, цутгах хугацаа урт, температурын хяналт хэцүү байдаг. Хэдийгээр янз бүрийн арга хэмжээ авдаг ч бүдүүн ширхэгтэй байх сул талуудаас зайлсхийх боломжгүй юм. Цутгах явцад хайлсан гантай 2% ~ 3% (0.15 ~ 0.3м хэмжээтэй) төмрийн нунтаг эсвэл ферромарганец нунтаг болон төмрийн нунтаг холимогийг тасралтгүй нэмдэг болохыг судалсан. Энэ нь дотоод хөргөлтийн төмрийн үүрэг гүйцэтгэж, талсжих цөмийг нэмэгдүүлж, өндөр манганы гангийн шинж чанарыг сайжруулж, элэгдэлд тэсвэртэй байдлыг 30% ~ 50% -иар нэмэгдүүлдэг. Гэсэн хэдий ч нэмсний дараа гангийн шингэн чанарыг бууруулахад анхаарах хэрэгтэй.

Гадаргуугийн хайлш: элэгдэлд тэсвэртэй байдлыг сайжруулж, хайлшийн элементүүдийг хэмнэхийн тулд гадаргуу дээр хайлш нэмэх аргыг ашиглан зорилгодоо хүрч болно. Тодорхой арга хэмжээ бол хэвний гадаргуу дээр хайлшийн бүрхүүл түрхэх, манганы төмрийн нунтаг цацах эсвэл хайлшийн цутгамал төмрийн хуудсыг наах, хайлсан ган цутгасны дараа эдгээр материалыг хайлуулж гагнах явдал бөгөөд энэ нь цутгамал материалын гадаргуугийн гүйцэтгэлийг сайжруулдаг. Одоо хром агуулсан электродыг өндөр манганы ган дээр гадаргуугийн гагнуур хийхэд ашиглаж, цутгамал материалын гадаргуугийн гүйцэтгэлийг сайжруулдаг. Өндөр элэгдэлд тэсвэртэй, өндөр хромын нунтаг блок гадаргуугийн нөлөө нь маш сайн.

Тэсрэх хатуурал: Өндөр манганы ганг өнхрүүлж, цоолж бэхжүүлэх нь тохиромжгүй. Тэсрэлтээс маш богино хугацаанд үүссэн 3 × 10⁷кПа өндөр даралт нь өндөр манганы гангийн гадаргууг 40 ~ 50 мм хатуурсан давхарга үүсгэдэг бөгөөд хатуурсан давхаргын хатуулаг 300 ~ 500 hb хүрдэг, гадаргуугийн давхаргын урсах бат бэхийг 2 дахин, элэгдэлд тэсвэртэй байдлыг 50% -иар нэмэгдүүлэх боломжтой. Энэ арга нь стандарт өндөр манганы гангийн хамгийн үр дүнтэй арга юм.

Цутгамал усаар хатууруулах эмчилгээ: өндөр манганы ган хатуурсны дараа хаягдал дулааныг 960°C-ээс дээш температурт усаар хатууруулах эмчилгээнд ашигладаг бөгөөд энэ нь гадаргуугийн нүүрстөрөгчийн задралыг бууруулж, үйлдвэрлэлийн мөчлөгийг богиносгож, эрчим хүч хэмнэх боломжтой. Энэ аргыг ханын зузаантай жижиг, дунд хэмжээний цутгамалд ашиглаж болно. Таншань цементийн машин механизмын үйлдвэр нь өндөр манганы ган доторлогооны хавтанг металл хэвээр цутгахдаа энэ аргыг ашигласан боловч усны оролтын температурыг сайтар хянаж байх ёстой.

Хур тунадасны бэхжилт: Стандарт өндөр манганы ганг усаар хатууруулсны дараа дахин халаахад тохиромжгүй. Хайлшийн элементүүдийг нэмсний дараа хур тунадасны бэхжилтийн дулааны боловсруулалтыг ашиглан өндөр манганы гангийн матрицыг бэхжүүлж, элэгдэлд тэсвэртэй байдлыг сайжруулахын тулд тархсан мөхлөгт карбидуудыг матриц дээр тарааж болно.

Ажлын янз бүрийн нөхцөлд манганы ган цутгах харьцуулалт 

Сул нөлөө бүхий зүлгүүрийн элэгдлийн нөхцөлд:

өндөр манганы ган үндсэндээ хатуурч ажиллах боломжгүй. Цохилтот хүч бага, материалын бат бөх чанар бага шаарддаг тул базальт цутгамал чулуугаар хийж болох агаарын тээвэр, гидравлик дамжуулах хоолой зэрэг өндөр хатуулагтай материалыг сонгож болно. Цементийн тээрмийн хоёр ба гурав дахь хогийн хувьд нунтаглах орчин бага, цохилтын хүч бага тул бага хром ширэм, өндөр хром ширэм, тэр ч байтугай цагаан ширэм зэрэг хэврэг элэгдэлд тэсвэртэй материалыг сонгож болно. Манганы гангийн ашиглалтын хугацааг 1-4 дахин нэмэгдүүлэх боломжтой.

Бага нөлөө бүхий элэгдэлд тэсвэртэй элэгдэлд:

Өндөр манганы ган нь ажлын хатуулаг үүсгэдэг боловч хатуулаг нь маш бага байдаг. Цохилт багатай тул өндөр нүүрстөрөгчтэй өндөр марганцтай ган, дунд зэргийн манганы ган, бейнитик ган, бага хайлшин мартенсит ган, баинит уян хатан төмрийг сонгож болно. Жишээлбэл, том тээрмийн доторлогооны хавтангийн (No1 хогийн савны хувьд) хайлш мартенсит ган zg42crmnsi2mo-ийн ашиглалтын хугацааг деформацгүйгээр 2-3 дахин нэмэгдүүлэх боломжтой. Ялангуяа одоо цемент нунтаглах нунтаглах орчин нь хромын өндөр цутгамал бөмбөлгийг аажмаар түгээмэл хэрэглэдэг бөгөөд энэ нь өндөр манганы ган доторлогооны хавтангийн хатуулагтай сайн тохирохгүй бөгөөд энэ нь доторлогооны хавтангийн деформацийг хурдасгаж, ашиглалтын хугацааг бууруулж байгаа нь зайлшгүй шаардлагатайг харуулж байна. өндөр манганы ган солих. Прокторын хатуулаг f ≤ 12-тай материалыг бутлахад дунд хайлшин мартенсит гангаар хийсэн 400 × 600 хацарт бутлуурын хавтангийн ашиглалтын хугацааг 20% ~ 50% -иар ихэсгэж, буталсан материал дахь төмрийн үлдэгдлийг соруулж авна. цагаан цементийн цагаан өнгийг нэмэгдүүлэх, цахиурын тоосгоны жижиг төмрийн оксидын агуйг багасгахад тустай материалын цэвэр байдлыг сайжруулах. Нэмж дурдахад жижиг бутлуурын алхыг 12кг-ийн тодорхой хатуулагтай гангаар хийж болно.

Дунд зэргийн үрэлттэй элэгдлийн нөхцөлд:

Жишээлбэл, цохилтын энерги 4J байхад F = 12-14-тай хүдрийг бутлахтай тэнцэнэ. Мартенситик ган ба илүү сайн хатуулагтай өөрчлөгдсөн өндөр манганы ганыг арааны хавтангийн хувьд сонгож болох бөгөөд тэдгээрийн элэгдлийн эсэргүүцэл нь өндөр манганы гантай харьцуулахад 20% - 100% -иар нэмэгддэг. Мөн боржин чулууг бутлахад манганы өндөр ган, өндөр хром цутгамал гангаар хийсэн холимог шүдний хавтанг ашигладаг. Манганы гангийн ашиглалтын хугацааг 2.5 дахин нэмэгдүүлсэн.

Хүчтэй үрэлттэй элэгдлийн нөхцөлд:

цохилтын энерги 5J-ээс их, хүдрийн хатуулаг f = 16-19 байх үед шүдний хавтан эсвэл доторлогооны хавтан тул мартенсит гангийн аюулгүй байдал эсвэл элэгдэлд тэсвэртэй байдал хангалтгүй тул манганы ган цувралын өндөр материал шаардагдана. Жишээлбэл, = 200 конусан бутлуурын элэгдлийн эсэргүүцэл нь f = 50-17 хүдрийг бутлахын тулд хром, титан өөрчлөгдсөн өндөр манганы ган ашиглан стандарт өндөр марганцын гангийнхаас 19 орчим хувиар өндөр байдаг. F = 12-14 хүдрийг бутлахад элэгдэлд тэсвэртэй байдал 70% - 100% -иар нэмэгдэх бөгөөд энэ нь хүчтэй цохилтын элэгдэлд орсон тохиолдолд хоёрын хоорондох элэгдлийн эсэргүүцлийн зөрүү багасна гэсэн үг юм. Хүчтэй нөлөөллийн нөхцөлд тэдний ажлын хатуужилтын хувь хэмжээ ойролцоо байх магадлалтай. Өөрчилсөн өндөр манганы гангийн анхны хатуулаг нь өндөр бөгөөд өөрчлөгдсөн өндөр марганцын гангийн гадаргуугийн хатуулаг нь өндөр хэвээр байгаа бөгөөд hv700 орчимд хүрдэг бол стандарт өндөр марганцын ган нь хатуурсны дараа hv600-ээс их байдаг боловч хатуулгийн ялгаа бага байна. үүнээс дунд зэргийн нөлөөллөөс болж элэгдлийн эсэргүүцлийн ялгаа буурсан. Хэт өндөр марганцын гангаар хүчтэй цохилтын дор зарим том оврын алхуудын хэвийн ажиллагааг хангахад ашиглаж болно. Хүдрийн хатуулаг f ≤ 14 байх үед бага хайлштай мартенсит гангийн ашиглалтын хугацаа нь стандарт өндөр манганы гангаас 50% илүү байдаг. Хатуулаг f> 14-тэй хүдрийн хувьд стандарт өндөр манганы ган нь Хятадад ашиглагдсаар байна. Түүхий эд материалын өртөг өндөр, үйлдвэрлэлийн нарийн төвөгтэй процесс, хатуу шаардлагаас шалтгаалан өөрчлөгдсөн өндөр манганы гангийн үйлдвэрлэл, хэрэглээнд нөлөөлдөг. Гадаадын орнуудад мартенсит ган бол доторлогооны материалын хамгийн эхний сонголт бөгөөд дараа нь резинэн доторлогоог өргөн ашигладаг. Түүний ашиглалтын хугацааг стандарт өндөр манганы гантай харьцуулахад 1-5 дахин нэмэгдүүлэх боломжтой бөгөөд засвар үйлчилгээний явцад цахилгаан зарцуулалт, бөмбөлөг зарцуулалт, тээрмийн дуу чимээ, хөдөлмөрийн эрч хүч буурдаг. Хятадын резинэн бүтээгдэхүүний үйлдвэр энэ бүтээгдэхүүнийг боловсруулж байна.

Манганы ган цутгах боловсруулалт

Манганы гангийн элэгдэлд тэсвэртэй өвөрмөц шинж чанарууд нь түүнийг боловсруулахад хамгийн их төвөгтэй болгодог. Манганы ган үйлдвэрлэх эхэн үед үүнийг механик ажиллагаагүй гэж үзэж, эд ангиудыг хэлбэржүүлэхэд нунтаглалтыг ашигладаг байжээ. Орчин үеийн зүсэх хэрэгслүүдээр манганы ганг эргүүлэх, цоолох, тээрэмдэх боломжтой болжээ. Манганы ган
машин шиг бусад ган шиг биш тул сөрөг тармуурын өнцөгөөр хийсэн багаж хэрэгслийг шаарддаг. Нэмж дурдахад их хэмжээний гүнтэй гадаргуугийн харьцангуй бага хурд нь хамгийн сайн үр дүнг өгдөг. Энэхүү зохицуулалт нь өндөр хайчлах хүчийг бий болгодог бөгөөд тоног төхөөрөмж, багаж хэрэгсэл нь эдгээр хүчийг тэсвэрлэх чадвартай байх ёстой. Багаж хэрэгслийн талаархи аливаа яриа нь боловсруулж буй гадаргууг хатууруулах ажилд нэмэр болно. Ихэнх зүсэлтийг ихэвчлэн ямар ч тослохгүйгээр хийдэг. Манганыг боловсруулах явцад ажлын хатуурсан бүсийг дараагийн зүсэлтээр тасралтгүй зайлуулах нь чухал юм. Жижиг өнгөлгөөний зүсэлт эсвэл багаж хэрэгслийн чалчаа нь хатуулаг, хатуулаг үүсгэдэг
үлдсэн гадаргуу нь бараг ажиллах боломжгүй.

Манганы ган цутгах дулааны боловсруулалт

Хамгийн сайн нь дулааны аргаар боловсруулсан манганы ган нь бүрэн нэгэн төрлийн нарийн ширхэгтэй аустенит бичил бүтэцтэй байх болно. Үр тарианы хэмжээ нь цутгах температурын функц бөгөөд дулааны боловсруулалт нь үр тарианы хэмжээд нөлөөлдөггүй. Зарим нь дулааны боловсруулалтын стратеги боловсруулж, бүтцийг перлит бүтэц болгон хувиргаж, улмаар эцсийн дулааны боловсруулалтад үр тариа боловсронгуй болгох боломжийг бий болгохыг хичээсэн. Эдгээр стратегиудыг янз бүрийн шалтгаанаар өргөнөөр хүлээн авч хэрэгжүүлээгүй байна. Үүний нэг шалтгаан нь зуухны өндөр температур, удаан барих хугацаа шаардагддаг тул эдгээр мөчлөгүүд үнэтэй болдог. Нэмж дурдахад эдгээр циклүүд хайлшийг ихэвчлэн сайжруулдаггүй байв.

Ихэнх манганы гангийн дулааны боловсруулалтын ердийн мөчлөг нь уусмалыг шатааж, дараа нь ус унтраадаг. Энэ мөчлөг нь цутгамал эхлэх температураас хамааран өрөөний температур эсвэл өндөр температурт эхэлж болно. Дулааны боловсруулалтын зууханд эхлэх температурыг цутгамал температурын ойролцоо байхаар тохируулж, дараа нь дэвтээсэн температурт хүрэх хүртэл удаан, дунд зэргийн хурдаар өсгөдөг. Усанд орох температур нь ихэвчлэн байж болох аливаа карбидын уусалтыг хөнгөвчлөх зорилгоор өндөр байдаг. Хүссэн нэгэн төрлийн нөлөөг олж авахын тулд 2000 ° F ба түүнээс дээш температурыг ихэвчлэн ашигладаг. Хайлшийн химийн найрлага нь эцэстээ дэвтээх температурыг тохируулах болно.

Манганы ган цутгамал нь өндөр температурт нэвчсэний дараа усыг хурдан унтраахыг шаарддаг. Дулааны боловсруулалтын зуухнаас цутгамал материалыг авсны дараа энэ унтралт нэн даруй гарах шаардлагатай. Энэхүү унтрах хурд нь карбидын хур тунадаснаас урьдчилан сэргийлэхэд хангалттай өндөр байх шаардлагатай. Зураг 8-т зөв бөхсөн манганы гангийн бичил бүтцийг харуулав. Унтраах нь материалын хатуулгийг эрс багасгадаг. Хатуу нөхцөлд манганы ган цутгамал материалыг онцгой анхаарал болгоомжтой боловсруулж болно.

Манганы ган цутгамал аргаар халаахаас зайлсхийх нэг зүйл бол 500 ° F-аас дээш халах явдал юм. Энэ түвшингээс дээш температур нь ацикуляр карбидын хур тунадасыг үүсгэдэг бөгөөд энэ нь хатуулаг чанарыг эрс бууруулдаг. Энэ нөлөө нь удаан ба өндөр температурт суурилсан цаг хугацаа, температур бөгөөд бат бөх чанарыг алдагдуулдаг.