Fonderia di fusione di acciaio al manganese

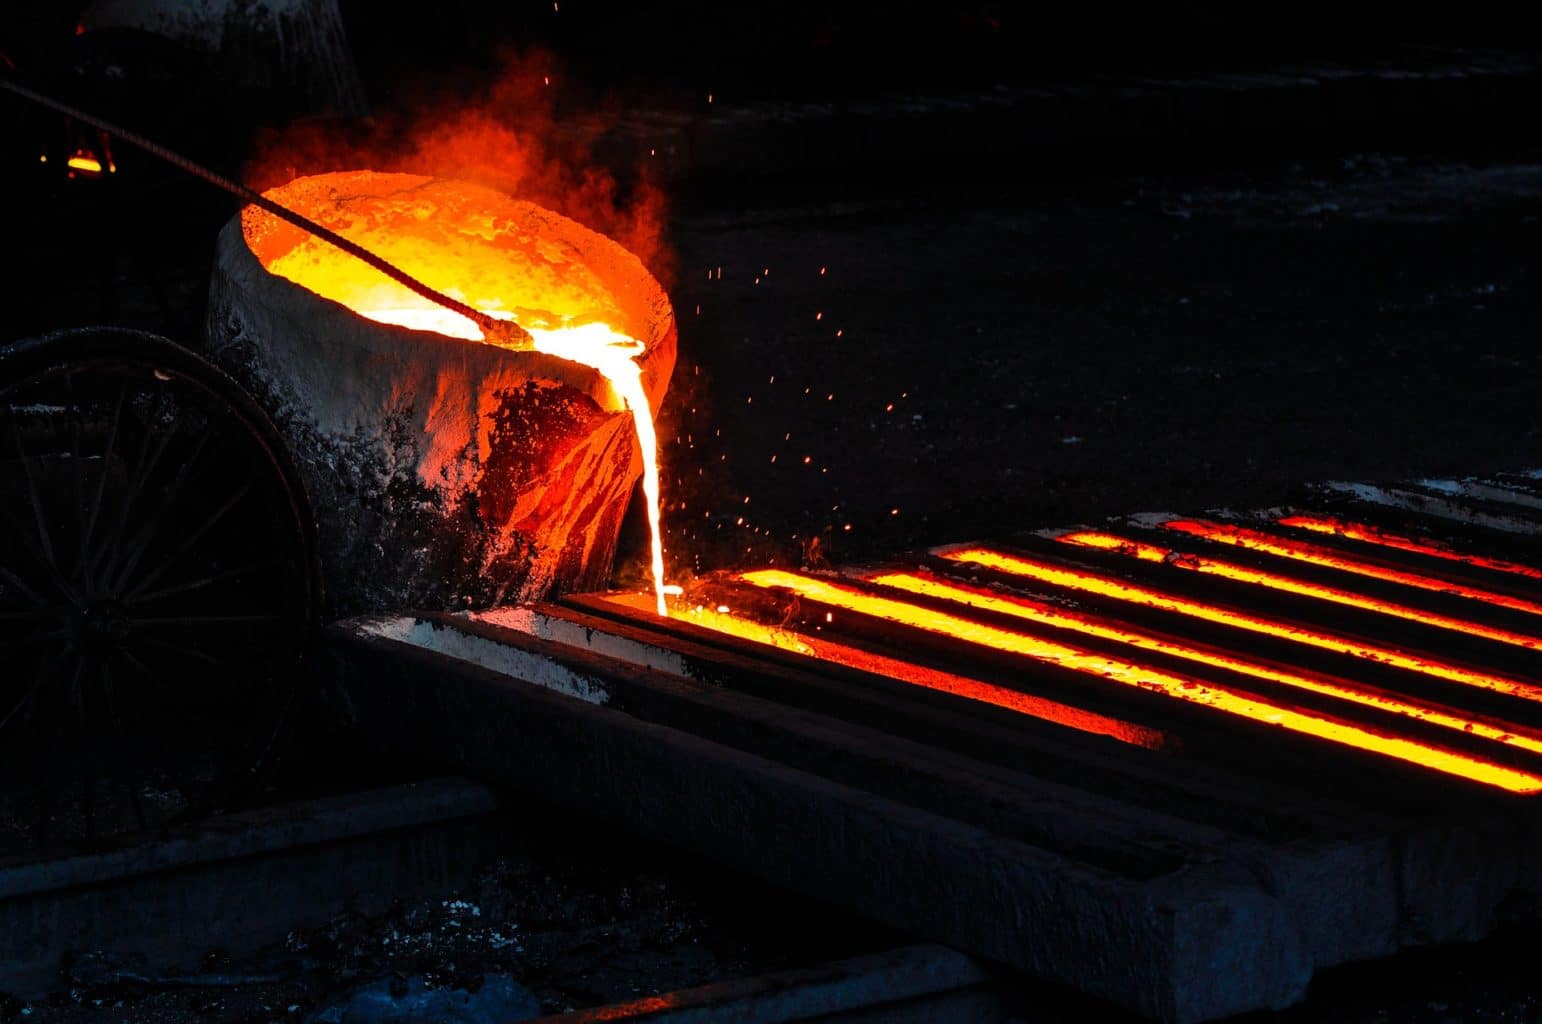
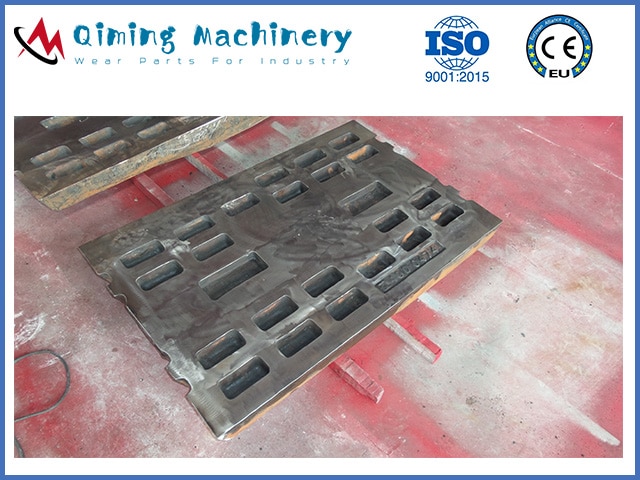
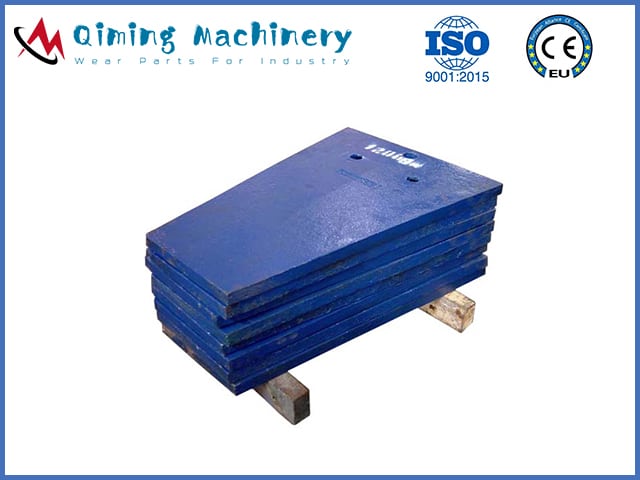
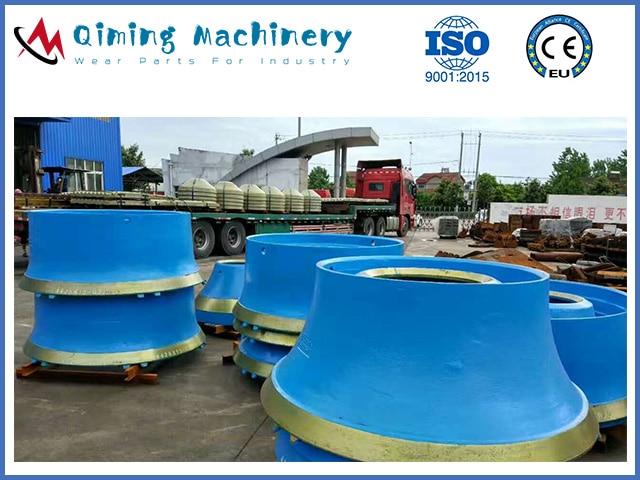
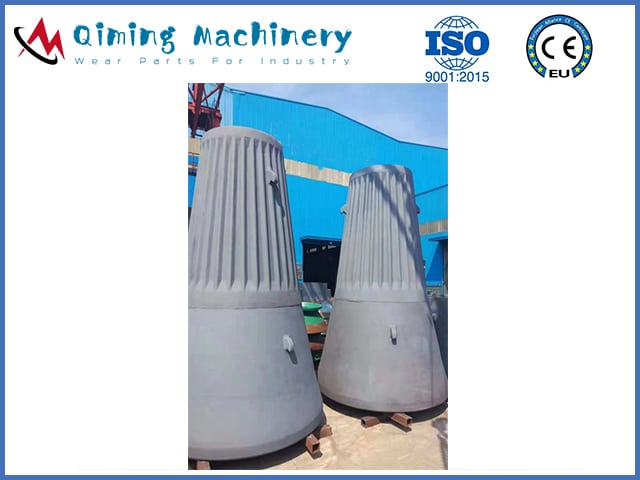
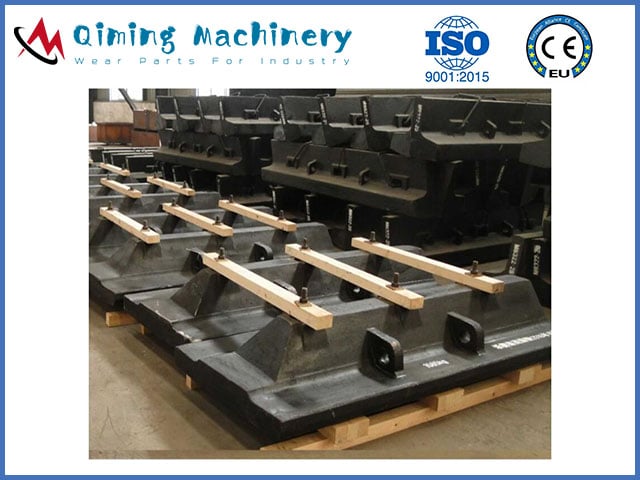
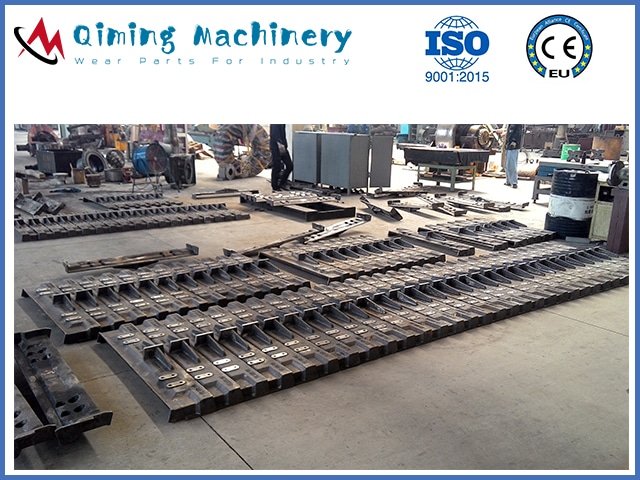
Qiming Machinery è una delle famose fonderie di colata di acciaio al manganese in Cina. Ci sono più di 12,000 tonnellate di parti soggette ad usura in fusione di acciaio al manganese che vengono fuse nella nostra fonderia. Quelle parti soggette ad usura in fusione di acciaio al manganese includono:

  • Parti di usura del frantoio
  • Parti di usura del distruggidocumenti
  • Grembiule Feeder Pan
  • Liner per mulino
  • Altre parti di usura del manganese

Tutte le parti soggette ad usura in fusione di acciaio al manganese di Qiming Machinery sono supportate dal sistema di controllo qualità ISO9001: 2015. Confronta con altre fonderie di acciaio al manganese, Qiming Machinery presenta i seguenti vantaggi:

  • Disponibile casting weight da 5kg a 12000kg;
  • Possono essere utilizzate tre linee di produzione. Linea di produzione colata in sabbia Linea di produzione colata in schiuma persa e linea di produzione colata con metodo V;
  • La nostra fonderia ha superato ISO9001: sistema di controllo qualità 2018;
  • Qualità stabile con il prezzo adatto;
  • Gli ingegneri professionisti forniscono disegni di misura e servizi di progettazione dei prodotti.
fonderia di colata di acciaio al manganese

Prodotti

Piatti mascellari al manganese
Guanciali al manganese
Mantelli del frantoio al manganese
Mantelli rotanti al manganese
Fodere per mulini al manganese
Manganese grembiule alimentatore padelle
Martello trituratore di manganese
Griglie trituratore al manganese

Cosa sono l'acciaio al manganese e la sua storia

Cos'è l'acciaio al manganese?

L'acciaio al manganese, chiamato anche acciaio Hadfield o mangalloy, è una lega di acciaio contenente il 12-14% di manganese. Rinomato per la sua elevata resistenza agli urti e all'abrasione allo stato temprato, l'acciaio è spesso descritto come l'acciaio per incrudimento definitivo.

Storia

  • Nell'anno 1882, Roberto Hadfield creat Mn14 acciaio al manganese;
  • A metà del XX secolo, USA Climax progetta acciaio al manganese medio;
  • Dalla metà del 20 ° secolo ad oggi, vengono sviluppati acciaio ad alto contenuto di manganese e super alto di manganese.

Acciaio al manganese standard e composizioni chimiche

In Cina, è lo standard GB / T 5680-2010.

Classe Cina GB / T 5680-2010 Composizione chimica standard%
C Si Mn P S Cr Mo Ni W
ZG120Mn7Mo1 1.05-1.35 0.3-0.9 6-8 ≤ 0.060 ≤ 0.040 - 0.9-1.2 - -
ZG110Mn13Mo1 0.75-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - 0.9-1.2 - -
ZG100Mn13 0.90-1.05 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn13 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn13Cr2 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 1.5-2.5 - - -
ZG120Mn13W1 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - 0.9-1.2
ZG120Mn13Ni3 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - 3-4 -
ZG90Mn14Mo1 0.70-1.00 0.3-0.6 13-15 ≤ 0.070 ≤ 0.040 - 1.0-1.8 - -
ZG120Mn17 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn17Cr2 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040 1.5-2.5 - - -
Avviso: Accetta unisci l'elemento V, Ti, Nb, B, Re


Negli Stati Uniti, è lo standard ASTM A128.

Classe C Si Mn P Cr Ni Mo
ASTM UNS
A J91109 1.05 ~ 1.35 ≤ 1.00 ≥ 11.0 0.07 - - -
B-1 J91119 0.9 ~ 1.05 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-2 J91129 1.05 ~ 1.2 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-3 J91139 1.12 ~ 1.28 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-4 J91149 1.2 ~ 1.35 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
C J91309 1.05 ~ 1.35 ≤ 1.00 11.5 ~ 14.0 0.07 1.5 ~ 2.5 - -
D J91459 0.7 ~ 1.3 ≤ 1.00 11.5 ~ 14.0 0.07 - 3.0 ~ 4.0  -
E-1 J91249 0.7 ~ 1.3 ≤ 1.00 11.5 ~ 14.0 0.07 - - 0.9 ~ 1.2
E-2 J91339 1.05 ~ 1.45 ≤ 1.00 11.5 ~ 14.0 0.07 - - 1.8 ~ 2.1
F J91340 1.05 ~ 1.35 ≤ 1.00 6.0 ~ 8.0 0.07 - - 0.9 ~ 1.2

Applicazioni in acciaio al manganese

La capacità dell'acciaio al manganese di lavorare indurito dal carico di impatto insieme alla sua eccezionale tenacità lo rendono il miglior materiale di usura per molte applicazioni impegnative. Quindi l'acciaio al manganese è ampiamente utilizzato nelle parti soggette ad usura dell'industria.

  • Parti soggette ad usura del frantoio, che includono il piatto della mascella, i mantelli del frantoio del cono, i rivestimenti della ciotola del frantoio del cono, i mantelli del frantoio rotatorio e alcuni piatti della guancia;
  • Le pale minerarie indossano parti, tra cui trackpad;
  • Parti soggette a usura del trituratore, che includono martello trituratore, griglie trituratore e incudini trituratore;

Effetti di vari elementi nella fusione di acciaio al manganese

Elementi diversi hanno funzioni ed effetti diversi nelle parti soggette ad usura della fusione di acciaio al manganese.

Elemento carbonio. Il carbonio è uno dei due elementi più importanti negli acciai al manganese, insieme al manganese stesso. Gli acciai al manganese sono soluzioni sovrasature di carbonio. Nella maggior parte degli acciai al manganese standard, il rapporto tra carbonio e manganese è approssimativamente Mn/C=10. Questi acciai, quindi, contengono tipicamente il 12% di Mn e l'1.2% di C. Questo rapporto è stato stabilito principalmente dalle limitazioni dei primi processi di produzione dell'acciaio e non ha un significato reale. L'aumento del contenuto di carbonio incrementa la resistenza allo snervamento e diminuisce la duttilità. Si veda l'immagine seguente per gli effetti dell'aumento del contenuto di carbonio sulle proprietà dell'acciaio al 13% di manganese.
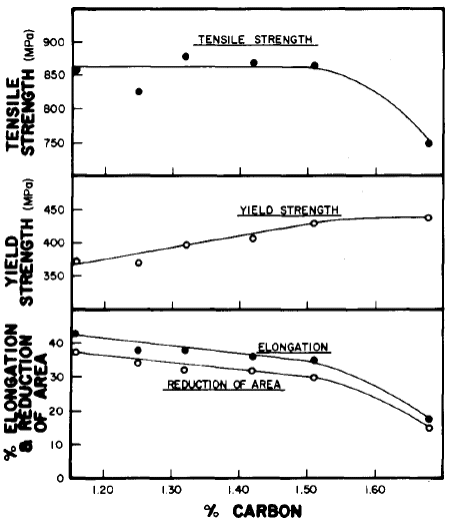
Effetto del carbonio sulle proprietà tensili dell'acciaio al manganese

Effetto del carbonio sulle proprietà tensili dell'acciaio al manganese

La maggior parte degli acciai al manganese vengono utilizzati in situazioni di abrasione da scriccatura e usura ad alto impatto, quindi i produttori cercano di massimizzare il contenuto di carbonio. Esistono limiti pratici e, poiché il contenuto di carbonio supera l'1.3%, la fessurazione e i carburi al bordo del grano indisciolto diventano più diffusi. Le qualità premium degli acciai al manganese, quelli con un alto contenuto di manganese, hanno spinto il limite superiore di carbonio ben oltre l'1.3%.

Elemento manganese. Il manganese è uno stabilizzatore dell'austenite e rende possibile questa famiglia di leghe. Abbassa la temperatura di trasformazione da austenite a ferrite e quindi contribuisce a mantenere una struttura completamente austenitica a temperatura ambiente. Le leghe con il 13% di Mn e l'1.1% di C hanno temperature di inizio trasformazione martensitica inferiori a -328 °F (-195 °C). Il limite inferiore per il contenuto di manganese nell'acciaio austenitico al manganese è vicino al 10%. Livelli crescenti di manganese tendono ad aumentare la solubilità di azoto e idrogeno nell'acciaio. Esistono leghe di alta qualità con contenuti di carbonio più elevati e ulteriori elementi di lega con livelli di manganese dal 16 al 25%. Queste leghe sono di proprietà esclusiva del rispettivo produttore.

Elemento silicio. Il contenuto di silicio specificato nell'acciaio ad alto contenuto di manganese è compreso tra lo 0.3% e lo 0.8%. Il silicio riduce la solubilità del carbonio nell'austenite, favorisce la precipitazione dei carburi e diminuisce la resistenza all'usura e la tenacità all'impatto dell'acciaio. Pertanto, il contenuto di silicio deve essere mantenuto entro il limite inferiore specificato.

Elemento fosforo. Il contenuto di fosforo specificato per l'acciaio ad alto contenuto di manganese è P ≤ 0.7%. Durante la fusione dell'acciaio ad alto contenuto di manganese, a causa dell'elevato contenuto di fosforo nel ferromanganese, il contenuto di fosforo nell'acciaio è generalmente elevato. Poiché il fosforo riduce la tenacità all'impatto dell'acciaio e rende la fusione soggetta a cricche, il contenuto di fosforo nell'acciaio dovrebbe essere ridotto il più possibile.

Elemento Zolfo. La specifica dell'acciaio ad alto contenuto di manganese richiede S ≤ 0.05%. A causa dell'elevato contenuto di manganese, la maggior parte dello zolfo e del manganese presenti nell'acciaio si combinano tra loro per formare solfuro di manganese (MNS) e finiscono nella scoria. Pertanto, il contenuto di zolfo nell'acciaio è spesso basso (generalmente non superiore allo 0.03%). Di conseguenza, l'effetto nocivo dello zolfo nell'acciaio ad alto contenuto di manganese è maggiore di quello del fosforo.

Elemento cromo. Il cromo viene utilizzato per aumentare la resistenza alla trazione e la resistenza allo scorrimento degli acciai al manganese. Spesso si utilizzano aggiunte fino al 3.0%. Il cromo aumenta la durezza allo stato ricotto in soluzione e diminuisce la tenacità dell'acciaio al manganese. Il cromo non aumenta il livello massimo di durezza allo stato incrudito né la velocità di incrudimento. Gli acciai al manganese contenenti cromo richiedono temperature di trattamento termico più elevate poiché i carburi di cromo sono più difficili da dissolvere in soluzione. In alcune applicazioni, il cromo può essere vantaggioso, ma in molte altre non vi è alcun beneficio nell'aggiungerlo all'acciaio al manganese.

Elemento molibdeno. L'aggiunta di molibdeno agli acciai al manganese comporta diverse modifiche. In primo luogo, la temperatura di inizio della trasformazione martensitica si abbassa, stabilizzando ulteriormente l'austenite e ritardando la precipitazione dei carburi. Inoltre, l'aggiunta di molibdeno modifica la morfologia dei carburi che si formano durante il riscaldamento successivo al trattamento di solubilizzazione. Tipicamente si formano pellicole di carburi aciculari ai bordi dei grani, ma dopo l'aggiunta di molibdeno i carburi che precipitano si coalescono e si disperdono all'interno dei grani. Il risultato di queste modifiche è un miglioramento della tenacità dell'acciaio grazie all'aggiunta di molibdeno. Un altro vantaggio derivante dall'aggiunta di molibdeno è il miglioramento delle proprietà meccaniche allo stato fuso. Questo può rappresentare un reale vantaggio durante la produzione di getti. Negli acciai ad alto tenore di carbonio, il molibdeno aumenta la tendenza alla fusione incipiente, quindi è necessario prestare attenzione per evitarla, poiché le conseguenti proprietà meccaniche risulteranno notevolmente compromesse.

Elemento nichel. Il nichel è un forte stabilizzatore dell'austenite. Può prevenire trasformazioni e precipitazione di carburi anche a velocità di raffreddamento ridotte durante la tempra. Questo rende il nichel un utile additivo in prodotti con sezioni di grandi dimensioni. Un maggiore contenuto di nichel è associato a una maggiore tenacità, a una leggera diminuzione della resistenza alla trazione e non ha alcun effetto sul carico di snervamento. Il nichel viene utilizzato anche nei materiali d'apporto per la saldatura di acciai al manganese per garantire che il materiale depositato sia privo di carburi. In genere, in questi materiali si utilizzano livelli di carbonio più bassi insieme a un elevato contenuto di nichel per ottenere il risultato desiderato.

Elemento di alluminio. L'alluminio viene utilizzato per disossidare l'acciaio al manganese, prevenendo così la formazione di microporosità e altri difetti dovuti alla presenza di gas. In genere, si utilizzano aggiunte di 3 libbre/tonnellata nella siviera. Un aumento del contenuto di alluminio diminuisce le proprietà meccaniche dell'acciaio al manganese, aumentandone al contempo la fragilità e la tendenza alla criccatura a caldo. In pratica, è consigliabile mantenere i residui di alluminio piuttosto bassi per la maggior parte dei tipi di acciaio al manganese.

Elemento titanio. Il titanio può essere utilizzato per deossidare l'acciaio al manganese. Inoltre, il titanio può legare l'azoto gassoso nei nitruri di titanio. Questi nitruri sono composti stabili alle temperature di produzione dell'acciaio. Una volta legato, l'azoto non è più disponibile per causare la formazione di microporosità nei getti. Il titanio può anche essere utilizzato per affinare la granulometria, ma l'effetto è minimo nelle sezioni più spesse.

Proprietà meccaniche delle parti in fusione di acciaio al manganese standard

Caratteristiche prestazionali

L'acciaio al manganese standard è Mn13. Dopo il trattamento antiusura, la superficie del materiale può raggiungere la durezza Brinell 500-550, continuare a mantenere la flessibilità interna, ridurre al minimo l'attrito superficiale, può essere saldata con acciaio al manganese o materiali simili, può essere tagliata con cannello acetilene, non magnetico, ecc.

Parametro tecnico

Parametri fisici
Dati
elemento %)
Carico di snervamento
60,000–85,000 psi
Mn
12.0-14.0
Resistenza alla trazione
120,000–130,000 psi
C
1.00-1.25
Allungamento
35% -50%
Si
≤ 0.60
Durezza
230–255 miliardi
P
≤ 0.05
Durezza massima
550 miliardi
S
≤ 0.04
Magnetica
Fe
85.0-88.0

Processo di produzione della colata di acciaio al manganese

Raffinazione: per migliorare la qualità dell'acciaio fuso, il processo di raffinazione secondaria è sempre più diffuso. Dagli anni '1980, viene utilizzato anche nella produzione di acciaio ad alto contenuto di manganese. Dopo la raffinazione, le inclusioni si riducono, la distribuzione migliora e la resistenza aumenta da 657 MPa a 834 MPa, mentre la resistenza all'usura può essere incrementata del 30%.

Colata in sospensione: la temperatura di colata ha una grande influenza sulle proprietà dell'acciaio ad alto contenuto di manganese. I produttori spesso dispongono di forni di grande capacità, tempi di colata lunghi e un controllo della temperatura difficile. Nonostante le varie misure adottate, gli svantaggi della grana grossa non possono essere evitati. È stato studiato l'effetto dell'aggiunta continua, durante la colata, di polvere di ferro (2%-3%, con granulometria di 0.15-0.3 μm) o di una miscela di polvere di ferromanganese e polvere di ferro all'acciaio fuso in una percentuale compresa tra il 2% e il 3%. Questa agisce come ferro di raffreddamento interno, aumenta il nucleo di cristallizzazione, migliora le proprietà dell'acciaio ad alto contenuto di manganese e incrementa la resistenza all'usura del 30-50%. Tuttavia, è necessario prestare attenzione a non ridurre la fluidità dell'acciaio dopo l'aggiunta.

Legatura superficiale: per migliorare la resistenza all'usura e risparmiare elementi di lega, è possibile utilizzare il metodo di aggiunta di lega sulla superficie. Le procedure specifiche prevedono l'applicazione di un rivestimento di lega sulla superficie dello stampo, la cosparsione di polvere di ferro al manganese o l'incollaggio di lamiere di ghisa legata, la fusione e la saldatura di questi materiali dopo la colata dell'acciaio fuso, migliorando così le prestazioni superficiali dei getti. Attualmente, per la saldatura superficiale dell'acciaio ad alto contenuto di manganese si utilizza un elettrodo contenente cromo, che migliora le prestazioni superficiali dei getti. L'elevata resistenza all'usura e l'effetto di rivestimento superficiale con polvere di cromo sono ottimi.

Tempra esplosiva: la laminazione e la pallinatura non sono metodi ideali per rinforzare l'acciaio ad alto contenuto di manganese. L'elevata pressione di 3 × 10⁷ kPa prodotta dall'esplosione in un tempo brevissimo fa sì che la superficie dell'acciaio ad alto contenuto di manganese formi uno strato temprato di 40-50 mm, la cui durezza raggiunge valori HB300-500, la resistenza allo snervamento dello strato superficiale può essere raddoppiata e la resistenza all'usura aumentata del 50%. Questo metodo è il più efficace per l'acciaio ad alto contenuto di manganese standard.

Trattamento di tempra in acqua come da getto: dopo la solidificazione dell'acciaio ad alto contenuto di manganese, il calore di scarto viene utilizzato per il trattamento di tempra in acqua a temperature superiori a 960 °C, che può ridurre la decarburazione superficiale, accorciare il ciclo di produzione e risparmiare energia. Questo metodo può essere utilizzato per getti di piccole e medie dimensioni con spessore di parete. L'impianto di macchinari per cemento di Tangshan ha utilizzato questo metodo durante la colata di una piastra di rivestimento in acciaio ad alto contenuto di manganese con stampo metallico, ma la temperatura dell'acqua in ingresso deve essere controllata con attenzione.

Rinforzo per precipitazione: dopo il trattamento di tempra in acqua dell'acciaio standard ad alto contenuto di manganese, non è adatto al riscaldamento successivo. Dopo l'aggiunta di elementi di lega, è possibile utilizzare un trattamento termico di rinforzo per precipitazione per rinforzare la matrice dell'acciaio ad alto contenuto di manganese, e i carburi granulari dispersi si distribuiscono sulla matrice migliorando la resistenza all'usura.

Confronto della colata di acciaio al manganese in diverse condizioni di lavoro 

Per la condizione di usura abrasiva da impatto debole:

L'acciaio ad alto contenuto di manganese non può lavorare fondamentalmente all'incrudimento. A causa della piccola forza di impatto e di un basso requisito di tenacità del materiale, è possibile selezionare materiali con elevata durezza originale, come il trasporto aereo e la condotta di trasmissione idraulica, che può essere realizzata in pietra basaltica. Per il secondo e il terzo contenitore del mulino per cemento, il mezzo di macinazione è piccolo e la forza d'impatto è piccola, quindi è possibile selezionare i materiali fragili resistenti all'usura come ghisa a basso contenuto di cromo, ghisa ad alto contenuto di cromo e persino ghisa bianca. La durata dell'acciaio al manganese può essere aumentata di 1-4 volte.

Per condizioni di usura abrasiva a basso impatto:

Sebbene l'acciaio ad alto contenuto di manganese possa produrre incrudimento, la sua durezza è molto bassa. A causa della forza di impatto ridotta, è possibile selezionare acciaio ad alto tenore di carbonio ad alto contenuto di manganese, acciaio al manganese medio, acciaio bainitico, acciaio martensitico a bassa lega e ferro duttile bainitico. Ad esempio, per la piastra di rivestimento (contenitore n. 1) del grande mulino, la durata dell'acciaio martensitico in lega zg42crmnsi2mo può essere aumentata di 2-3 volte senza deformazioni. Soprattutto ora, il mezzo di macinazione nella macinazione del cemento rende gradualmente popolare l'uso di sfere colate ad alto contenuto di cromo, che non corrispondono alla durezza della piastra di rivestimento in acciaio al manganese alto, che accelera la deformazione della piastra di rivestimento e riduce la durata, il che mostra la necessità di sostituire l'acciaio ad alto contenuto di manganese. Quando si frantuma il materiale con durezza Proctor f ≤ 12, la durata utile della piastra del frantoio a mascelle 400 × 600 in acciaio martensitico di lega media può essere aumentata del 20% ~ 50% e gli scarti di ferro nel materiale frantumato possono essere aspirati migliorare la purezza del materiale, che è utile per aumentare il bianco del cemento bianco e ridurre la piccola grotta di ossido di ferro del mattone di silice. Inoltre, il martello frantoio piccolo può essere realizzato in acciaio con una certa durezza di 12 kg.

Per condizioni di usura abrasiva a impatto medio:

Ad esempio, quando l'energia di impatto è 4J, equivale a frantumare il minerale con F = 12-14. L'acciaio martensitico e l'acciaio ad alto contenuto di manganese modificato con una migliore tenacità possono essere selezionati per la piastra degli ingranaggi e la loro resistenza all'usura è aumentata del 20% - 100% rispetto all'acciaio ad alto contenuto di manganese. Per frantumare il granito, utilizziamo anche acciaio al manganese e una piastra dentata in composito legato in acciaio fuso ad alto contenuto di cromo. La durata dell'acciaio al manganese è aumentata di 2.5 volte.

Per condizioni di usura abrasiva a forte impatto:

quando l'energia di impatto è maggiore di 5J e la durezza del minerale è f = 16-19, la sicurezza o la resistenza all'usura dell'acciaio martensitico come piastra dentata o piastra di rivestimento non è sufficiente e il materiale della serie di acciaio al manganese è ancora necessario. Ad esempio, la resistenza all'usura del frantoio a cono φ 200 è di circa il 50% superiore a quella dell'acciaio standard ad alto contenuto di manganese utilizzando acciaio ad alto contenuto di manganese modificato con cromo e titanio per frantumare f = 17-19 minerali. Quando si frantumano f = 12-14 minerali, la resistenza all'usura aumenta del 70% - 100%, il che significa che il divario di resistenza all'usura tra i due si riduce in caso di forte usura da impatto. È possibile che, a condizione di un forte impatto, i loro tassi di incrudimento siano simili. La durezza originale dell'acciaio ad alto contenuto di manganese modificato è maggiore e la durezza superficiale dell'acciaio ad alto contenuto di manganese modificato rimane alta, raggiungendo circa hv700, mentre quella dell'acciaio standard ad alto manganese è superiore a hv600 dopo l'indurimento, ma la differenza di durezza è minore rispetto a quello sotto l'impatto moderato, con conseguente riduzione della differenza di resistenza all'usura. L'acciaio al manganese ultra alto può essere utilizzato per garantire il normale funzionamento di alcuni martelli di grandi dimensioni sotto il forte impatto. Quando la durezza del minerale f ≤ 14, la durata dell'acciaio martensitico basso legato è di circa il 50% superiore a quella dell'acciaio standard al manganese alto. Per il minerale con durezza f> 14, in Cina viene ancora utilizzato l'acciaio standard al manganese. La produzione e l'uso di acciaio ad alto contenuto di manganese modificato sono influenzati dall'elevato costo delle materie prime, dal processo di produzione complesso e dai requisiti rigorosi. In paesi stranieri, l'acciaio martensitico è la prima scelta di materiale di rivestimento, quindi il rivestimento in gomma è ampiamente utilizzato. La sua durata può essere aumentata di 1-5 volte rispetto all'acciaio al manganese alto standard e vengono ridotti anche il consumo di energia, il consumo di sfere, il rumore del mulino e l'intensità di lavoro durante la manutenzione. L'industria cinese dei prodotti in gomma sta sviluppando questo prodotto.

Lavorazione di fusione di acciaio al manganese

Le proprietà uniche di resistenza all'usura dell'acciaio al manganese lo rendono anche molto difficile da lavorare, nella migliore delle ipotesi. Agli albori della produzione dell'acciaio al manganese, si pensava che non fosse lavorabile e per modellare le parti veniva utilizzata la molatura. Ora con i moderni utensili da taglio è possibile tornire, forare e fresare acciai al manganese. Acciaio al manganese
non lavora come altri acciai e in genere richiede utensili realizzati con un angolo di spoglia negativo. Inoltre, velocità di superficie relativamente basse con grandi profondità di taglio producono i migliori risultati. Questa disposizione produce forze di taglio elevate e l'attrezzatura e gli utensili devono essere robusti per resistere a queste forze. Eventuali vibrazioni degli utensili possono aumentare l'incrudimento della superficie in lavorazione. La maggior parte delle operazioni di taglio viene generalmente eseguita senza alcun tipo di lubrificazione. Durante la lavorazione del manganese, è importante rimuovere continuamente la zona di incrudimento con il taglio successivo. Piccoli tagli di finitura o vibrazioni degli utensili faranno aumentare e produrre la durezza
la superficie rimanente praticamente non lavorabile.

Trattamento termico della colata di acciaio al manganese

Idealmente, gli acciai al manganese trattati termicamente avranno una microstruttura austenitica a grana fine completamente omogeneizzata. La dimensione del grano è una funzione della temperatura di colata e il trattamento termico in genere non influenza la dimensione del grano. Alcuni hanno provato a sviluppare strategie di trattamento termico che trasformassero prima la struttura in una struttura perlitica, che consentirebbe poi l'affinamento del grano nel trattamento termico finale. Queste strategie non sono state ampiamente accettate o implementate per vari motivi. Uno dei motivi è che questi cicli diventano costosi a causa delle alte temperature del forno e dei lunghi tempi di attesa richiesti. Inoltre, la lega spesso non è stata migliorata in modo significativo da questi cicli.

Il tipico ciclo di trattamento termico per la maggior parte degli acciai al manganese consiste in una ricottura in soluzione seguita da una tempra in acqua. Questo ciclo può iniziare a temperatura ambiente o ad una temperatura elevata a seconda della temperatura di partenza dei getti. La temperatura iniziale nel forno di trattamento termico è impostata in modo da essere vicino alla temperatura dei getti e viene quindi aumentata a una velocità da lenta a moderata fino al raggiungimento della temperatura di ammollo. Le temperature di ammollo sono tipicamente elevate per facilitare la dissoluzione di qualsiasi carburo che potrebbe essere presente. Le temperature pari o vicine a 2000 ° F vengono tipicamente utilizzate per ottenere l'effetto di omogeneizzazione desiderato. La composizione chimica della lega determinerà infine la temperatura di ammollo.

I getti di acciaio al manganese richiedono un rapido raffreddamento in acqua dopo l'ammollo ad alta temperatura. Questa tempra deve avvenire immediatamente dopo che i getti sono stati rimossi dal forno di trattamento termico. La velocità di questo quench deve essere sufficientemente alta da impedire qualsiasi precipitazione di carburi. La Figura 8 mostra la microstruttura dell'acciaio al manganese adeguatamente temprato. Un raffreddamento lento può ridurre drasticamente la tenacità del materiale. Allo stato temprato, le fusioni di acciaio al manganese possono essere finalmente lavorate con poca cura speciale.

L'unico elemento da evitare con i getti di acciaio al manganese trattato termicamente è il riscaldamento superiore a 500 ° F. Temperature uguali o superiori a questo livello causeranno la precipitazione di carburi aciculari, che possono ridurre drasticamente la tenacità. Questo effetto è il tempo e la temperatura basati su tempi più lunghi e temperature più elevate che causano entrambe maggiori perdite di tenacità.