Mangaani teräsvaluvalimo

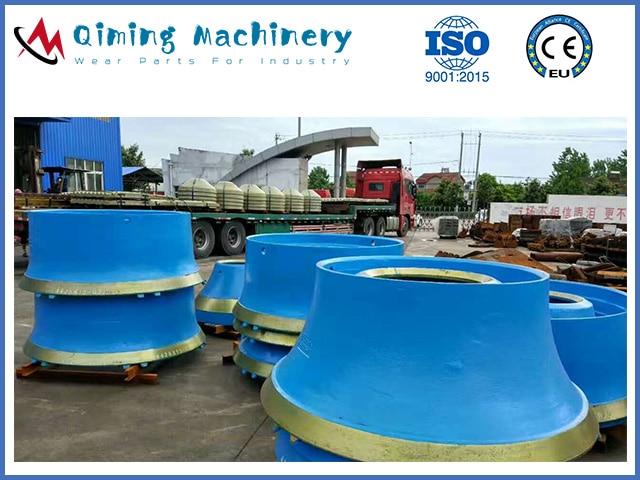
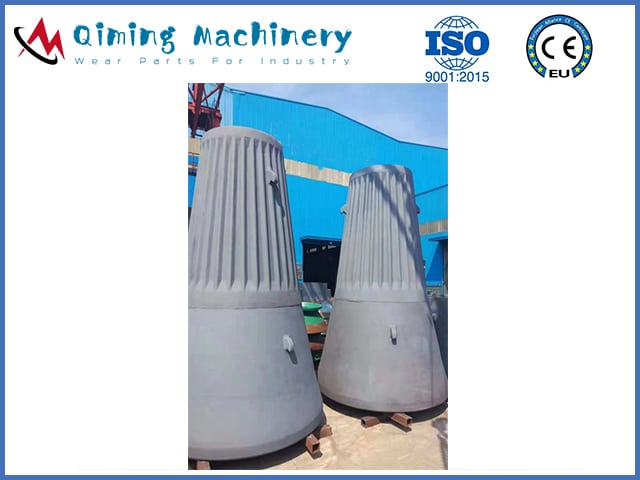
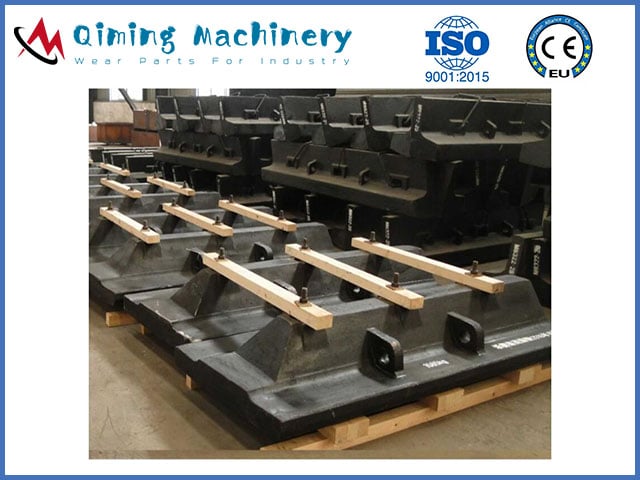
Qiming Machinery on yksi kuuluisimmista mangaaniteräksen valimoista valimoissa Kiinassa. Valimossamme valetaan yli 12,000 XNUMX tonnia mangaaniteräksen valukappaleita. Näitä mangaaniteräksen valukappaleita ovat:

  • Murskaimen kulutusosat
  • Shredder Wear osat
  • Esiliinan syöttölaatikko
  • Mill Liner
  • Muut mangaanivaatteiden osat

Kaikkia Qiming Machineryn mangaaniteräksen valukappaleita tukee ISO9001: 2015 -laadunvalvontajärjestelmä. Verrattuna muihin mangaaniterästen valimoihin Qiming Machinerylla on seuraavat edut:

  • Saatavilla oleva valupaino 5kg - 12000kg;
  • Kolme tuotantolinjaa voidaan käyttää. Hiekanvalu tuotantolinja menetetty vaahtovalurata tuotantolinja ja V-menetelmä valu tuotantolinja;
  • Valimomme on läpäissyt ISO9001: 2018-laadunvalvontajärjestelmän;
  • Vakaa laatu sopivalla hinnalla;
  • Ammattitaitoiset insinöörit toimittavat mittapiirustuksia ja suunnittelutuotepalvelua.
mangaaniteräksen valimo

Tuotteemme

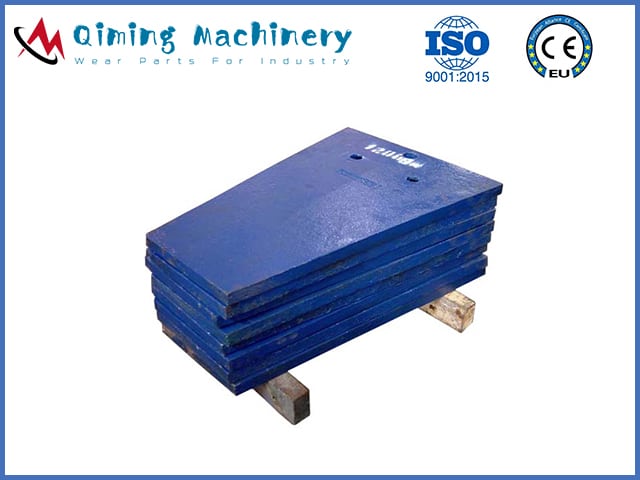
Mangaanilastat
Mangaanilastat
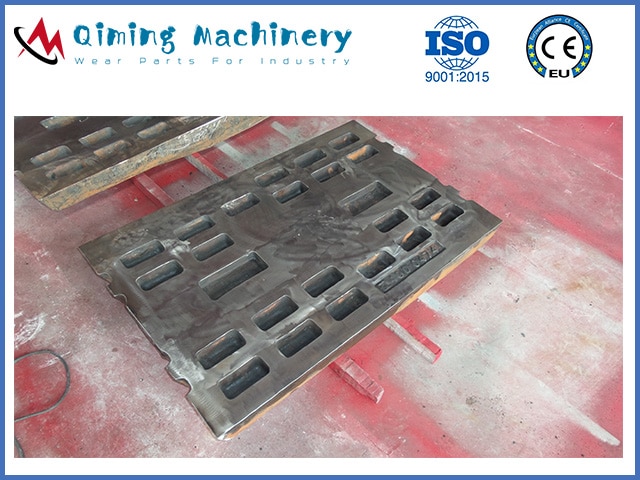
Mangaani poskilevyt
Mangaani poskilevyt
Mangaanimurskaimen mantelit
Mangaaniporauslaatat
Mangaanimyllykoneet
Mangaanimyllykoneet
Mangaaniset esiliina-astiat
Mangaanisilppuri vasara
Mangaanisilppurin ritilät

Mitä ovat mangaaniteräs ja sen historia

Mikä on mangaaniteräs?

Mangaaniteräs, jota kutsutaan myös Hadfield-teräkseksi tai mangalliseokseksi, on terässeos, joka sisältää 12–14% mangaania. Kovasta karkaistusta teräksestä, joka tunnetaan suuresta iskulujuudestaan ​​ja kulutuskestävyydestään, kuvataan usein lopulliseksi kovettuvaksi teräkseksi.

Historia

  • Vuonna 1882 Robert Hadfield Mn14-mangaaniteräs;
  • 20-luvun puolivälissä USA Climax suunnittelee keskimangaaniterästä;
  • 20-luvun puolivälissä tähän asti kehitetään korkeaa mangaania ja erittäin korkeaa mangaaniterästä.

Mangaaniteräksen standardi- ja kemialliset koostumukset

Kiinassa se on GB / T 5680-2010 -standardi.

Luokka Kiina GB / T 5680-2010 Standardi kemiallinen koostumus%
C Si Mn P S Cr Mo Ni W
ZG120Mn7Mo1 1.05-1.35 0.3-0.9 6-8 ≤ 0.060 ≤ 0.040 - 0.9-1.2 - -
ZG110Mn13Mo1 0.75-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - 0.9-1.2 - -
ZG100Mn13 0.90-1.05 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn13 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn13Cr2 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 1.5-2.5 - - -
ZG120Mn13W1 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - - 0.9-1.2
ZG120Mn13Ni3 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 - - 3-4 -
ZG90Mn14Mo1 0.70-1.00 0.3-0.6 13-15 ≤ 0.070 ≤ 0.040 - 1.0-1.8 - -
ZG120Mn17 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040 - - - -
ZG120Mn17Cr2 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040 1.5-2.5 - - -
Huomaa: Hyväksy liittyminen elementtiin V, Ti, Nb, B, Re


Yhdysvalloissa se on ASTM A128 -standardi.

Luokka C Si Mn P ≤ Cr Ni Mo
ASTM UNS
A J91109 1.05 ~ 1.35 ≤ 1.00 ≥ 11.0 0.07 - - -
B-1 J91119 0.9 ~ 1.05 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-2 J91129 1.05 ~ 1.2 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-3 J91139 1.12 ~ 1.28 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
B-4 J91149 1.2 ~ 1.35 ≤ 1.00 11.5 ~ 14.0 0.07 - - -
C J91309 1.05 ~ 1.35 ≤ 1.00 11.5 ~ 14.0 0.07 1.5 ~ 2.5 - -
D J91459 0.7 ~ 1.3 ≤ 1.00 11.5 ~ 14.0 0.07 - 3.0 ~ 4.0  -
E-1 J91249 0.7 ~ 1.3 ≤ 1.00 11.5 ~ 14.0 0.07 - - 0.9 ~ 1.2
E-2 J91339 1.05 ~ 1.45 ≤ 1.00 11.5 ~ 14.0 0.07 - - 1.8 ~ 2.1
F J91340 1.05 ~ 1.35 ≤ 1.00 6.0 ~ 8.0 0.07 - - 0.9 ~ 1.2

Mangaaniterässovellukset

Mangaaniteräksen kyky kovettua iskukuormituksesta sekä poikkeuksellinen sitkeys tekevät siitä parhaan kulutusmateriaalivalinnan moniin vaativiin sovelluksiin. Joten mangaaniterästä käytetään laajalti teollisuuden kulutusosissa.

  • Murskaimen kulutusosat, jotka sisältävät leukalevyn, kartiomurskaimen vaipat, kartionmurskaimen kulhosuojukset, kääntömurskaimen vaipat ja jotkut poskilevyn;
  • Kaivoskauhojen kulutusosat, mukaan lukien ohjauslevyt;
  • Silppurin kulutusosat, jotka sisältävät murskausvasaran, murskaimen ritilät ja murskaimen alasin;

Eri elementtien vaikutukset mangaaniteräksen valussa

Eri elementeillä on erilaiset toiminnot ja vaikutukset mangaaniteräksen valukappaleissa.

Hiilialkuaine. Hiili on mangaanin ohella toinen kahdesta tärkeimmästä alkuaineesta mangaaniteräksissä. Mangaaniteräkset ovat ylikyllästettyjä hiililiuoksia. Useimmissa vakiolaatuisissa mangaaniteräksissä hiilen ja mangaanin suhde on noin 10 Mn/C. Nämä teräkset sisältävät siksi tyypillisesti 12 % Mn:a ja 1.2 % C:tä. Tämä suhde johtui pääasiassa teräksenvalmistuksen alkuaikojen rajoituksista, eikä kiinteällä suhteella ole todellista merkitystä. Hiilipitoisuuden nostaminen nostaa myötölujuutta ja laskee venyvyyttä. Seuraavassa kuvassa näkyy hiilipitoisuuden nostamisen vaikutus 13-prosenttisen mangaaniteräksen ominaisuuksiin.
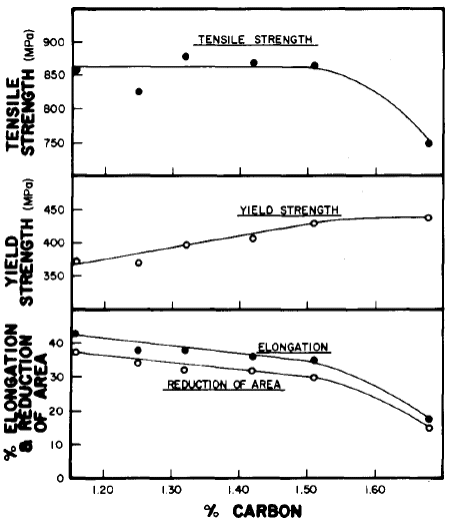
Hiilen vaikutus mangaaniteräksen vetolujuusominaisuuksiin

Hiilen vaikutus mangaaniteräksen vetolujuusominaisuuksiin

Suurinta osaa mangaaniteräksistä käytetään hankauksen ja iskujen kulumisen tilanteissa, joten valmistajat yrittävät maksimoida hiilipitoisuuden. Käytännöllisiä raja-arvoja on olemassa, ja kun hiilipitoisuus ylittää 1.3% halkeilua ja liukenemattomat jyvien rajakarbidit yleistyvät. Ensiluokkaiset mangaaniteräkset, ne, joilla on korkea mangaanipitoisuus, ovat työntäneet hiilen ylärajan selvästi yli 1.3%.

Mangaani. Mangaani on austeniitin stabilointiaine ja mahdollistaa tämän seosryhmän käytön. Se alentaa austeniitin muuttumislämpötilaa ferriitiksi ja auttaa siten säilyttämään täysin austeniittisen rakenteen huoneenlämmössä. Seoksilla, joissa on 13 % Mn ja 1.1 % C, martensiitin alkamislämpötila on alle -328 °F. Mangaanipitoisuuden alaraja tavallisessa austeniittisessa mangaaniteräksessä on lähellä 10 %. Mangaanipitoisuuden nostaminen lisää yleensä typen ja vedyn liukoisuutta teräksessä. On olemassa korkeamman hiilipitoisuuden omaavia premium-seoksia ja muita seosaineita, joiden mangaanipitoisuus on 16–25 %. Nämä seokset ovat valmistajansa omaisuutta.

Silikonielementti. Korkean mangaanipitoisuuden omaavan teräksen piin pitoisuus on 0.3–0.8 %. Pii vähentää hiilen liukoisuutta austeniittiin, edistää karbidin saostumista ja heikentää teräksen kulutuskestävyyttä ja iskulujuutta. Siksi piipitoisuus tulisi pitää spesifikaation alarajalla.

Fosfori. Runsasmangaaniteräksen spesifikaatiopitoisuus on P ≤ 0.7 %. Runsasmangaaniteräksen sulatuksessa teräksen fosforipitoisuus on yleensä korkea ferromangaanin korkean fosforipitoisuuden vuoksi. Koska fosfori heikentää teräksen iskulujuutta ja tekee valusta helposti halkeavan, teräksen fosforipitoisuutta tulisi vähentää mahdollisimman paljon.

Rikki. Runsasmangaaniteräksen spesifikaatiossa vaaditaan S ≤ 0.05 %. Korkean mangaanipitoisuuden vuoksi suurin osa teräksen rikistä ja mangaanista yhdistyy muodostaen mangaanisulfidia (MNS) ja pääsee kuonaan. Siksi teräksen rikkipitoisuus on usein alhainen (yleensä enintään 0.03 %). Siksi rikin haitallinen vaikutus runsasmangaaniteräksessä on suurempi kuin fosforin.

Kromialkuaine. Kromia käytetään mangaaniterästen vetolujuuden ja virtauskestävyyden lisäämiseen. Usein käytetään jopa 3.0 %:n lisäyksiä. Kromi lisää liuoskarkaistua kovuutta ja vähentää mangaaniteräksen sitkeyttä. Kromi ei lisää suurinta muokkauslujittunutta kovuutta tai venymälujittumisnopeutta. Kromia sisältävät teräkset vaativat korkeampia lämpökäsittelylämpötiloja, koska kromikarbidien on vaikeampi liueta liuokseen. Joissakin sovelluksissa kromista voi olla hyötyä, mutta monissa sovelluksissa kromin lisäämisestä mangaaniteräkseen ei ole hyötyä.

Molybdeenialkuaine. Molybdeenin lisääminen mangaaniteräksiin aiheuttaa useita muutoksia. Ensinnäkin martensiitin käynnistyslämpötila laskee, mikä vakauttaa austeniittia entisestään ja hidastaa karbidin saostumista. Seuraavaksi molybdeenilisäykset muuttavat karbidien morfologiaa, jotka muodostuvat uudelleenlämmityksen aikana liuoskäsittelyn jälkeen. Tyypillisesti muodostuu neulamäisten karbidien raerajakalvoja, mutta molybdeenin lisäämisen jälkeen saostuvat karbidit yhtyvät ja dispergoituvat rakeiden läpi. Näiden muutosten tuloksena teräksen sitkeys paranee molybdeenin lisäämisen myötä. Molybdeenilisäysten toinen etu voi olla valun mekaanisten ominaisuuksien paraneminen. Tämä voi olla todellinen etu valutuotannon aikana. Korkeammissa hiililaaduissa molybdeeni lisää taipumusta alkavaan sulamiseen, joten tätä on vältettävä, koska siitä johtuvat mekaaniset ominaisuudet heikkenevät merkittävästi.

Nikkelialkuaine. Nikkeli on vahva austeniitin stabilointiaine. Nikkeli voi estää muutoksia ja karbidin saostumista jopa alhaisilla jäähdytysnopeuksilla sammutuksen aikana. Tämä voi tehdä nikkelistä hyödyllisen lisäaineen tuotteissa, joissa on raskaita poikkileikkauksia. Nikkelipitoisuuden kasvattaminen liittyy lisääntyneeseen sitkeyteen ja vetolujuuden pieneen laskuun, eikä sillä ole vaikutusta myötölujuuteen. Nikkeliä käytetään myös mangaaniterästen hitsauslisäaineissa, jotta kerrostettu materiaali olisi vapaa karbideista. Näissä materiaaleissa on tyypillistä alhaisemmat hiilipitoisuudet ja korkeampi nikkelipitoisuus halutun tuloksen saavuttamiseksi.

Alumiinielementti. Alumiinia käytetään mangaaniteräksen hapettumisen poistamiseen, mikä voi estää neulanreikien ja muiden kaasuvaurioiden muodostumisen. Kauhassa käytetään tyypillisesti 3 paunaa/tonni lisäyksiä. Alumiinipitoisuuden lisääminen heikentää mangaaniteräksen mekaanisia ominaisuuksia ja lisää samalla haurautta ja kuumarepeämistä. Käytännössä on suositeltavaa pitää alumiinijäämät melko alhaisina useimpien mangaaniteräslajien kohdalla.

Titaanielementti. Titaania voidaan käyttää mangaaniteräksen hapettumisen poistamiseen. Lisäksi titaani voi sitoa typpikaasua titaaninitrideihin. Nämä nitridit ovat stabiileja yhdisteitä teräksenvalmistuslämpötiloissa. Sitouduttuaan typpi ei ole enää käytettävissä aiheuttamaan reikien muodostumista valukappaleisiin. Titaania voidaan käyttää myös raekoon hienontamiseen, mutta vaikutus on minimaalinen raskaammissa profiileissa.

Vakiomangaaniteräksen valuosien mekaaniset ominaisuudet

Suorituskykyominaisuudet

Vakiomangaaniteräs on Mn13. Kulumisenestokäsittelyn jälkeen materiaalin pinta voi saavuttaa 500-550 Brinell-kovuuden, ylläpitää edelleen sisäistä joustavuutta, minimoida pintakitka, voidaan hitsata korkealla mangaaniteräksellä tai vastaavilla materiaaleilla, voidaan leikata asetyleenipolttimella, ei-magneettisella jne.

Tekninen parametri

Fysikaaliset parametrit
Päiväys
Elementti (%)
Tuotto lujuus
60,000 85,000–XNUMX XNUMX psi
Mn
12.0-14.0
Vetolujuus
120,000 130,000–XNUMX XNUMX psi
C
1.00-1.25
pidentäminen
35% -50%
Si
≤ 0.60
Kovuus
230–255 miljardia
P
≤ 0.05
Max kovuus
550 miljardia
S
≤ 0.04
Magneettinen
ei
Fe
85.0-88.0

Mangaaniteräksen valuprosessi

Jalostus: Sulan teräksen laadun parantamiseksi toissijaista jalostusprosessia käytetään yhä laajemmin. 1980-luvulta lähtien sitä on käytetty myös korkean mangaanipitoisuuden omaavan teräksen tuotannossa. Jalostuksen jälkeen sulkeumat vähenevät, jakauma paranee ja lujuus kasvaa 657 MPa:sta 834 MPa:han, ja kulutuskestävyyttä voidaan myös lisätä 30 %.

Suspensiovalu: valulämpötilalla on suuri vaikutus runsasmangaaniteräksen ominaisuuksiin. Valmistajilla on usein suuri uunin kapasiteetti, pitkä valuaika ja vaikea lämpötilan hallinta. Vaikka erilaisia ​​toimenpiteitä tehdään, karkeiden rakeiden haittoja ei voida välttää. On tutkittu, että 2–3 % (raekoko 0.15–0.3 μm) rautajauhetta tai ferromangaanijauheen ja rautajauheen seosta lisätään jatkuvasti sulaan teräkseen valamisen aikana. Se toimii sisäisenä jäähdytysraudana ja lisää kiteytymisydintä, parantaa runsasmangaaniteräksen ominaisuuksia ja lisää kulutuskestävyyttä 30–50 %. Teräksen juoksevuuden vähentämiseen lisäyksen jälkeen on kuitenkin kiinnitettävä huomiota.

Pinnan seostus: Kulutuskestävyyden parantamiseksi ja seoselementtien säästämiseksi voidaan saavuttaa seosaineen lisääminen pinnalle. Erityisiä toimenpiteitä ovat seospinnoitteen levittäminen muotin pinnalle siveltimellä, mangaanirautajauheen ripottelu tai valurautalevyn liimaaminen, näiden materiaalien sulattaminen ja hitsaus sulan teräksen kaatamisen jälkeen, mikä parantaa valukappaleiden pinnan suorituskykyä. Nyt kromia sisältävää elektrodia käytetään korkean mangaanipitoisuuden omaavan teräksen pintahitsaukseen valukappaleiden pinnan suorituskyvyn parantamiseksi. Korkea kulutuskestävyys ja korkean kromipitoisuuden omaava jauhepinnoitusvaikutus ovat erittäin hyvät.

Räjähdyskarkaisu: Runsasmangaaniteräksen lujittaminen valssaamalla ja kuulapuhalluksella ei ole ihanteellista. Räjähdyksessä syntyvä 3 × 10⁷ kpa:n korkea paine hyvin lyhyessä ajassa muodostaa 40–50 mm:n karkaistun kerroksen mangaaniteräksen pinnalle. Karkaistun kerroksen kovuus saavuttaa 300–500 hb:n, pintakerroksen myötölujuutta voidaan nostaa kaksinkertaiseksi ja kulutuskestävyyttä 50 %. Tämä menetelmä on tehokkain standardin mangaaniteräksen lujittamiseen.

Valun vesikarkaisukäsittelynä: korkean mangaanipitoisuuden omaavan teräksen jähmettymisen jälkeen yli 960 ℃:n lämpötilassa tapahtuvaan vesikarkaisukäsittelyyn käytetään hukkalämpöä, mikä voi vähentää pinnan hiilenpoistoa, lyhentää tuotantosykliä ja säästää energiaa. Tätä menetelmää voidaan käyttää pienille ja keskisuurille, seinämän paksuisille valukappaleille. Tangshanin sementtikonetehdas käytti tätä menetelmää valun yhteydessä, kun se valaa korkean mangaanipitoisuuden omaavaa teräslevyä metallimuottiin, mutta veden tulolämpötilaa on valvottava huolellisesti.

Saostuslujitus: Tavallisen runsasmangaaniteräksen vesilujituskäsittelyn jälkeen sitä ei voida lämmittää uudelleen. Seosaineiden lisäämisen jälkeen runsasmangaaniteräksen matriisia voidaan lujittaa erkautuslujituksella, ja matriisiin levitetään dispersiorakeisia karbideja kulutuskestävyyden parantamiseksi.

Mangaaniteräksen valun vertailu eri työolosuhteissa 

Heikon iskun hankaavan kulutuksen kunnossa:

korkea mangaaniteräs ei voi kovettua pohjimmiltaan. Pienen iskuvoiman ja materiaalin sitkeyden vähäisen vaatimuksen vuoksi voidaan valita materiaaleja, joilla on korkea alkuperäinen kovuus, kuten ilmakuljetus ja hydraulinen voimansiirtoputki, joka voidaan valmistaa basaltti-valukivestä. Sementtitehtaan toisessa ja kolmannessa säiliössä jauhatusväliaine on pieni ja iskuvoima pieni, joten hauraat kulutusta kestävät materiaalit, kuten matala-krominen valurauta, korkea-krominen valurauta ja jopa valkoinen valurauta, voidaan valita. Mangaaniteräksen käyttöikää voidaan pidentää 1–4 kertaa.

Vähäisissä hankaavissa kulumisolosuhteissa:

Vaikka korkea mangaaniteräs voi tuottaa kovettumista, sen kovuus on hyvin alhainen. Pienen iskuvoiman ansiosta voidaan valita korkeahiilinen korkea mangaaniteräs, keskipitkän mangaaniteräs, bainiittiteräs, matalaseosteinen martensiittiteräs ja pallografiittibainiitti. Esimerkiksi suuren myllyn vuorauslevylle (nro 1 -säiliö) seostetun martensiittiteräksen zg42crmnsi2mo käyttöikää voidaan pidentää 2-3 kertaa ilman muodonmuutoksia. Varsinkin nyt sementtijauhatuksessa käytettävä jauhatusväliaine popularisoi vähitellen korkean kromivalupallon käytön, joka ei sovi hyvin korkean mangaaniteräksen vuorauslevyn kovuuteen, mikä kiihdyttää vuorauslevyn muodonmuutosta ja vähentää käyttöikää, mikä osoittaa tarpeen korkean mangaaniteräksen korvaamisesta. Kun murskaat materiaalia Proctor-kovuudella f ≤ 12, keskiseoksesta seostetusta martensiittiteräksestä valmistetun 400 × 600 -leuanmurskainlevyn käyttöikää voidaan pidentää 20% ~ 50%, ja murskatun materiaalin rautaromut voidaan imeä parantaa materiaalin puhtautta, mikä on hyödyllistä lisätä valkoisen sementin valkoisuutta ja vähentää piidioksiditiilen pientä rautaoksidiluolaa. Lisäksi pieni murskausvasara voidaan valmistaa teräksestä, jonka sitkeys on 12 kg.

Keskikokoisille hankaaville kulumisolosuhteille:

Esimerkiksi kun iskuenergia on 4J, se vastaa malmin murskaamista F = 12-14. Vaihteistolevylle voidaan valita paremmalla sitkeydellä varustettu martensiittiteräs ja muunnettu korkean mangaaniteräs, ja niiden kulutuskestävyys kasvaa 20% - 100% verrattuna korkeaan mangaaniteräkseen. Graniitin murskaamiseen käytämme myös korkea-mangaaniterästä ja korkea-kromivalettua teräsliimattua komposiittihammaslevyä. Mangaaniteräksen käyttöikä kasvaa 2.5 kertaa.

Voimakkaiden iskujen kuluttavat olosuhteet:

kun iskuenergia on suurempi kuin 5J ja malmin kovuus on f = 16-19, martensiittiteräksen turvallisuus tai kulumiskestävyys hammaslevynä tai vuorauslevynä ei riitä, ja tarvitaan edelleen korkeaa mangaaniterässarjaa. Esimerkiksi 200 kartion murskaimen kulumiskestävyys on noin 50% korkeampi kuin tavallisen korkean mangaaniteräksen kromi- ja titaanimodifioidulla korkean mangaaniteräksellä murskaamaan f = 17-19 malmia. Murskaamalla f = 12-14 malmeja, kulumiskestävyys kasvaa 70% - 100%, mikä tarkoittaa, että näiden kahden välinen kulumiskestävyysraja kapenee voimakkaan iskujen kulumisen yhteydessä. On mahdollista, että voimakkaan vaikutuksen ollessa kyseessä heidän kovettumisasteensa ovat samanlaiset. Muunnetun korkean mangaaniteräksen alkuperäinen kovuus on korkeampi, ja muunnetun korkean mangaaniteräksen pintakovuus pysyy korkealla, saavuttaen noin hv700, kun taas tavallisen korkean mangaaniteräksen kovuus on yli hv600 kovettamisen jälkeen, mutta kovuusero on pienempi kuin kohtalainen isku, jolloin myös kulutuskestävyysero pienenee. Erittäin korkeaa mangaaniterästä voidaan käyttää joidenkin suurikokoisten vasaroiden normaalin toiminnan varmistamiseen voimakkaan iskun alla. Kun malmin kovuus f ≤ 14, matalaseoksisen martensiittiteräksen käyttöikä on noin 50% korkeampi kuin tavallisen korkean mangaaniteräksen. Malmille, jonka kovuus on f> 14, korkeaa mangaaniterästä käytetään edelleen Kiinassa. Muunnetun korkean mangaaniteräksen tuotantoon ja käyttöön vaikuttavat sen korkeat raaka-ainekustannukset, monimutkainen tuotantoprosessi ja tiukat vaatimukset. Ulkomailla martensiittiteräs on ensimmäinen valinta vuorimateriaaliksi, ja sitten kumin vuorausta käytetään laajalti. Sen käyttöikää voidaan pidentää 1–5 kertaa korkeammalle mangaaniteräkselle verrattuna, ja myös virrankulutus, pallokulutus, myllyn melu ja työvoiman intensiteetti vähenevät huollon aikana. Kiinan kumituoteteollisuus kehittää tätä tuotetta.

Mangaaniteräksen valukoneistus

Mangaaniteräksen ainutlaatuiset kulutusta kestävät ominaisuudet tekevät siitä parhaimmillaankin erittäin vaikean. Mangaaniteräksen tuotannon alkuaikoina sen uskottiin olevan koneistamaton ja osien muotoiluun käytettiin jauhamista. Nykyaikaisilla leikkaustyökaluilla on mahdollista mangaaniterästen sorvaus, poraus ja jyrsintä. Mangaaniteräs
ei koneellisesti kuten muut teräkset ja vaatii tyypillisesti työkaluja, jotka on valmistettu negatiivisella karhokulmalla. Lisäksi suhteellisen pienet pintanopeudet suurilla leikkaussyvyydillä tuottavat parhaat tulokset. Tämä järjestely tuottaa suuria leikkausvoimia, ja laitteiden ja työkalujen on oltava kestäviä kestämään näitä voimia. Mikä tahansa työkalun sirinä voi lisätä työstettävän pinnan kovettumista. Suurin osa leikkauksesta tehdään tyypillisesti ilman minkäänlaista voitelua. Mangaanin työstön aikana on tärkeää poistaa jatkuvasti työstetty karkaistu alue seuraavalla leikkauksella. Pienet viimeistelyleikkaukset tai työkalun tärinä aiheuttavat kovuuden rakentamiseen ja tekemiseen
jäljellä oleva pinta ei ole käytännössä työstettävissä.

Mangaaniteräksen valu lämpökäsittely

Ihannetapauksessa lämpökäsitellyillä mangaaniteräksillä on täysin homogenisoitu hienorakeinen austeniittinen mikrorakenne. Raekoko on kaatolämpötilan funktio, eikä lämpökäsittely tyypillisesti vaikuta raekokoon. Jotkut ovat yrittäneet kehittää lämpökäsittelystrategioita, jotka muuttavat rakenteen ensin helmirakenteeksi, mikä mahdollistaisi viljan puhdistamisen lopullisessa lämpökäsittelyssä. Näitä strategioita ei ole laajalti hyväksytty tai toteutettu useista syistä. Yksi syy on, että nämä syklit kallistuvat vaadittujen uunin korkeiden lämpötilojen ja pitoajan vuoksi. Lisäksi nämä syklit eivät usein parantaneet metalliseosta merkittävästi.

Tyypillinen lämpökäsittelyjakso useimmille mangaaniteräksille koostuu hehkutusliuoksesta, jota seuraa vesisammutus. Tämä sykli voi aloittaa huoneenlämmössä tai korotetussa lämpötilassa riippuen valujen alkulämpötilasta. Lämpökäsittelyuunin alkulämpötila asetetaan lähelle valulämpötilaa ja sitä nostetaan sitten hitaasta kohtalaiseen nopeuteen, kunnes liotuslämpötila saavutetaan. Liotuslämpötilat ovat tyypillisesti korkeita mahdollisen läsnä olevan karbidin liukenemisen helpottamiseksi. Lämpötiloja 2000 ° F: ssa tai lähellä sitä käytetään tyypillisesti halutun homogenisoivan vaikutuksen saavuttamiseksi. Seoksen kemiallinen koostumus lopulta asettaa liotuslämpötilan.

Mangaaniteräksen valukappaleet vaativat nopean veden sammutuksen korkean lämpötilan liotuksen jälkeen. Tämän sammutuksen on tapahduttava heti sen jälkeen, kun valukappaleet on poistettu lämpökäsittelyuunista. Tämän sammutuksen on oltava riittävän korkea estämään karbidien saostuminen. Kuvassa 8 on esitetty asianmukaisesti sammutetun mangaaniteräksen mikrorakenne. Löysä sammutus voi vähentää materiaalin sitkeyttä dramaattisesti. Karkaistussa tilassa mangaaniteräksestä valmistetut valukappaleet voidaan lopullisesti käsitellä pienellä erityisellä huolella.

Lämpökäsiteltyjen mangaaniteräksen valukappaleiden vältä vältetään uudelleenlämmitys yli 500 ° F: ssa. Lämpötilat tällä tasolla tai sen yläpuolella aiheuttavat nikkelikarbidien saostumista, mikä voi vähentää dramaattisesti sitkeyttä. Tämä vaikutus on aika ja lämpötila, jotka perustuvat pidempiin aikoihin ja korkeampiin lämpötiloihin, jotka molemmat aiheuttavat suurempia sitkeyshäviöitä.