Fundición de acero fundido de manganeso

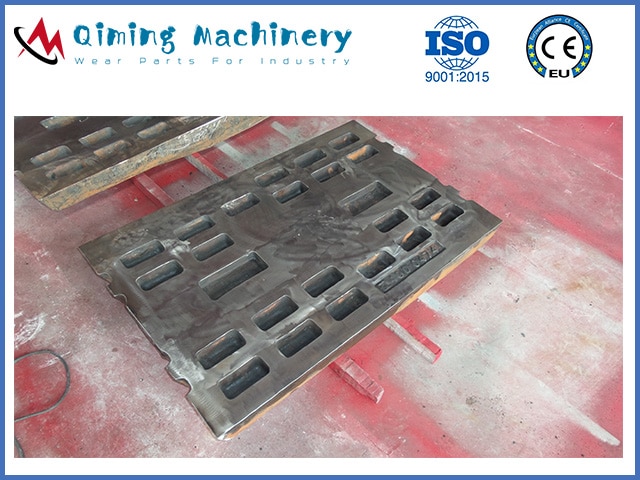
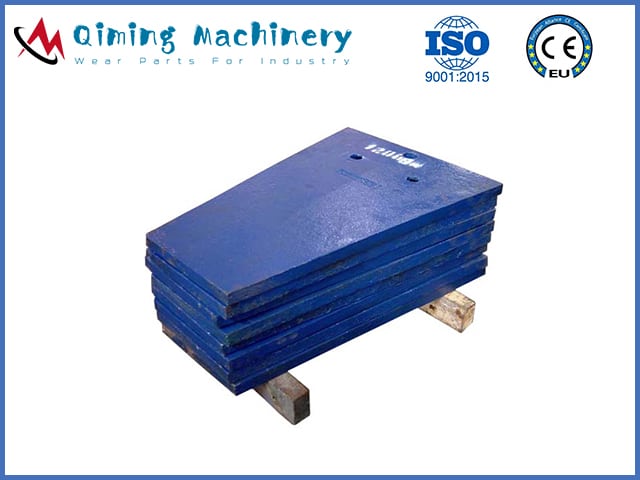
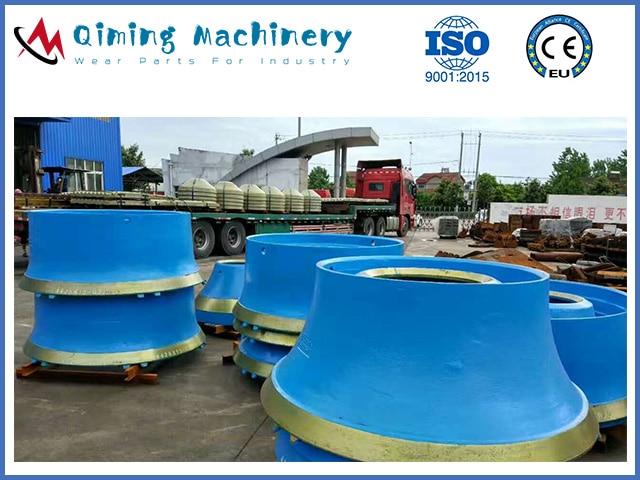
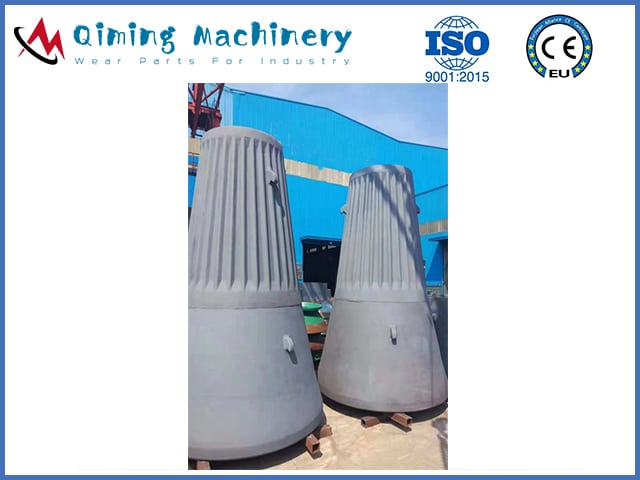
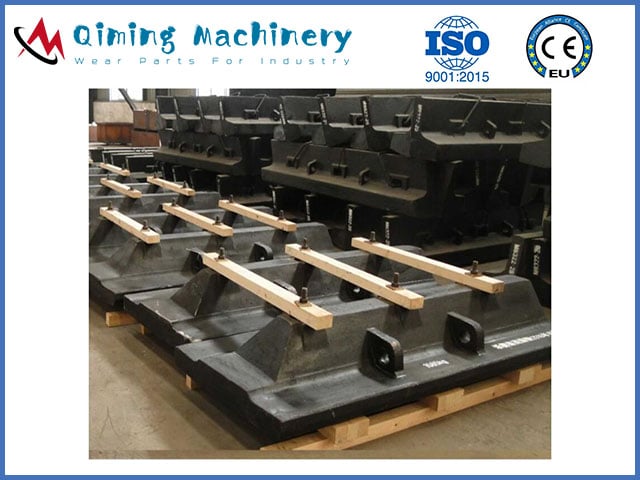
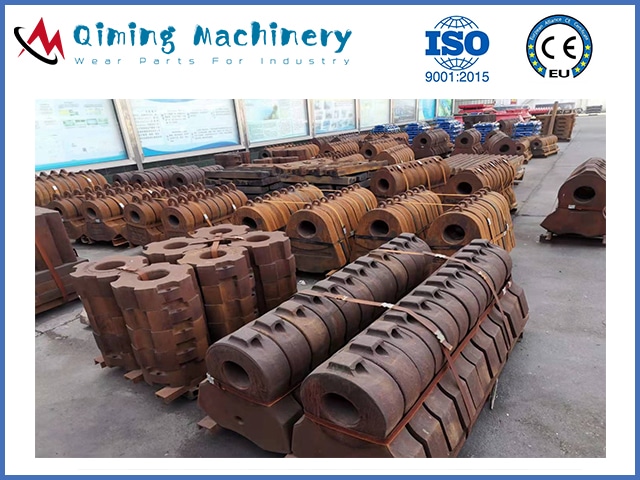
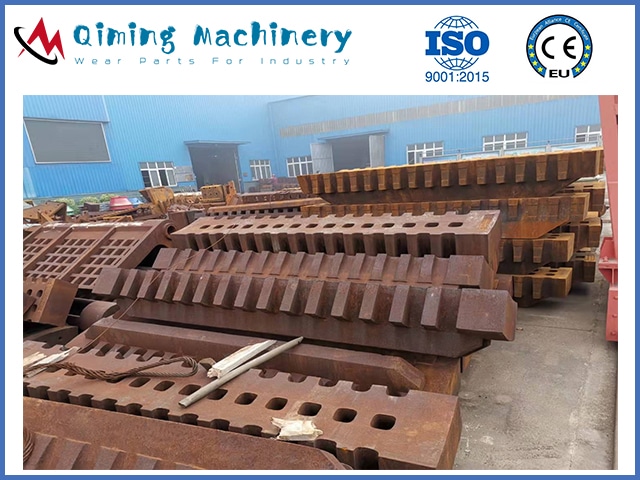
Qiming Machinery es una de las famosas fundiciones de fundición de acero al manganeso en China. Hay más de 12,000 toneladas de piezas de desgaste de fundición de acero al manganeso que se fabrican en nuestra fundición. Esas piezas de desgaste de fundición de acero al manganeso incluyen:

  • Piezas de desgaste de la trituradora
  • Piezas de desgaste de la trituradora
  • Bandeja de alimentación de delantal
  • Revestimientos de molinos
  • Otras piezas de desgaste de manganeso

Todas las piezas de desgaste de fundición de acero al manganeso de Qiming Machinery están respaldadas por el sistema de control de calidad ISO9001: 2015. En comparación con otras fundiciones de acero al manganeso, Qiming Machinery tiene las siguientes ventajas:

  • Peso de fundición disponible de 5 kg a 12000 kg;
  • Se pueden utilizar tres líneas de producción. Línea de producción de fundición en arena Línea de producción de fundición de espuma perdida y Línea de producción de fundición de método V;
  • Nuestra fundición ha pasado el sistema de control de calidad ISO9001: 2018;
  • Calidad estable con el precio adecuado;
  • Los ingenieros profesionales suministran dibujos de medida y servicio de productos de diseño.
fundición de fundición de acero al manganeso

Productos

Placas de mandíbula de manganeso
Placas de manganeso para mejillas
Mantos de trituradora de manganeso
Mantos giratorios de manganeso
Revestimientos de molino de manganeso
Bandejas de alimentación de delantal de manganeso
Martillo triturador de manganeso
Rejillas trituradoras de manganeso

¿Qué es el acero al manganeso y su historia?

¿Qué es el acero al manganeso?

El acero al manganeso, también llamado acero Hadfield o mangalloy, es una aleación de acero que contiene 12-14% de manganeso. Reconocido por su alta resistencia al impacto y resistencia a la abrasión en su estado endurecido, el acero se describe a menudo como el acero de endurecimiento por trabajo definitivo.

Nuestra historia

  • En el año 1882, Roberto Hadfield creat acero al manganeso Mn14;
  • A mediados del siglo XX, USA Climax diseña acero de manganeso medio;
  • A mediados del siglo XX hasta ahora, se desarrollan aceros con alto contenido de manganeso y súper alto contenido de manganeso.

Composiciones químicas y estándar de acero al manganeso

En China, es el estándar GB / T 5680-2010.

Grado China GB / T 5680-2010% de composición química estándar
C Si Mn P S Cr Mo Ni W
ZG120Mn7Mo1 1.05-1.35 0.3-0.9 6-8 ≤ 0.060 ≤ 0.040 0.9-1.2
ZG110Mn13Mo1 0.75-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 0.9-1.2
ZG100Mn13 0.90-1.05 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040
ZG120Mn13 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040
ZG120Mn13Cr2 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 1.5-2.5
ZG120Mn13W1 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 0.9-1.2
ZG120Mn13Ni3 1.05-1.35 0.3-0.9 11-14 ≤ 0.060 ≤ 0.040 3-4
ZG90Mn14Mo1 0.70-1.00 0.3-0.6 13-15 ≤ 0.070 ≤ 0.040 1.0-1.8
ZG120Mn17 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040
ZG120Mn17Cr2 1.05-1.35 0.3-0.9 16-19 ≤ 0.060 ≤ 0.040 1.5-2.5
Aviso: Aceptar unirse al elemento V, Ti, Nb, B, Re


En los EE. UU., Es el estándar ASTM A128.

Grado C Si Mn pag ≤ Cr Ni Mo
ASTM UNS
A J91109 1.05-1.35 ≤ 1.00 ≥ 11.0 0.07 - - -
B-1 J91119 0.9-1.05 ≤ 1.00 11.5-14.0 0.07 - - -
B-2 J91129 1.05-1.2 ≤ 1.00 11.5-14.0 0.07 - - -
B-3 J91139 1.12-1.28 ≤ 1.00 11.5-14.0 0.07 - - -
B-4 J91149 1.2-1.35 ≤ 1.00 11.5-14.0 0.07 - - -
C J91309 1.05-1.35 ≤ 1.00 11.5-14.0 0.07 1.5-2.5 - -
D J91459 0.7-1.3 ≤ 1.00 11.5-14.0 0.07 - 3.0-4.0  -
E-1 J91249 0.7-1.3 ≤ 1.00 11.5-14.0 0.07 - - 0.9-1.2
E-2 J91339 1.05-1.45 ≤ 1.00 11.5-14.0 0.07 - - 1.8-2.1
F J91340 1.05-1.35 ≤ 1.00 6.0-8.0 0.07 - - 0.9-1.2

Aplicaciones de acero al manganeso

La capacidad del acero al manganeso para endurecerse debido a cargas de impacto junto con su dureza excepcional lo convierten en la mejor opción de material de desgaste para muchas aplicaciones exigentes. Por tanto, el acero al manganeso se utiliza ampliamente en la industria de piezas de desgaste.

  • Piezas de desgaste de la trituradora, que incluyen placa de mandíbula, mantos de trituradora de cono, revestimientos de tazón de trituradora de cono, mantos de trituradora giratoria y algunas placas laterales;
  • Piezas de desgaste de palas mineras, que incluyen trackpads;
  • Piezas de desgaste para trituradoras, que incluyen martillo triturador, rejillas trituradoras y yunques trituradoras;

Efectos de varios elementos en la fundición de acero al manganeso

Los diferentes elementos tienen diferentes funciones y efectos en las piezas de desgaste de fundición de acero al manganeso.

Elemento carbono. El carbono es uno de los dos elementos más importantes en los aceros al manganeso, junto con el manganeso. Los aceros al manganeso son una solución sobresaturada de carbono. Para la mayoría de los grados estándar de acero al manganeso, el carbono y el manganeso se encuentran en una proporción aproximada de Mn/C=10. Por lo tanto, estos aceros suelen tener un 12 % de Mn y un 1.2 % de C. Esta proporción se estableció principalmente debido a las limitaciones de la fabricación de acero en sus inicios, y la proporción fija no tiene una importancia real. El aumento del contenido de carbono incrementa el límite elástico y disminuye la ductilidad. Consulte la siguiente imagen para ver los efectos del aumento del contenido de carbono en las propiedades del acero al manganeso con un 13 % de Mn.
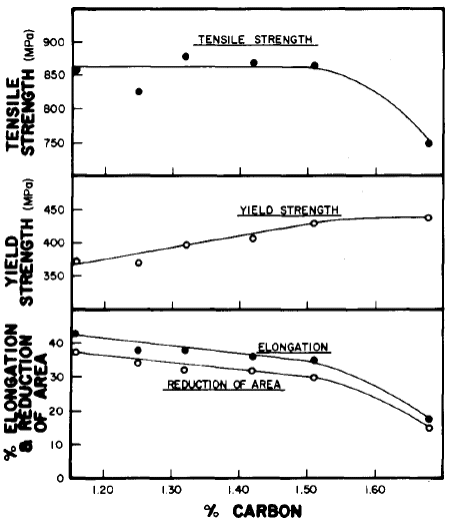
Efecto del carbono sobre las propiedades de tracción del acero al manganeso.

Efecto del carbono sobre las propiedades de tracción del acero al manganeso.

La mayoría de los aceros al manganeso se utilizan en situaciones de desgaste por abrasión y alto impacto, por lo que los fabricantes intentan maximizar el contenido de carbono. Existen límites prácticos y, a medida que el contenido de carbono excede el 1.3%, el agrietamiento y los carburos del límite de grano sin disolver se vuelven más frecuentes. Las calidades premium de aceros al manganeso, aquellos con alto contenido de manganeso, han empujado el límite superior de carbono mucho más allá del 1.3%.

Elemento manganeso. El manganeso es un estabilizador de la austenita y hace posible esta familia de aleaciones. Disminuye la temperatura de transformación de austenita a ferrita y, por lo tanto, ayuda a mantener una estructura completamente austenítica a temperatura ambiente. Las aleaciones con 13 % de Mn y 1.1 % de C tienen temperaturas de inicio de la martensita inferiores a -328 °F. El límite inferior para el contenido de manganeso en el acero al manganeso austenítico simple es cercano al 10 %. El aumento de los niveles de manganeso tiende a aumentar la solubilidad del nitrógeno y el hidrógeno en el acero. Existen aleaciones premium con mayor contenido de carbono y elementos de aleación adicionales con niveles de manganeso de 16 a 25 %. Estas aleaciones son propiedad de su fabricante.

Silicio. El contenido de silicio en el acero con alto contenido de manganeso debe estar especificado entre el 0.3 % y el 0.8 %. El silicio reduce la solubilidad del carbono en la austenita, favorece la precipitación de carburos y disminuye la resistencia al desgaste y la tenacidad al impacto del acero. Por lo tanto, el contenido de silicio debe mantenerse dentro del límite inferior de la especificación.

Elemento fósforo. El contenido especificado para el acero con alto contenido de manganeso es P ≤ 0.7 %. Al fundir acero con alto contenido de manganeso, debido al alto contenido de fósforo en el ferromanganeso, el contenido de fósforo en el acero suele ser elevado. Dado que el fósforo reduce la tenacidad al impacto del acero y facilita el agrietamiento de la pieza fundida, su contenido debe reducirse al máximo.

Elemento azufre. La especificación para acero con alto contenido de manganeso exige un contenido de azufre (S) ≤ 0.05 %. Debido a su alto contenido en manganeso, la mayor parte del azufre y el manganeso presentes en el acero se combinan para formar sulfuro de manganeso (MNS), que pasa a la escoria. Por lo tanto, el contenido de azufre en el acero suele ser bajo (generalmente no superior al 0.03 %). En consecuencia, el efecto nocivo del azufre en el acero con alto contenido de manganeso es mayor que el del fósforo.

Elemento cromo. El cromo se utiliza para aumentar la resistencia a la tracción y la resistencia al flujo de los aceros al manganeso. Se suelen utilizar adiciones de hasta un 3.0 %. El cromo aumenta la dureza después del recocido en solución y disminuye la tenacidad del acero al manganeso. El cromo no aumenta el nivel máximo de dureza por deformación ni la tasa de endurecimiento por deformación. Los grados que contienen cromo requieren temperaturas de tratamiento térmico más altas, ya que los carburos de cromo son más difíciles de disolver en la solución. En algunas aplicaciones, el cromo puede ser beneficioso, pero en muchas otras, no hay ningún beneficio en añadir cromo al acero al manganeso.

Elemento molibdeno. La adición de molibdeno a los aceros al manganeso produce varios cambios. En primer lugar, se reduce la temperatura de inicio de la martensita, lo que estabiliza aún más la austenita y retarda la precipitación de carburos. Además, la adición de molibdeno modifica la morfología de los carburos que se forman durante el recalentamiento tras un tratamiento térmico de solución. Normalmente se forman películas de carburos aciculares en los límites de grano, pero tras la adición de molibdeno, los carburos precipitados se coalescen y se dispersan por los granos. Como resultado, la adición de molibdeno mejora la tenacidad del acero. Otro beneficio de la adición de molibdeno es la mejora de las propiedades mecánicas en estado de fundición. Esto puede ser una ventaja real durante la producción de fundición. En grados con mayor contenido de carbono, el molibdeno aumenta la tendencia a la fusión incipiente, por lo que debe evitarse, ya que las propiedades mecánicas resultantes se verán gravemente afectadas.

Elemento níquel. El níquel es un potente estabilizador de la austenita. Puede prevenir transformaciones y la precipitación de carburos incluso a bajas velocidades de enfriamiento durante el temple. Esto lo convierte en un aditivo útil en productos con secciones transversales grandes. Un mayor contenido de níquel se asocia con una mayor tenacidad, una ligera disminución de la resistencia a la tracción y no afecta al límite elástico. El níquel también se utiliza como material de aporte para soldadura en aceros al manganeso, permitiendo que el material depositado esté libre de carburos. Generalmente, estos materiales presentan bajos niveles de carbono junto con un alto contenido de níquel para obtener el resultado deseado.

Elemento de aluminio. El aluminio se utiliza para desoxidar el acero al manganeso, lo que previene la formación de poros y otros defectos gaseosos. Generalmente, se añaden 3 libras por tonelada en la cuchara de colada. Un mayor contenido de aluminio disminuye las propiedades mecánicas del acero al manganeso, a la vez que aumenta su fragilidad y la tendencia al agrietamiento en caliente. En la práctica, se recomienda mantener un contenido residual de aluminio relativamente bajo para la mayoría de los grados de acero al manganeso.

Elemento titanio. El titanio se puede utilizar para desoxidar el acero al manganeso. Además, el titanio puede fijar el nitrógeno gaseoso en los nitruros de titanio. Estos nitruros son compuestos estables a las temperaturas de fabricación del acero. Una vez fijado, el nitrógeno ya no está disponible para causar porosidad en las piezas fundidas. El titanio también se puede utilizar para refinar el tamaño del grano, pero el efecto es mínimo en las secciones más gruesas.

Propiedades mecánicas de las piezas de fundición de acero al manganeso estándar

Características de presentación

El acero al manganeso estándar es Mn13. Después del tratamiento antidesgaste, la superficie del material puede alcanzar una dureza Brinell de 500-550, continuar manteniendo la flexibilidad interna, minimizar la fricción de la superficie, se puede soldar con acero con alto contenido de manganeso o materiales similares, se puede cortar con soplete de acetileno, no magnético, etc.

Parámetro técnico

Parámetros físicos
Datos
Elemento (%)
límite de elasticidad
60,000-85,000 ​​psi
Mn
12.0-14.0
Resistencia a la tracción
120,000-130,000 ​​psi
C
1.00-1.25
Alargamiento
35% -50%
Si
≤ 0.60
Dureza
230-255 bhn
P
≤ 0.05
Dureza máxima
550bhn
S
≤ 0.04
Magnetometría
No
Fe
85.0-88.0

Proceso de producción de fundición de acero al manganeso

Refinación: para mejorar la calidad del acero fundido, el proceso de refinación secundaria se utiliza cada vez más. Desde la década de 1980, también se emplea en la producción de acero con alto contenido de manganeso. Tras la refinación, se reducen las inclusiones, se mejora su distribución y la resistencia aumenta de 657 MPa a 834 MPa, además de incrementarse la resistencia al desgaste en un 30 %.

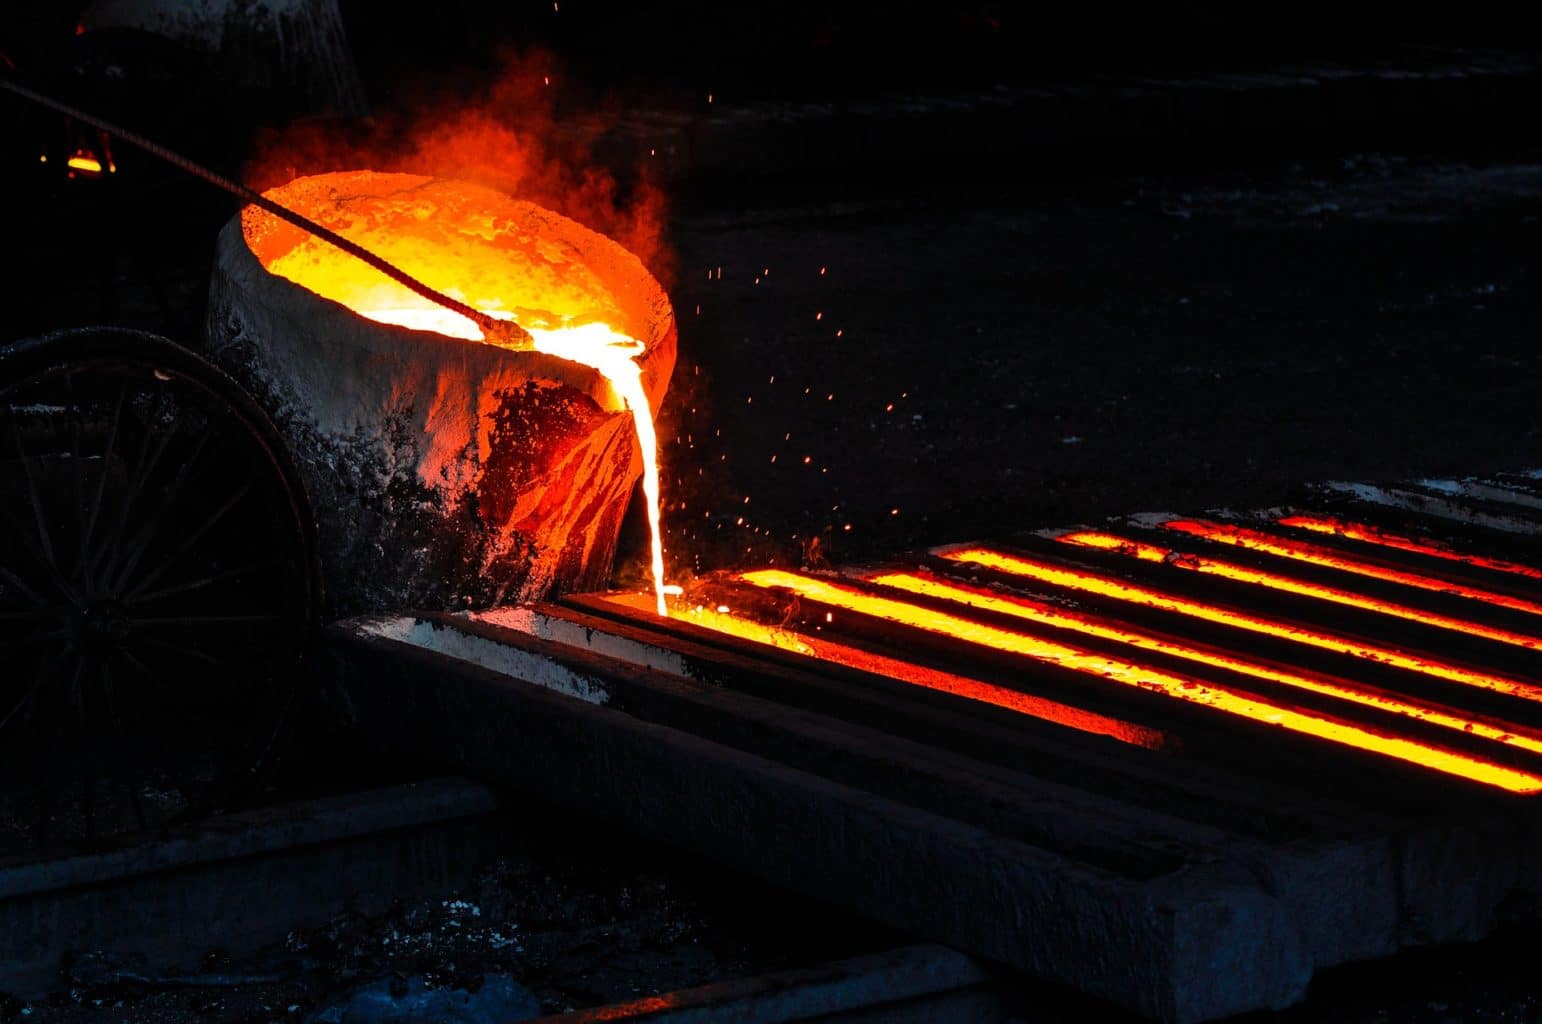
Fundición en suspensión: la temperatura de vertido influye considerablemente en las propiedades del acero con alto contenido de manganeso. Los fabricantes suelen contar con hornos de gran capacidad, tiempos de vertido prolongados y un control de temperatura complejo. A pesar de las diversas medidas adoptadas, no se pueden evitar las desventajas de los granos gruesos. Se ha estudiado la adición continua de polvo de hierro (2 % a 3 %, con un tamaño de partícula de 0.15 a 0.3 µm) o una mezcla de polvo de ferromanganeso y polvo de hierro al acero fundido durante el vertido. Este polvo actúa como refrigerante interno, aumenta el núcleo de cristalización, mejora las propiedades del acero con alto contenido de manganeso e incrementa la resistencia al desgaste entre un 30 % y un 50 %. Sin embargo, es importante tener en cuenta que la adición de este material puede disminuir la fluidez del acero.

Aleación superficial: para mejorar la resistencia al desgaste y ahorrar elementos de aleación, se puede lograr mediante la adición de aleación en la superficie. Las medidas específicas consisten en aplicar una capa de aleación sobre la superficie del molde, espolvorear polvo de hierro manganeso o pegar láminas de hierro fundido aleadas, fundir y soldar estos materiales después de verter el acero fundido, lo que mejora el rendimiento superficial de las piezas fundidas. Actualmente, se utiliza un electrodo que contiene cromo para la soldadura superficial en acero con alto contenido de manganeso para mejorar el rendimiento superficial de las piezas fundidas. El efecto de recubrimiento superficial con polvo de cromo también es muy bueno.

Endurecimiento por explosión: no es ideal fortalecer el acero con alto contenido de manganeso mediante laminación y granallado. La alta presión de 3 × 10⁷ kPa producida por la explosión en un tiempo muy corto hace que la superficie del acero con alto contenido de manganeso forme una capa endurecida de 40 a 50 mm. La dureza de esta capa endurecida alcanza HB300 a 500, lo que duplica la resistencia a la fluencia de la capa superficial y aumenta la resistencia al desgaste en un 50 %. Este método es el más eficaz para el acero estándar con alto contenido de manganeso.

Tratamiento de endurecimiento por agua en piezas fundidas: tras la solidificación del acero con alto contenido de manganeso, se aprovecha el calor residual para el tratamiento de endurecimiento por agua a más de 960 °C, lo que reduce la descarburación superficial, acorta el ciclo de producción y ahorra energía. Este método es apto para piezas fundidas de pequeño y mediano tamaño con paredes de espesor variable. La planta de maquinaria cementera de Tangshan utilizó este método para la fundición de placas de revestimiento de acero con alto contenido de manganeso en moldes metálicos, pero es fundamental controlar cuidadosamente la temperatura del agua de entrada.

Fortalecimiento por precipitación: tras el tratamiento de endurecimiento por agua del acero estándar de alto manganeso, no es recomendable volver a calentarlo. Al añadir elementos de aleación, se puede utilizar un tratamiento térmico de fortalecimiento por precipitación para reforzar la matriz del acero de alto manganeso, y los carburos granulares dispersos se distribuyen en la matriz para mejorar la resistencia al desgaste.

Comparación de fundición de acero al manganeso en diferentes condiciones de trabajo 

Para la condición de desgaste abrasivo de impacto débil:

El acero con alto contenido de manganeso no puede trabajar el endurecimiento básicamente. Debido a la pequeña fuerza de impacto y al bajo requisito de tenacidad del material, se pueden seleccionar materiales con una dureza original alta, como el transporte aéreo y la tubería de transmisión hidráulica, que pueden estar hechos de piedra fundida de basalto. Para el segundo y tercer recipiente del molino de cemento, el medio de molienda es pequeño y la fuerza de impacto es pequeña, por lo que se pueden seleccionar materiales frágiles resistentes al desgaste como hierro fundido con bajo contenido de cromo, hierro fundido con alto contenido de cromo e incluso hierro fundido blanco. La vida útil del acero al manganeso se puede aumentar de 1 a 4 veces.

Para condiciones de desgaste abrasivo de bajo impacto:

Aunque el acero con alto contenido de manganeso puede producir endurecimiento por trabajo, su dureza es muy baja. Debido a la baja fuerza de impacto, se pueden seleccionar acero con alto contenido de carbono y manganeso, acero con manganeso medio, acero bainítico, acero martensita de baja aleación y hierro dúctil bainítico. Por ejemplo, para la placa de revestimiento (recipiente n. ° 1) del molino grande, la vida útil del acero martensítico aleado zg42crmnsi2mo se puede aumentar 2-3 veces sin deformación. Especialmente ahora, el medio de molienda en la molienda de cemento populariza gradualmente el uso de bolas de fundición con alto contenido de cromo, que no coincide con la dureza de la placa de revestimiento de acero con alto contenido de manganeso, lo que acelera la deformación de la placa de revestimiento y reduce la vida útil, lo que demuestra la necesidad de reemplazar acero con alto contenido de manganeso. Al triturar el material con dureza Proctor f ≤ 12, la vida útil de la placa trituradora de mandíbulas 400 × 600 hecha de acero martensítico de aleación media se puede aumentar en un 20% ~ 50%, y los restos de hierro en el material triturado se pueden aspirar para mejorar la pureza del material, lo que es beneficioso para aumentar la blancura del cemento blanco y reducir la pequeña cueva de óxido de hierro del ladrillo de sílice. Además, el martillo triturador pequeño puede estar hecho de acero con una cierta tenacidad de 12 kg.

Para condiciones de desgaste abrasivo de impacto medio:

Por ejemplo, cuando la energía del impacto es 4J, equivale a triturar el mineral con F = 12-14. Se pueden seleccionar acero martensítico y acero modificado con alto contenido de manganeso con mejor tenacidad para la placa de engranajes, y su resistencia al desgaste aumenta entre un 20% y un 100% en comparación con el acero con alto contenido de manganeso. También utilizamos acero con alto contenido de manganeso y placa de diente compuesta unida de acero fundido con alto contenido de cromo para triturar el granito. La vida útil del acero al manganeso aumenta 2.5 veces.

Para condiciones de desgaste abrasivo de fuerte impacto:

cuando la energía de impacto es superior a 5J y la dureza del mineral es f = 16-19, la seguridad o la resistencia al desgaste del acero martensítico como placa dentada o placa de revestimiento no es suficiente y todavía se necesita material de serie de acero con alto contenido de manganeso. Por ejemplo, la resistencia al desgaste de la trituradora de cono de φ 200 es aproximadamente un 50% más alta que la del acero estándar con alto contenido de manganeso mediante el uso de acero con alto contenido de manganeso modificado con cromo y titanio para triturar minerales f = 17-19. Al triturar f = 12-14 minerales, la resistencia al desgaste aumenta entre un 70% y un 100%, lo que significa que la brecha de resistencia al desgaste entre los dos se reduce en el caso de un desgaste por impacto fuerte. Es posible que bajo la condición de un impacto fuerte, sus tasas de endurecimiento por trabajo sean similares. La dureza original del acero modificado con alto contenido de manganeso es mayor y la dureza de la superficie del acero con alto contenido de manganeso modificado sigue siendo alta, alcanzando aproximadamente hv700, mientras que la del acero con alto contenido de manganeso estándar es superior a hv600 después del endurecimiento, pero la diferencia de dureza es menor que bajo el impacto moderado, lo que resulta en la diferencia de resistencia al desgaste también reducida. Se puede usar acero de manganeso ultra alto para garantizar el funcionamiento normal de algunos martillos de gran tamaño bajo el fuerte impacto. Cuando la dureza del mineral f ≤ 14, la vida útil del acero martensítico de baja aleación es aproximadamente un 50% mayor que la del acero estándar con alto contenido de manganeso. Para minerales con dureza f> 14, el acero estándar con alto contenido de manganeso todavía se usa en China. La producción y el uso de acero modificado con alto contenido de manganeso se ven afectados debido a su alto costo de materia prima, su complejo proceso de producción y sus estrictos requisitos. En países extranjeros, el acero martensítico es la primera elección de material de revestimiento, y luego el revestimiento de caucho se usa ampliamente. Su vida útil se puede aumentar de 1 a 5 veces en comparación con el acero estándar con alto contenido de manganeso, y también se reducen el consumo de energía, el consumo de bolas, el ruido del molino y la intensidad del trabajo durante el mantenimiento. La industria de productos de caucho de China está desarrollando este producto.

Mecanizado de fundición de acero al manganeso

Las propiedades únicas de resistencia al desgaste del acero al manganeso también lo hacen muy difícil de mecanizar, en el mejor de los casos. En los primeros días de la producción de acero al manganeso, se pensaba que no se podía mecanizar y se usaba rectificado para dar forma a las piezas. Ahora, con las herramientas de corte modernas, es posible tornear, taladrar y fresar aceros al manganeso. Acero al manganeso
no se parece a otros aceros mecanizados y normalmente requiere herramientas que se fabrican con un ángulo de ataque negativo. Además, las velocidades superficiales relativamente bajas con grandes profundidades de corte producen los mejores resultados. Esta disposición produce altas fuerzas de corte y el equipo y las herramientas deben ser robustos para soportar estas fuerzas. Cualquier traqueteo de las herramientas puede aumentar el endurecimiento de la superficie que se está mecanizando. La mayoría de los cortes se realizan normalmente sin ningún tipo de lubricación. Durante el mecanizado de manganeso, es importante eliminar continuamente la zona endurecida por trabajo con el siguiente corte. Pequeños cortes de acabado o castañeteo de la herramienta harán que la dureza se acumule y
la superficie restante prácticamente no se puede mecanizar.

Tratamiento térmico de fundición de acero al manganeso

Idealmente, los aceros al manganeso tratados térmicamente tendrán una microestructura austenítica de grano fino completamente homogeneizada. El tamaño de grano es una función de la temperatura de vertido y el tratamiento térmico normalmente no influye en el tamaño de grano. Algunos han intentado desarrollar estrategias de tratamiento térmico que primero transformarían la estructura en una estructura perlítica, que luego permitiría el refinamiento del grano en el tratamiento térmico final. Estas estrategias no han sido ampliamente aceptadas o implementadas por varias razones. Una razón es que estos ciclos se vuelven costosos debido a las altas temperaturas del horno y los largos tiempos de espera requeridos. Además, la aleación a menudo no mejoraba significativamente con estos ciclos.

El ciclo de tratamiento térmico típico para la mayoría de los aceros al manganeso consiste en un recocido en solución seguido de un enfriamiento con agua. Este ciclo puede comenzar a temperatura ambiente o a temperatura elevada dependiendo de la temperatura de inicio de las piezas fundidas. La temperatura de inicio en el horno de tratamiento térmico se establece para que esté cerca de la temperatura de las piezas de fundición y luego se eleva a una velocidad lenta a moderada hasta que se alcanza la temperatura de remojo. Las temperaturas de remojo son típicamente altas para facilitar la disolución de cualquier carburo que pueda estar presente. Las temperaturas en o cerca de 2000 ° F se usan típicamente para lograr el efecto homogeneizador deseado. La composición química de la aleación finalmente establecerá la temperatura de remojo.

Las piezas fundidas de acero al manganeso requieren un enfriamiento rápido con agua después del remojo a alta temperatura. Este enfriamiento debe ocurrir inmediatamente después de que las piezas moldeadas se retiran del horno de tratamiento térmico. La velocidad de este enfriamiento debe ser lo suficientemente alta para evitar la precipitación de carburos. La Figura 8 muestra la microestructura del acero al manganeso adecuadamente templado. Un temple flojo puede reducir drásticamente la tenacidad del material. En estado endurecido, las piezas fundidas de acero al manganeso se pueden procesar finalmente con poco cuidado especial.

El único elemento que se debe evitar con las piezas fundidas de acero al manganeso tratado térmicamente es el recalentamiento por encima de los 500 ° F. Las temperaturas iguales o superiores a este nivel provocarán la precipitación de carburos aciculares, lo que puede reducir drásticamente la tenacidad. Este efecto es el tiempo y la temperatura basados ​​en tiempos más largos y temperaturas más altas, ambos causando mayores pérdidas de tenacidad.