Manganese Steel Casting Foundry

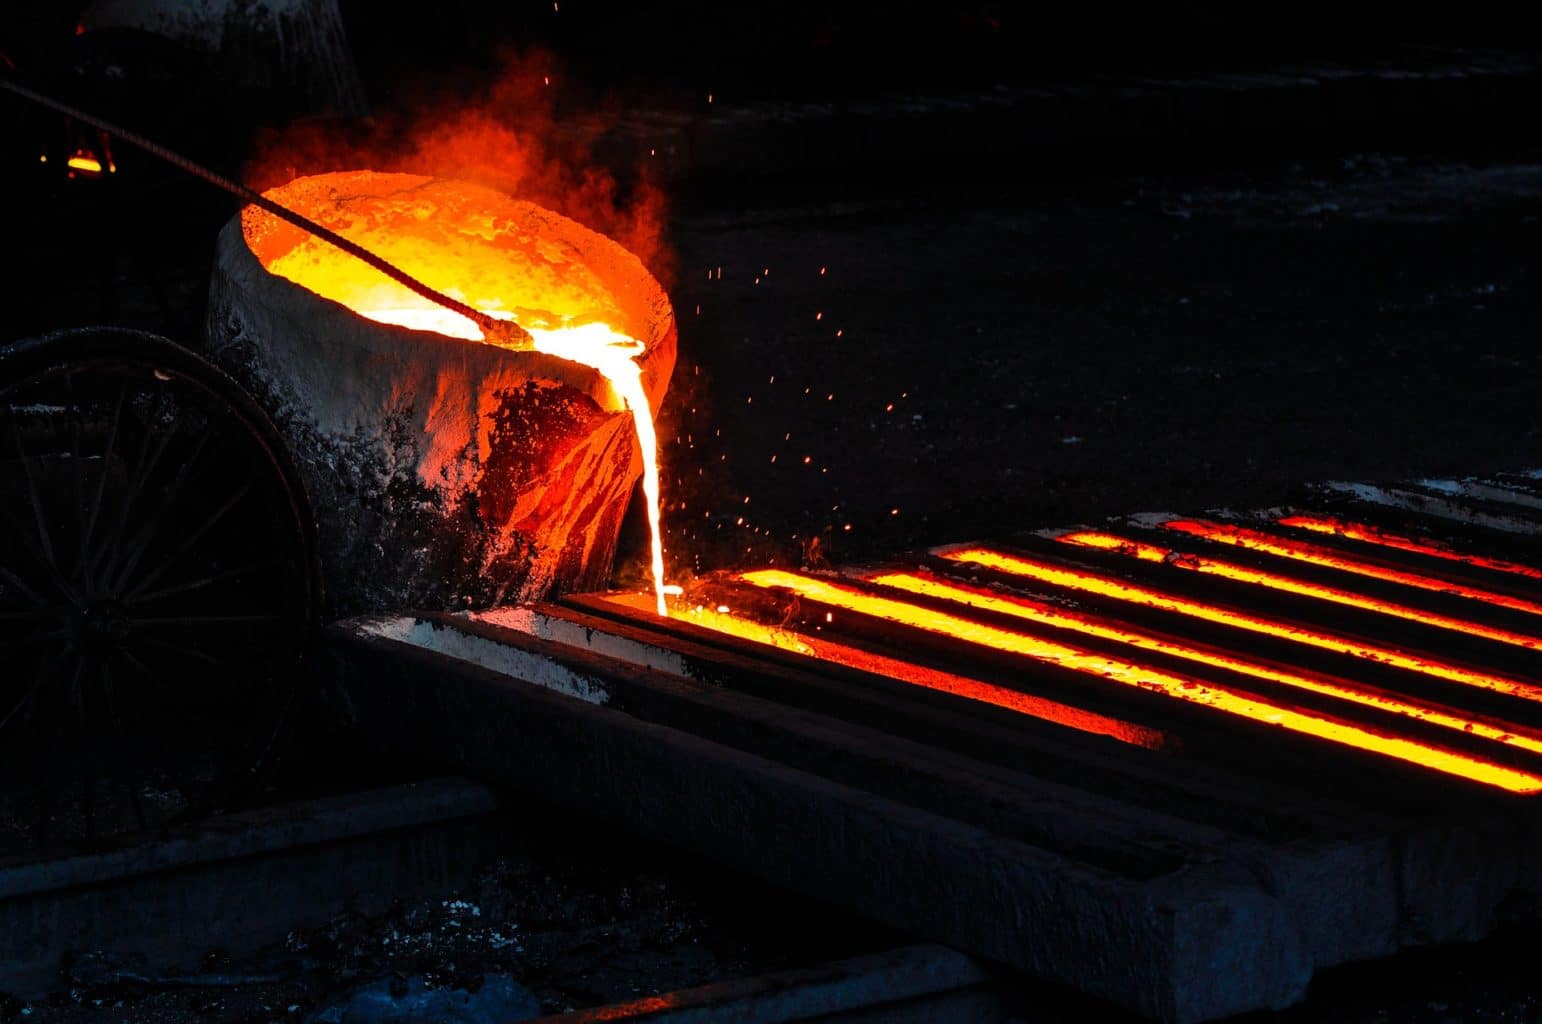
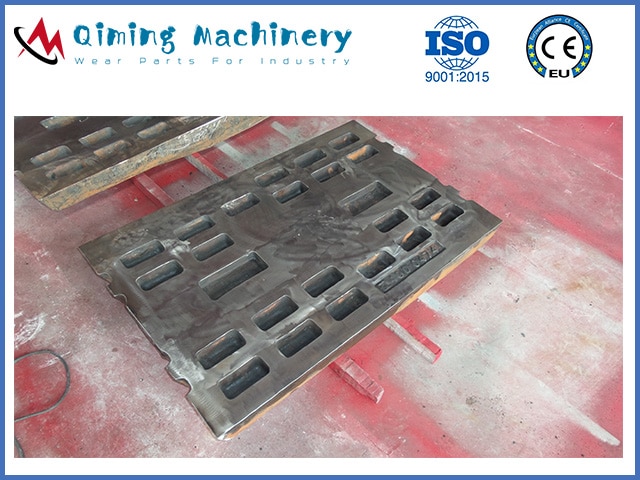
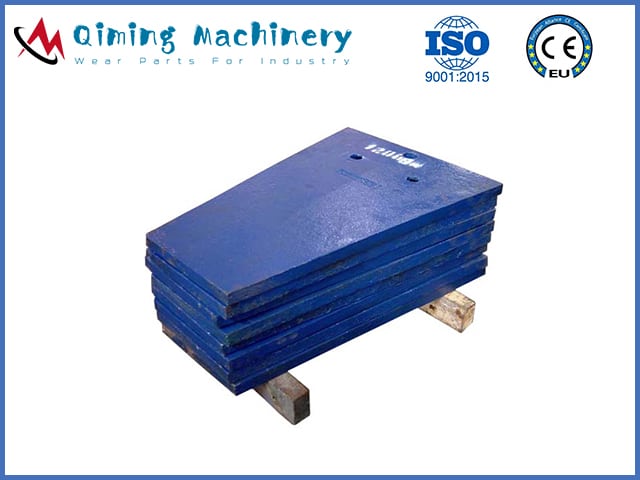
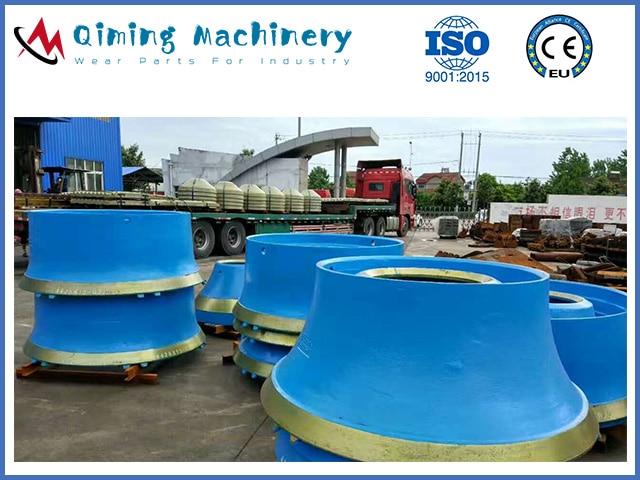
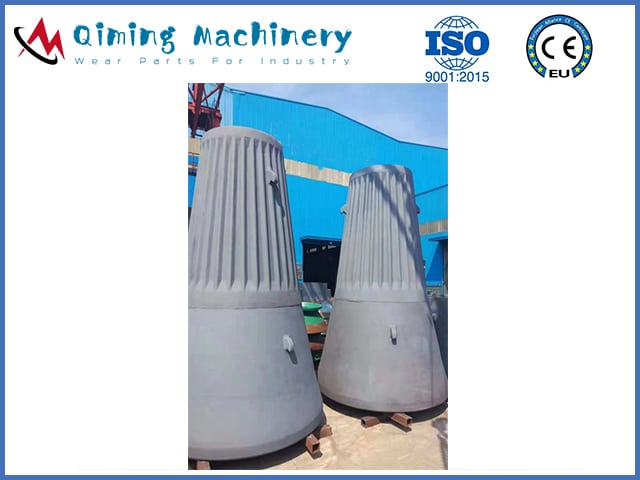
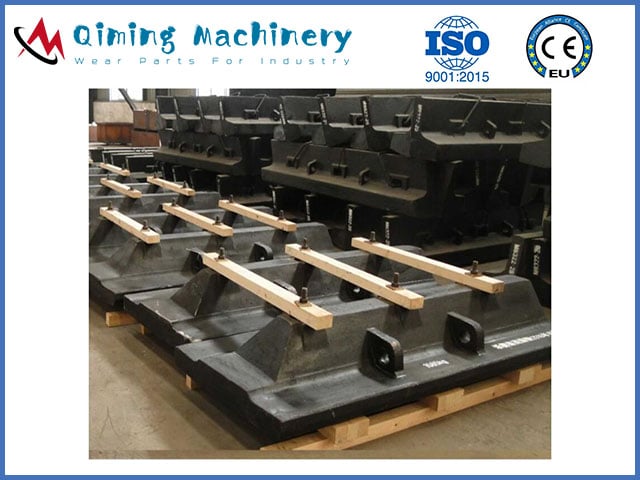
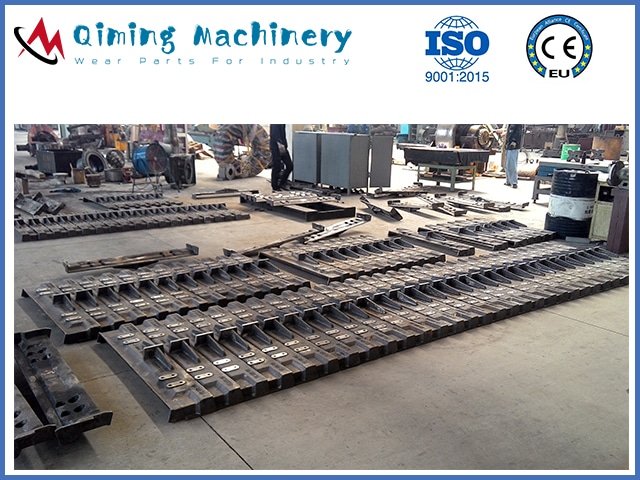
Qiming-Maŝinaro estas unu el la famaj manganaj ŝtalaj fandejoj en Ĉinio. Estas pli ol 12,000 XNUMX tunoj da manganaj ŝtalaj eluzaj partoj, kiuj estas fanditaj en nia fandejo. Tiuj mangan-ŝtalaj eluzaj partoj inkluzivas:

  • Dispremiloj
  • Shredder Wear Parts
  • Antaŭtuko Manĝtabulo
  • Muelejaj Ekskursoŝipoj
  • Aliaj Eluziĝaj Manganaj Partoj

Ĉiuj mangan-ŝtalaj eluziĝaj partoj de Qiming Machinery estas subtenataj de ISO9001: 2015-kontrola sistemo. Komparu kun alia manganŝtala fandejo, Qiming-Maŝinaro havas jenajn avantaĝojn:

  • Havebla gisada pezo de 5kg ĝis 12000kg;
  • Tri ĉenstabloj povas esti uzataj. Sabla gisada ĉenstablo perdis ŝaŭmogisadan ĉenstablon kaj V-metodo gisantan ĉenstablon;
  • Nia fandejo preterpasis ISO9001: 2018 kvalito-sistemon;
  • Stabila kvalito kun la taŭga prezo;
  • Profesiaj inĝenieroj provizas mezurajn desegnojn kaj projektas produktojn.
mangana ŝtala fandejo

produktoj

Manganaj Makzelaj Platoj
Manganaj Vangaj Teleroj
Manganaj Dispremilaj Manteloj
Manganaj Giraj Manteloj
Manganaj Muelejoj
Manganaj Muelejoj
Manganaj Antaŭtukaj Manĝujoj
Martelo de Manganera Raspilo
Manganaj Raspiloj
Manganaj Raspiloj

Kio estas mangana ŝtalo kaj ĝia historio

Kio estas mangana ŝtalo?

Manganŝtalo, ankaŭ nomita Hadfield-ŝtalo aŭ mangalo, estas ŝtalalojo enhavanta 12-14% manganon. Fama pro sia alta trafa forto kaj rezisto al abrazio en sia malmoligita stato, la ŝtalo ofte estas priskribita kiel la finfina ŝtaliga ŝtalo.

historio

  • En la jaro 1882, Robert Hadfield krei Mn14-manganan ŝtalon;
  • Meze de la 20a jarcento, Usono Climax projektas mezan manganan ŝtalon;
  • Meze de la 20a jarcento ĝis nun disvolviĝas alta mangano kaj superalta mangana ŝtalo.

Manganŝtala normo kaj kemiaj komponaĵoj

En Ĉinio, Ĝi estas la normo GB / T 5680-2010.

lernojaro Ĉinio GB / T 5680-2010 Norma Chemicalemia Komponaĵo%
C Si Mn P S Cr Mo Ni W
ZG120Mn7Mo1 1.05-1.35 0.3-0.9 6-8 ≤0.060 ≤0.040 - 0.9-1.2 - -
ZG110Mn13Mo1 0.75-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - 0.9-1.2 - -
ZG100Mn13 0.90-1.05 0.3-0.9 11-14 ≤0.060 ≤0.040 - - - -
ZG120Mn13 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - - - -
ZG120Mn13Cr2 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 1.5-2.5 - - -
ZG120Mn13W1 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - - - 0.9-1.2
ZG120Mn13Ni3 1.05-1.35 0.3-0.9 11-14 ≤0.060 ≤0.040 - - 3-4 -
ZG90Mn14Mo1 0.70-1.00 0.3-0.6 13-15 ≤0.070 ≤0.040 - 1.0-1.8 - -
ZG120Mn17 1.05-1.35 0.3-0.9 16-19 ≤0.060 ≤0.040 - - - -
ZG120Mn17Cr2 1.05-1.35 0.3-0.9 16-19 ≤0.060 ≤0.040 1.5-2.5 - - -
Rimarko: Akceptu aliĝi al la elemento V, Ti, Nb, B, Re


En Usono, Ĝi estas la normo ASTM A128.

lernojaro C Si Mn P ≤ Cr Ni Mo
ASTM Usono
A J91109 1.05 ~ 1.35 ≤1.00 ≥11.0 0.07 - - -
B-1 J91119 0.9 ~ 1.05 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-2 J91129 1.05 ~ 1.2 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-3 J91139 1.12 ~ 1.28 ≤1.00 11.5 ~ 14.0 0.07 - - -
B-4 J91149 1.2 ~ 1.35 ≤1.00 11.5 ~ 14.0 0.07 - - -
C J91309 1.05 ~ 1.35 ≤1.00 11.5 ~ 14.0 0.07 1.5 ~ 2.5 - -
D J91459 0.7 ~ 1.3 ≤1.00 11.5 ~ 14.0 0.07 - 3.0 ~ 4.0  -
E-1 J91249 0.7 ~ 1.3 ≤1.00 11.5 ~ 14.0 0.07 - - 0.9 ~ 1.2
E-2 J91339 1.05 ~ 1.45 ≤1.00 11.5 ~ 14.0 0.07 - - 1.8 ~ 2.1
F J91340 1.05 ~ 1.35 ≤1.00 6.0 ~ 8.0 0.07 - - 0.9 ~ 1.2

Manganaj ŝtalaj aplikoj

La kapablo de mangan ŝtalo labori malmoliĝas pro efika ŝarĝo kune kun sia escepta forteco faras ĝin la plej bona eluziĝa materiala elekto por multaj postulemaj aplikoj. Do mangana ŝtalo estas vaste uzata en industriaj eluziĝaj partoj.

  • Dispremiluzaj partoj, kiuj inkluzivas makzelplaton, konusajn dispremilajn mantelojn, konusajn dispremilajn bovlajn ekskursoŝipojn, giratorajn dispremilojn, kaj iun vangoplaton;
  • Minaj ŝoveliloj eluzas partojn, kiuj inkluzivas trakojn;
  • Shredder eluzas partojn, kiuj inkluzivas disrompilan martelon, triturajn kradojn kaj triturajn ambojn;

Efikoj de diversaj elementoj en manganŝtala gisado

Malsamaj elementoj havas malsamajn funkciojn kaj efikojn en la eluzaj partoj de mangana ŝtalo.

Karbona Elemento. Karbono estas unu el la du plej gravaj elementoj en manganaj ŝtaloj kune kun mangano. Manganaj ŝtaloj estas supersaturita solvaĵo de karbono. Por plej multaj normaj manganaj ŝtalgradoj, karbono kaj mangano estas en proksimuma proporcio de Mn/C=10. Ĉi tiuj ŝtaloj, tial, estas tipe 12% Mn kaj 1.2% C. Ĉi tiu proporcio estis ĉefe establita per fruaj ŝtalfabrikaj limigoj kaj la fiksa proporcio havas neniun veran signifon. Pliigo de la karbonenhavo levas la streĉlimon kaj malaltigas la duktilecon. Vidu la sekvan bildon por la efikoj de pliigo de la karbonenhavo sur la ecoj de 13% mangana ŝtalo.
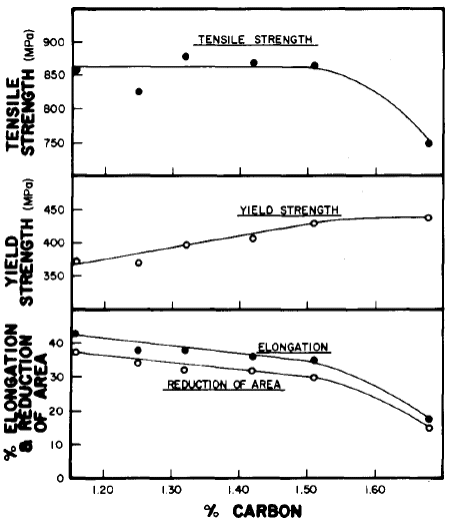
Efiko de karbono sur la streĉaj ecoj de mangana ŝtalo

Efiko de karbono sur la streĉaj ecoj de mangana ŝtalo

Plej multaj manganaj ŝtaloj estas uzataj en kavigado de abrazio kaj alta efika eluziĝo, do fabrikantoj provas maksimumigi karbonajn enhavojn. Praktikaj limoj ekzistas kaj ĉar la karbona enhavo superas 1.3% -fendadon kaj nedissolvitaj grenaj limaj karbidoj pli oftas. La altkvalitaj gradoj de manganaj ŝtaloj, tiuj kun alta mangana enhavo, superis la superan karbonan limon multe pli ol 1.3%.

Mangana Elemento. Mangano estas aŭstenita stabiligilo kaj ebligas ĉi tiun familion de alojoj. Ĝi malaltigas la transformtemperaturon de aŭstenito al ferito kaj tial helpas konservi plene aŭstenitan strukturon je ĉambra temperaturo. Alojoj kun 13% Mn kaj 1.1% C havas martensitajn komencajn temperaturojn sub -328°C. La malsupra limo por manganenhavo en simpla aŭstenita mangana ŝtalo estas proksime al 10%. Kreskantaj manganniveloj emas pliigi la solveblecon de nitrogeno kaj hidrogeno en la ŝtalo. Altvaloraj alojoj kun pli altaj karbonenhavoj kaj aldonaj alojelementoj ekzistas kun manganniveloj de 16-25% mangano. Ĉi tiuj alojoj estas proprietaj de sia fabrikanto.

Silikona elemento. La specifa enhavo de silicio en alt-mangana ŝtalo estas 0.3% ~ 0.8%. Silicio reduktos la solveblecon de karbono en aŭstenito, antaŭenigos karbidan precipitaĵon, kaj reduktos la eluziĝreziston kaj frapreziston de ŝtalo. Tial, la silicienhavo devas esti kontrolita ĉe la pli malalta specifa limo.

Fosfora elemento. La specifa enhavo de alt-mangana ŝtalo estas P ≤ 0.7%. Dum fandado de alt-mangana ŝtalo, pro la alta fosforenhavo en feromangano, la fosforenhavo en ŝtalo estas ĝenerale alta. Ĉar fosforo reduktas la fraprezistecon de ŝtalo kaj faciligas fendadon de la fandado, la fosforenhavo de ŝtalo devas esti reduktita kiel eble plej multe.

Sulfura Elemento. La specifo de alt-mangana ŝtalo postulas S ≤ 0.05%. Pro la alta mangana enhavo, plejparto de la sulfuro kaj mangano en la ŝtalo kombiniĝas unu kun la alia por formi manganan sulfidon (MNS) kaj eniri la skorion. Tial, la sulfura enhavo en la ŝtalo ofte estas malalta (ĝenerale ne pli ol 0.03%). Tial, la malutila efiko de sulfuro en alt-mangana ŝtalo estas pli alta ol tiu de fosforo.

Kroma Elemento. Kromo estas uzata por pliigi la streĉreziston kaj flureziston de manganaj ŝtaloj. Aldonoj ĝis 3.0% ofte estas uzataj. Kromo pliigas la solvan-kalcinigitan malmolecon kaj malpliigas la durecon de la mangana ŝtalo. Kromo ne pliigas la maksimuman labor-harditan malmolecon aŭ la streĉ-hardiĝan rapidecon. Kromaj portantaj gradoj postulas pli altajn varmotraktadajn temperaturojn, ĉar kromaj karbidoj estas pli malfacile solveblas en solvaĵon. En iuj aplikoj, kromo povas esti utila, sed en multaj aplikoj, ne estas avantaĝo aldoni kromon al mangana ŝtalo.

Molibdena Elemento. Molibdenaj aldonoj al manganaj ŝtaloj rezultas en pluraj ŝanĝoj. Unue, la martensita komenca temperaturo malaltiĝas, kio plue stabiligas la aŭsteniton kaj malrapidigas karbidan precipitiĝon. Due, molibdenaj aldonoj ŝanĝas la morfologion de la karbidoj, kiuj formiĝas dum revarmiĝo post kiam la materialo spertis solvaĵan traktadon. Grenaj limfilmoj de acikulaj karbidoj tipe formiĝas, sed post aldono de molibdeno, la karbidoj, kiuj precipitas, kunfluas kaj disiĝas tra la grajnoj. La rezulto de ĉi tiuj ŝanĝoj estas, ke la forteco de la ŝtalo estas plibonigita per la aldono de molibdeno. Alia avantaĝo de molibdenaj aldonoj povas esti plibonigitaj mekanikaj ecoj de la fandita ŝtalo. Ĉi tio povas esti vera avantaĝo dum fandada produktado. Ĉe pli altaj karbonaj gradoj, molibdeno pliigos la tendencon al komencanta fuzio, do oni devas zorgi por eviti tion, ĉar la rezultantaj mekanikaj ecoj estos grave malpliigitaj.

Nikelo. Nikelo estas forta aŭstenita stabiligilo. Nikelo povas malhelpi transformojn kaj karbidan precipitiĝon eĉ ĉe reduktitaj malvarmigaj rapidoj dum malvarmigo. Ĉi tio povas igi nikelon utila aldono en produktoj kun grandaj sekcoj. Pliigita nikela enhavo estas asociita kun pliigita forteco, eta falo en streĉa forto kaj ne havas efikon sur la streĉa forto. Nikelo ankaŭ estas uzata en veldado de plenigaĵoj por manganaj ŝtaloj por permesi al la deponita materialo esti libera de karbidoj. Estas tipe havi pli malaltajn karbonnivelojn en ĉi tiuj materialoj kune kun la pliigita nikelo por produkti la deziratan rezulton.

Aluminia elemento. Aluminio estas uzata por deoksidigi manganan ŝtalon, kio povas malhelpi pinglotruojn kaj aliajn gasdifektojn. Estas tipe uzi aldonojn de 3 funtoj/tuno en la kulero. Pliigante aluminian enhavon malpliigas la mekanikajn ecojn de mangana ŝtalo, samtempe pliigante fragilecon kaj varman ŝiradon. En praktiko, estas konsilinde teni aluminiajn restaĵojn sufiĉe malaltaj por plej multaj gradoj de mangana ŝtalo.

Titania Elemento. Titanio povas esti uzata por deoksidigi la manganan ŝtalon. Krome, titanio povas ligi nitrogenan gason en titanaj nitridoj. Ĉi tiuj nitridoj estas stabilaj kombinaĵoj je ŝtalproduktaj temperaturoj. Post kiam ligita, la nitrogeno jam ne estas havebla por kaŭzi truojn en la fandaĵoj. Titanio ankaŭ povas esti uzata por rafini la grenograndecon, sed la efiko estas minimuma en pli pezaj sekcioj.

Normaj manganaj ŝtalaj fandaj partoj mekanikaj ecoj

Karakterizaĵoj de rendimento

Norma mangana ŝtalo estas Mn13. Post kontraŭuza traktado, la materiala surfaco povas atingi 500-550 Brinell-malmolecon, daŭre konservi internan flekseblecon, minimumigi surfacan frotadon, povas esti veldita per alta mangana ŝtalo aŭ similaj materialoj, tranĉebla per acetilena torĉo, nemagneta, ktp.

Teknika parametro

Fizikaj parametroj
datumoj
elemento (%)
Rendu forto
60,000-85,000 psi
Mn
12.0-14.0
tensile forto
120,000-130,000 psi
C
1.00-1.25
elongación
35% –50%
Si
≤0.60
malmoleco
230-255 bhn
P
≤0.05
Maksimuma malmoleco
550bn
S
≤0.04
magnetaj
Ne
Fe
85.0-88.0

Manganese-ŝtala gisada produktada procezo

Rafinado: por plibonigi la kvaliton de fandita ŝtalo, la sekundara rafinada procezo estas pli kaj pli vaste uzata. Ekde la 1980-aj jaroj, ĝi ankaŭ estas uzata en la produktado de alt-mangana ŝtalo. Post rafinado, la inkluzivaĵoj estas reduktitaj, la distribuo estas plibonigita, kaj la forto estas pliigita de 657mpa ĝis 834mpa, kaj la eluziĝrezisto ankaŭ povas esti pliigita je 30%.

Penda gisado: verŝa temperaturo havas grandan influon sur la ecojn de alt-mangana ŝtalo. Fabrikistoj ofte havas grandan fornkapaciton, longan verŝan tempon kaj malfacilan temperaturkontrolon. Kvankam diversaj rimedoj estas prenitaj, la malavantaĝoj de krudaj grajnoj ne povas esti evitataj. Oni studis, ke 2% ~ 3% (grandeco de 0.15 ~ 0.3 μm) ferpulvoro aŭ miksaĵo de feromangana pulvoro kaj ferpulvoro estas kontinue aldonita al fandita ŝtalo dum verŝado. Ĝi agas kiel interna malvarmiga fero kaj pliigas la kristaliĝan kernon, plibonigas ecojn de alt-mangana ŝtalo kaj pliigas eluziĝreziston je 30% ~ 50%. Tamen, oni devas atenti malpliigi la fluecon de ŝtalo post aldono.

Alojado de surfaco: por plibonigi eluziĝreziston kaj ŝpari alojelementojn, la metodo de aldono de alojo sur la surfacon povas atingi la celon. La specifaj rimedoj estas brosi alojtegaĵon sur la surfacon de la muldilo, ŝprucigi manganan ferpulvoron aŭ algluigi gisferan folion, fandi kaj veldi ĉi tiujn materialojn post verŝado de fandita ŝtalo, kio plibonigas la surfacan rendimenton de fandaĵoj. Nun, la kromo-entenanta elektrodo estas uzata por surfacveldado sur alt-mangana ŝtalo por plibonigi la surfacan rendimenton de fandaĵoj. Alta eluziĝrezisto, alt-kroma pulvora bloka surfaca efiko ankaŭ estas tre bona.

Eksploda hardado: ne estas ideale plifortigi alt-manganan ŝtalon per rulado kaj pafbrulado. La alta premo de 3 × 10⁷ kPa produktita de la eksplodo en tre mallonga tempo igas la surfacon de alt-mangana ŝtalo formi harditan tavolon de 40 ~ 50 mm, la malmoleco de la hardita tavolo atingas hb300 ~ 500, la streĉa forto de la surfaca tavolo povas esti duobligita, kaj la eluziĝrezisto povas esti pliigita je 50%. Ĉi tiu metodo estas la plej efika metodo por norma alt-mangana ŝtalo.

Kiel akvohardiga traktado: post solidiĝo de altmangana ŝtalo, perdvarmo estas uzata por akvohardiga traktado super 960 ℃, kio povas redukti surfacan senkarbonigon, mallongigi la produktadciklon kaj ŝpari energion. Ĉi tiu metodo povas esti uzata por malgrandaj kaj mezgrandaj fandaĵoj kun mura dikeco. La cementmaŝinara fabriko Tangshan uzis ĉi tiun metodon dum fandado de altmangana ŝtala tegaĵplato per metala muldilo, sed la akvoenira temperaturo devas esti zorge kontrolita.

Fortigo per precipitaĵo: post akvoharda traktado de norma altmangana ŝtalo, ĝi ne taŭgas por revarmiĝo. Post aldono de alojelementoj, varmotraktado per precipitaĵo povas esti uzata por fortigi la matricon de altmangana ŝtalo, kaj disigi granulajn karbidojn sur la matrico por plibonigi eluziĝreziston.

Komparo de mangana ŝtala fandado sub malsamaj laborkondiĉoj 

Por la kondiĉo de malforta efika abrazia eluziĝo:

alta mangana ŝtalo ne povas hardiĝi baze. Pro la malgranda efika forto kaj malalta postulo pri materiala forteco, oni povas elekti materialojn kun alta originala malmoleco, kiel aertransportado kaj hidraŭlika transdukto, kiuj povas esti faritaj el bazalta gisŝtono. Por la dua kaj tria rubujoj da cemento-muelejo, la muelanta mezaĵo estas malgranda kaj la efika forto estas malgranda, do la fragilaj eluziĝmaterialaj materialoj kiel malalta kroma gisfero, alta kroma gisfero kaj eĉ blanka gisfero povas esti elektitaj. La funkcidaŭro de mangana ŝtalo povas esti pliigita de 1-4 fojoj.

Por malmultefikaj abraziaj eluziĝkondiĉoj:

Kvankam alta mangana ŝtalo povas produkti malmoligon, ĝia malmoleco estas tre malalta. Pro la malalta trafa forto, alta karbona alta mangana ŝtalo, meza mangana ŝtalo, bainita ŝtalo, malalta alojo martensita ŝtalo kaj bainita muldebla fero povas esti elektitaj. Ekzemple, por la tega plato (n-ro 1-ujo) de la granda muelejo, la funkcidaŭro de la aloja martensita ŝtalo zg42crmnsi2mo povas esti pliigita de 2-3 fojoj sen deformado. Precipe nun, la muelanta mezaĵo en cemento-muelado iom post iom popularigas la uzon de alta kroma fandita pilko, kiu ne kongruas kun la malmoleco de alta mangana ŝtala tega plato, kiu akcelas la deformadon de tega plato kaj reduktas la funkcidaŭron, kio montras la neceson. anstataŭigi altan manganan ŝtalon. Dum dispremado de la materialo kun Proctor-malmoleco f ≤ 12, la funkcidaŭro de 400 × 600 makzela dispremilplato el meza alojo martensita ŝtalo povas esti pliigita je 20% ~ 50%, kaj la feraj pecetoj en la dispremita materialo povas esti elsuĉitaj al plibonigi la purecon de la materialo, kio utilas por pliigi la blankecon de blanka cemento kaj redukti la malgrandan feroksidan kavernon el silika briko. Krome la malgranda dispremila martelo povas esti el ŝtalo kun certa forteco de 12 kg.

Por meza efiko frotpurigaj kondiĉoj:

Ekzemple, kiam la efika energio estas 4J, ĝi ekvivalentas dispremi la ercon per F = 12-14. Martensita ŝtalo kaj modifita alta mangana ŝtalo kun pli bona forteco povas esti elektitaj por ilarplato, kaj ilia eluziĝrezisto pliigas 20% - 100% kompare kun alta mangana ŝtalo. Ni ankaŭ uzas altan manganan ŝtalon kaj altan kroman gisŝtalon kunmetitan kunmetitan dentoplaton por dispremi graniton. La funkcidaŭro de mangana ŝtalo pliiĝas 2.5 fojojn.

Por fortaj efikaj frotpurigaj kondiĉoj:

kiam la efika energio estas pli granda ol 5J kaj la erca malmoleco estas f = 16-19, la sekureco aŭ eluziĝo de martensita ŝtalo kiel dentoplato aŭ tegaĵo ne sufiĉas, kaj alta mangana ŝtala serio-materialo ankoraŭ bezonas. Ekzemple, la eluziĝo de φ 200-konusa dispremilo estas ĉirkaŭ 50% pli alta ol tiu de norma alta mangana ŝtalo per uzo de kromo kaj titanio modifita alta mangana ŝtalo por dispremi f = 17-19 ercojn. Dum dispremado de f = 12-14 ercoj, la eluziĝrezisto pliiĝas je 70% - 100%, kio signifas ke la eluziĝrezista interspaco inter la du estas mallarĝigita kaze de forta efikeluziĝo. Eblas, ke sub la kondiĉo de forta efiko iliaj laborfortaj rapidoj similas. La originala malmoleco de la modifita alta mangana ŝtalo estas pli alta, kaj la surfaca malmoleco de la modifita alta mangana ŝtalo restas alta, atingante ĉirkaŭ hv700, dum tiu de la norma alta mangana ŝtalo estas pli ol hv600 post hardado, sed la malmoleca diferenco estas pli malgranda ol tiu sub la modera efiko, rezultigante la uzadon-rezistan diferencon ankaŭ malpliigis. Ultra-alta mangana ŝtalo povas esti uzata por certigi la normalan funkciadon de iuj grandegaj marteloj sub la forta efiko. Kiam la malmoleco de erco f ≤ 14, la funkcidaŭro de malalt-aloja martensita ŝtalo estas ĉirkaŭ 50% pli alta ol tiu de norma alta mangana ŝtalo. Por erco kun malmoleco f> 14, la norma alta mangana ŝtalo ankoraŭ estas uzata en Ĉinio. La produktado kaj uzo de modifita alta mangana ŝtalo estas trafitaj pro ĝia alta kruda materiala kosto, kompleksa produktada procezo kaj striktaj postuloj. En fremdaj landoj, martensita ŝtalo estas la unua elekto de tega materialo, kaj tiam kaŭĉuka tegaĵo estas vaste uzata. Ĝia funkcidaŭro povas esti pliigita 1-5 fojojn kompare kun la norma alta mangana ŝtalo, kaj la elektrokonsumo, pilkkonsumo, mueleja bruo kaj laborintenso dum prizorgado ankaŭ reduktiĝas. La ĉina kaŭĉuka produkta industrio disvolvas ĉi tiun produkton.

Manganizŝtala gisadmaŝinado

La unikaj manĝrezistaj ecoj de manganŝtalo ankaŭ tre malfaciligas maŝinadon. En la fruaj tagoj de mangana ŝtalproduktado, laŭsupoze estis ne-maŝinebla kaj muelado kutimis formi la partojn. Nun kun modernaj tranĉiloj, eblas turni, tedi kaj mueli manganajn ŝtalojn. Manganŝtalo
ne maŝin-similas aliajn ŝtalojn kaj tipe postulas ilojn, kiuj estas faritaj kun negativa rastila angulo. Krome, relative malaltaj surfacaj rapidoj kun grandaj profundoj de tranĉo produktas la plej bonajn rezultojn. Ĉi tiu aranĝo produktas altajn tranĉajn fortojn kaj la ekipaĵo kaj ilaro devas esti fortikaj por elteni ĉi tiujn fortojn. Ĉiu babilado de la ilaro povas aldoni al la labora hardado de la maŝinprilaborita surfaco. Plej multe de la tranĉado estas kutime farita sen ia lubrikado. Dum la maŝinado de mangano, gravas senĉese forigi la labor-harditan zonon per la sekva tranĉo. Malgrandaj fintranĉoj aŭ ilbabilado kaŭzos la malmolecon konstrui kaj fari
la restanta surfaco praktike ne maŝinebla.

Manganese Steel Casting Varma Traktado

Ideale, varmtraktitaj manganaj ŝtaloj havos tute homogenigitan fajngrajnan aŭstenitan mikrostrukturon. La grengrandeco estas funkcio de verŝado de temperaturo kaj varma traktado tipe ne influas la grengrandecon. Iuj provis disvolvi strategiojn de varma traktado, kiuj unue transformus la strukturon al perlita strukturo, kiu tiam ebligus grajnan rafinadon en la fina varma traktado. Ĉi tiuj strategioj ne estis vaste akceptitaj aŭ efektivigitaj pro diversaj kialoj. Unu kialo estas, ke ĉi tiuj cikloj fariĝas multekostaj pro la altaj fornaj temperaturoj kaj longaj tenaj tempoj necesaj. Krome, la alojo ofte ne estis signife plibonigita per ĉi tiuj cikloj.

La tipa varmotraktada ciklo por plej multaj manganaj ŝtaloj konsistas el solva kalcinado sekvita de akva estingo. Ĉi tiu ciklo povas komenciĝi je ĉambra temperaturo aŭ je alta temperaturo depende de la komenca temperaturo de la fandaĵo. La komenca temperaturo en la varma traktado-forno devas esti proksime al la fanda temperaturo kaj tiam leviĝas malrapide al modera rapideco ĝis la trempa temperaturo atingiĝas. Trempaj temperaturoj estas kutime altaj por faciligi la malfondon de iu ajn karbido, kiu povus ĉeesti. Temperaturoj ĉe aŭ proksime de 2000 ° F estas kutime uzataj por atingi la deziratan homogenigan efikon. La kemia konsisto de la alojo finfine fiksos la trempan temperaturon.

Manganaj ŝtalaj fandaĵoj postulas rapidan akvan estingiĝon post la alta temperaturo. Ĉi tiu estingo devas okazi tuj post kiam la fandaĵoj estas forigitaj de la varma trakta forno. La rapideco de ĉi tiu estingo devas esti sufiĉe alta por eviti ian precipitaĵon de karbidoj. Figuro 8 montras la mikrostrukturon de konvene estingita mangana ŝtalo. Malstreĉa sensoifigi povas redukti la fortecon de la materialo draste. En la malmolega stato manganaj ŝtalaj fandaĵoj povas esti fine prilaboritaj kun malmulta speciala zorgo.

La ununura objekto evitenda per varmotraktitaj manganaj ŝtalaj fandaĵoj revarmiĝas super 500 ° F. Temperaturoj je aŭ super ĉi tiu nivelo kaŭzos precipitaĵon de akvaj karbidoj, kiuj povas draste redukti la fortecon. Ĉi tiu efiko estas tempo kaj temperaturo surbaze de pli longaj tempoj kaj pli altaj temperaturoj ambaŭ kaŭzante pli grandajn perdojn de forteco.