العناصر المختلفة لها وظائف وتأثيرات مختلفة في أجزاء التآكل المصبوبة بالفولاذ المنغنيز.
عنصر الكربون. يُعدّ الكربون أحد أهم عنصرين في فولاذ المنغنيز، إلى جانب المنغنيز نفسه. فولاذ المنغنيز عبارة عن محلول فوق مشبع بالكربون. في معظم أنواع فولاذ المنغنيز القياسية، تكون نسبة الكربون إلى المنغنيز تقريبًا 10 (Mn/C=10). لذا، يحتوي هذا الفولاذ عادةً على 12% منغنيز و1.2% كربون. وقد حُدّدت هذه النسبة بشكل أساسي بسبب قيود صناعة الفولاذ في بداياتها، ولا تُعدّ هذه النسبة الثابتة ذات أهمية كبيرة. يؤدي رفع نسبة الكربون إلى زيادة مقاومة الخضوع وتقليل الليونة. انظر الصورة التالية للاطلاع على تأثير زيادة نسبة الكربون على خصائص فولاذ المنغنيز بنسبة 13%.
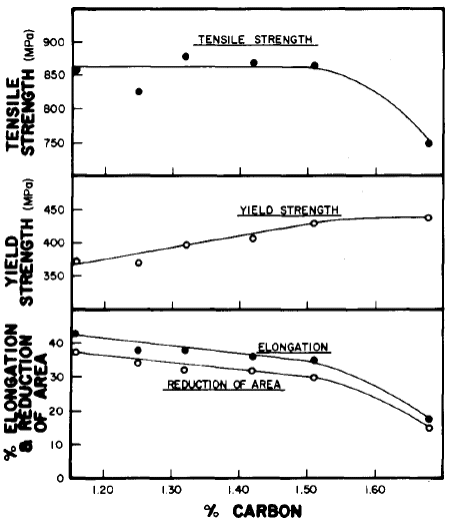
تأثير الكربون على خصائص الشد من الصلب المنغنيز
يتم استخدام معظم فولاذ المنغنيز في التآكل والتآكل وحالات التآكل عالية التأثير ، لذا يحاول المصنعون تعظيم محتوى الكربون. توجد حدود عملية ، وبما أن محتوى الكربون يتجاوز 1.3٪ فإن التكسير وتصبح كربيدات حدود الحبوب غير المذابة أكثر انتشارًا. دفعت الدرجات الممتازة من فولاذ المنغنيز ، التي تحتوي على نسبة عالية من المنغنيز ، الحد الأعلى للكربون إلى ما يتجاوز 1.3٪.
عنصر المنغنيز. يُعدّ المنغنيز مُثبّتًا للأوستنيت، وهو ما يُتيح إنتاج هذه المجموعة من السبائك. فهو يُخفّض درجة حرارة تحوّل الأوستنيت إلى الفريت، وبالتالي يُساعد على الحفاظ على بنية أوستنيتية كاملة عند درجة حرارة الغرفة. تتميز السبائك التي تحتوي على 13% منغنيز و1.1% كربون بدرجات حرارة بدء تحوّل المارتنسيت أقل من -328 درجة فهرنهايت. الحد الأدنى لمحتوى المنغنيز في فولاذ المنغنيز الأوستنيتي العادي يقارب 10%. تميل زيادة مستويات المنغنيز إلى زيادة ذوبان النيتروجين والهيدروجين في الفولاذ. توجد سبائك ممتازة ذات محتوى كربوني أعلى وعناصر إضافية، بمستويات منغنيز تتراوح بين 16% و25%. هذه السبائك مملوكة لشركات تصنيعها.
عنصر السيليكون. تتراوح نسبة السيليكون في الفولاذ عالي المنغنيز بين 0.3% و0.8%. يقلل السيليكون من ذوبان الكربون في الأوستنيت، ويعزز ترسب الكربيدات، ويقلل من مقاومة التآكل وصلابة الصدمات للفولاذ. لذا، يجب ضبط نسبة السيليكون عند الحد الأدنى المسموح به.
عنصر الفوسفور. تبلغ نسبة الفوسفور في مواصفات الفولاذ عالي المنغنيز 0.7% أو أقل. عند صهر هذا النوع من الفولاذ، ونظرًا لارتفاع نسبة الفوسفور في الفيرومنجنيز، تكون نسبة الفوسفور في الفولاذ مرتفعة عمومًا. ولأن الفوسفور يقلل من مقاومة الفولاذ للصدمات ويجعل المسبوكات أكثر عرضة للتشقق، يجب تقليل نسبة الفوسفور في الفولاذ قدر الإمكان.
عنصر الكبريت. تتطلب مواصفات الفولاذ عالي المنغنيز ألا تتجاوز نسبة الكبريت فيه 0.05%. ونظرًا لارتفاع محتوى المنغنيز، يتحد معظم الكبريت والمنغنيز الموجودين في الفولاذ لتكوين كبريتيد المنغنيز (MNS) الذي يدخل في الخبث. لذلك، غالبًا ما يكون محتوى الكبريت في الفولاذ منخفضًا (لا يتجاوز عادةً 0.03%). وبالتالي، فإن التأثير الضار للكبريت في الفولاذ عالي المنغنيز يفوق تأثير الفوسفور.
عنصر الكروم. يُستخدم الكروم لزيادة قوة الشد ومقاومة التدفق في فولاذ المنغنيز. غالبًا ما تُستخدم إضافات تصل إلى 3.0%. يزيد الكروم من صلابة فولاذ المنغنيز بعد التلدين المحلول، ويقلل من متانته. لا يزيد الكروم من أقصى مستوى للصلابة بعد التصلب بالتشكيل، ولا من معدل التصلب بالتشكيل. تتطلب درجات الفولاذ الحاملة للكروم درجات حرارة معالجة حرارية أعلى، نظرًا لصعوبة إذابة كربيدات الكروم في المحلول. في بعض التطبيقات، قد يكون الكروم مفيدًا، ولكن في العديد من التطبيقات، لا فائدة من إضافته إلى فولاذ المنغنيز.
عنصر الموليبدينوم. تُحدث إضافة الموليبدينوم إلى فولاذ المنغنيز عدة تغييرات. أولًا، تنخفض درجة حرارة بدء تحول المارتنسيت، مما يزيد من استقرار الأوستنيت ويؤخر ترسب الكربيدات. ثانيًا، تُغير إضافة الموليبدينوم شكل الكربيدات المتكونة أثناء إعادة التسخين بعد معالجة المادة بالمحلول. عادةً ما تتشكل أغشية حدود الحبيبات من الكربيدات الإبرية، ولكن بعد إضافة الموليبدينوم، تتحد الكربيدات المترسبة وتنتشر عبر الحبيبات. نتيجةً لهذه التغييرات، تتحسن متانة الفولاذ بإضافة الموليبدينوم. من فوائد إضافة الموليبدينوم أيضًا تحسين الخواص الميكانيكية للفولاذ المصبوب. وهذا يُعدّ ميزةً حقيقيةً أثناء عملية الإنتاج. في درجات الكربون العالية، يزيد الموليبدينوم من احتمالية الانصهار المبكر، لذا يجب توخي الحذر لتجنب ذلك لأن الخواص الميكانيكية الناتجة ستتأثر سلبًا بشكل كبير.
عنصر النيكل. يُعدّ النيكل مُثبّتًا قويًا للأوستنيت، حيث يمنع التحولات وترسيب الكربيدات حتى مع معدلات التبريد المنخفضة أثناء التبريد السريع. وهذا ما يجعل إضافة النيكل مفيدة في المنتجات ذات المقاطع السميكة. يرتبط ازدياد محتوى النيكل بزيادة المتانة، وانخفاض طفيف في قوة الشد، دون أي تأثير على مقاومة الخضوع. يُستخدم النيكل أيضًا في مواد حشو اللحام لصلب المنغنيز لضمان خلو المادة المترسبة من الكربيدات. ومن الشائع وجود مستويات منخفضة من الكربون في هذه المواد مع ارتفاع نسبة النيكل لتحقيق النتيجة المرجوة.
عنصر الألومنيوم. يُستخدم الألومنيوم لإزالة الأكسدة من فولاذ المنغنيز، مما يمنع ظهور الثقوب الدقيقة وغيرها من عيوب الغاز. يُضاف عادةً حوالي 3 أرطال لكل طن في المغرفة. يؤدي ارتفاع نسبة الألومنيوم إلى انخفاض الخواص الميكانيكية لفولاذ المنغنيز، بينما يزيد من هشاشته وقابليته للتمزق عند درجات الحرارة العالية. عمليًا، يُنصح بالحفاظ على نسبة منخفضة نسبيًا من بقايا الألومنيوم في معظم أنواع فولاذ المنغنيز.
عنصر التيتانيوم. يُستخدم التيتانيوم لإزالة الأكسدة من فولاذ المنغنيز. إضافةً إلى ذلك، يُمكن للتيتانيوم أن يُثبّت غاز النيتروجين في نتريدات التيتانيوم، وهي مركبات مستقرة عند درجات حرارة صناعة الفولاذ. بمجرد تثبيت النيتروجين، لا يعود متاحًا للتسبب في ثقوب دقيقة في المسبوكات. يُمكن أيضًا استخدام التيتانيوم لتحسين حجم الحبيبات، لكن تأثيره ضئيل في المقاطع السميكة.
 English
 Arabic
 Czech
 Danish
 English
 Esperanto
 Finnish
 French
 German
 Indonesian
 Italian
 Kazakh
 Mongolian
 Portuguese
 Russian
 Spanish
 Swedish
 Ukrainian